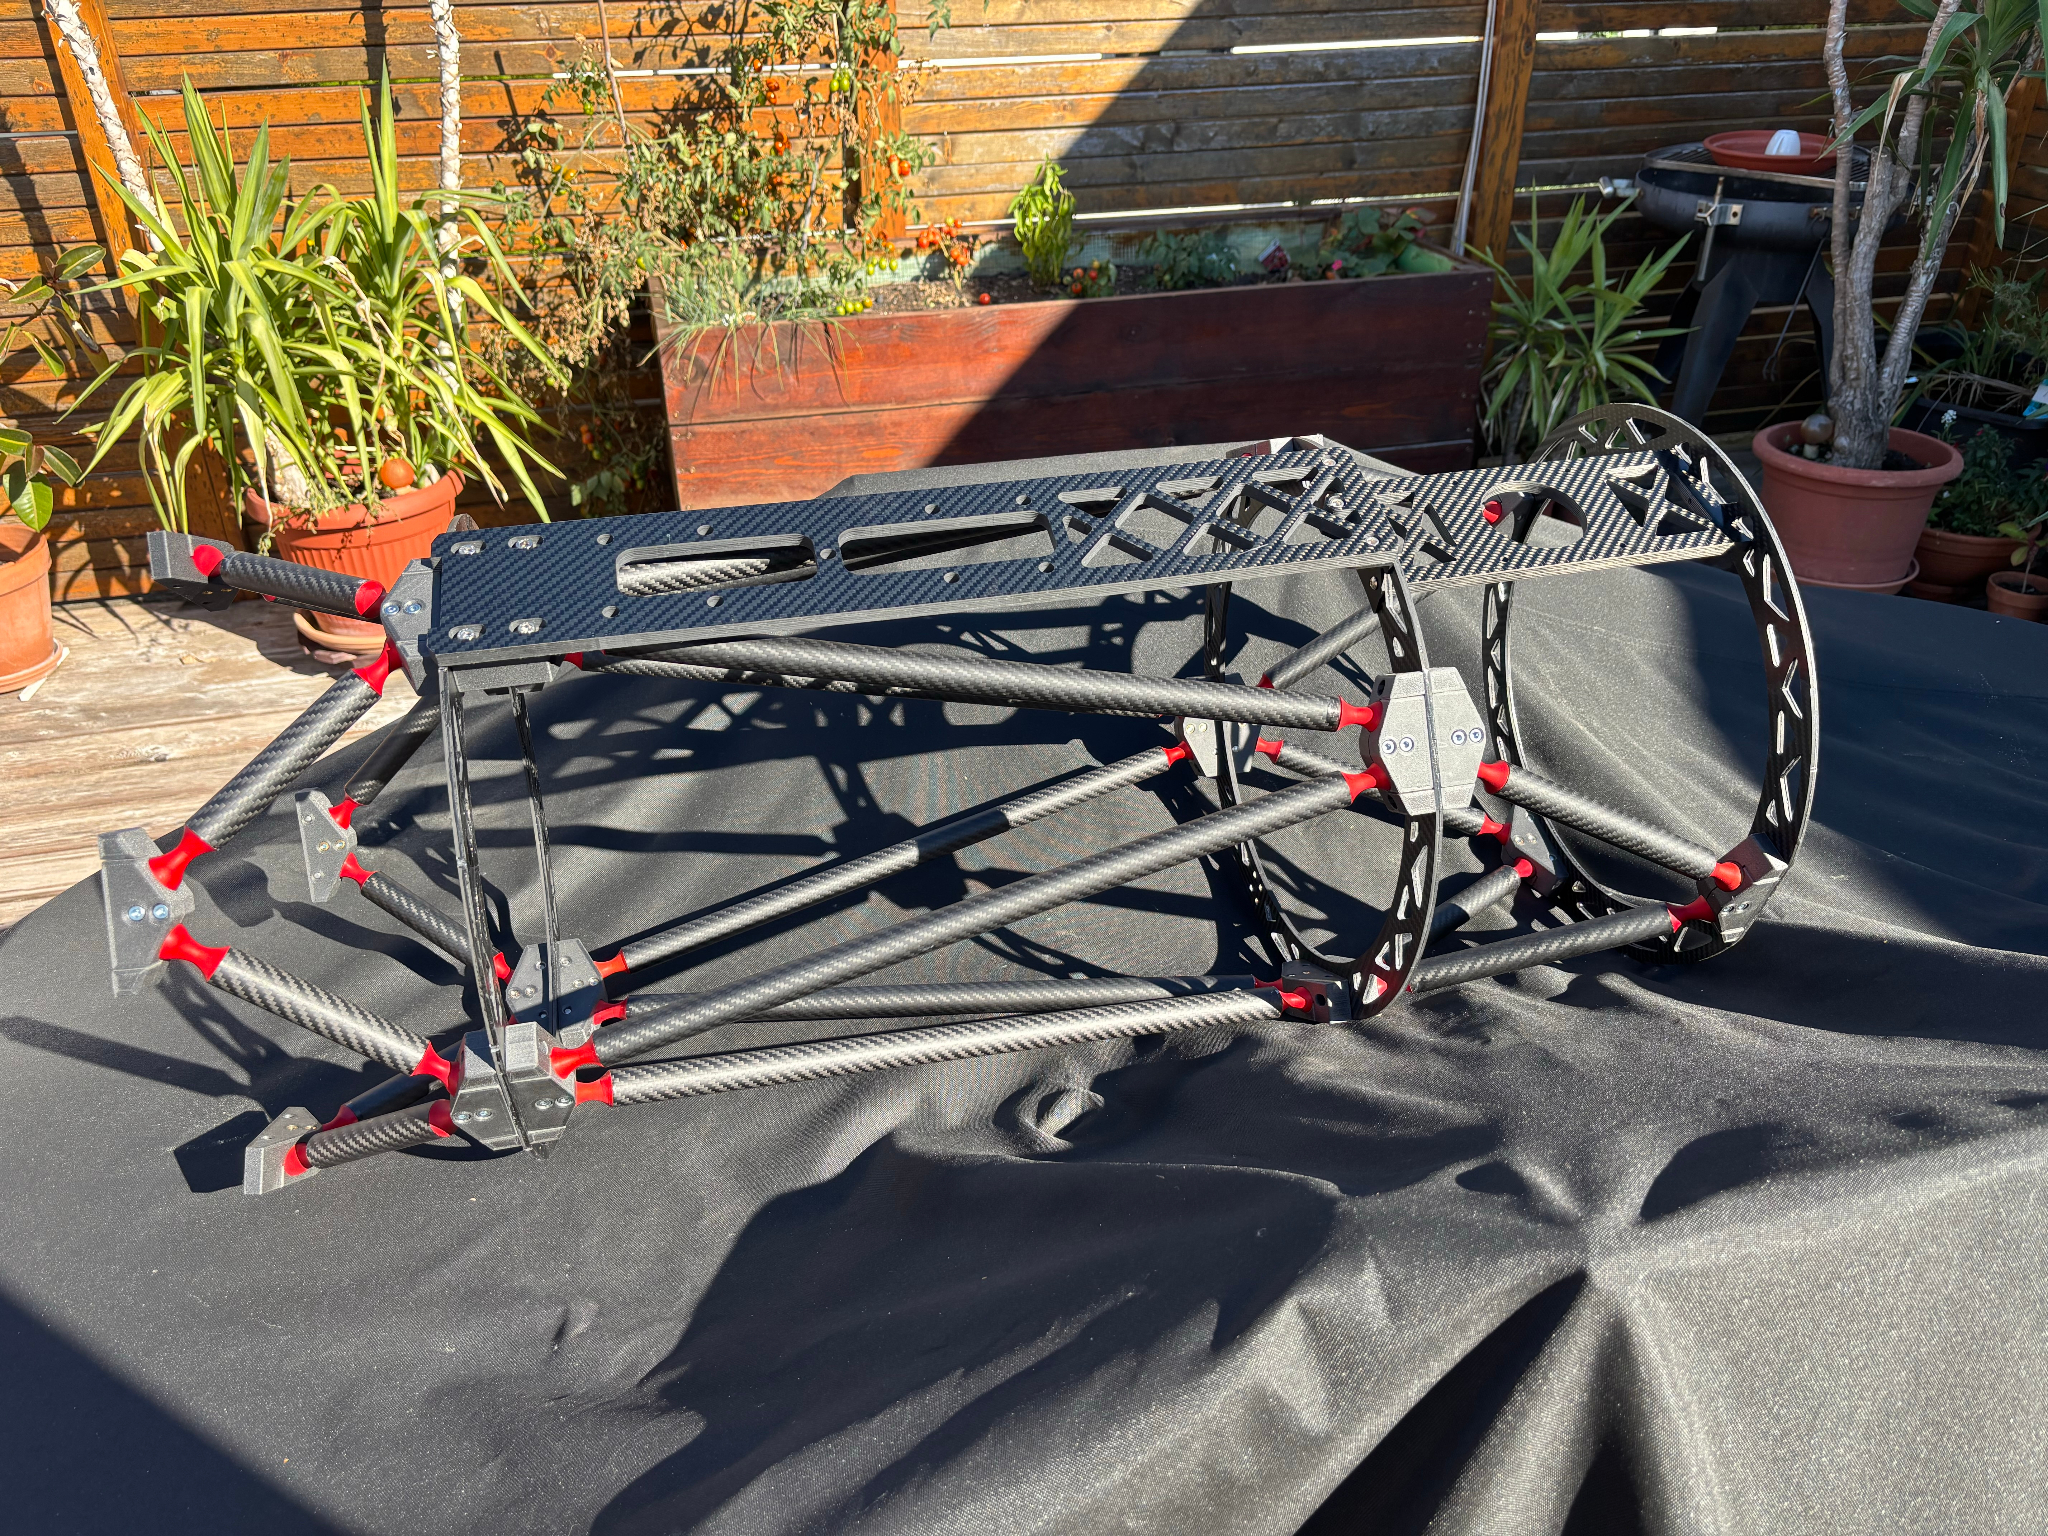
CFK Truss 254mm f4

Das Langzeitprojekt

Das Pflichtenheft: Anspruchsvoll und kompromisslos
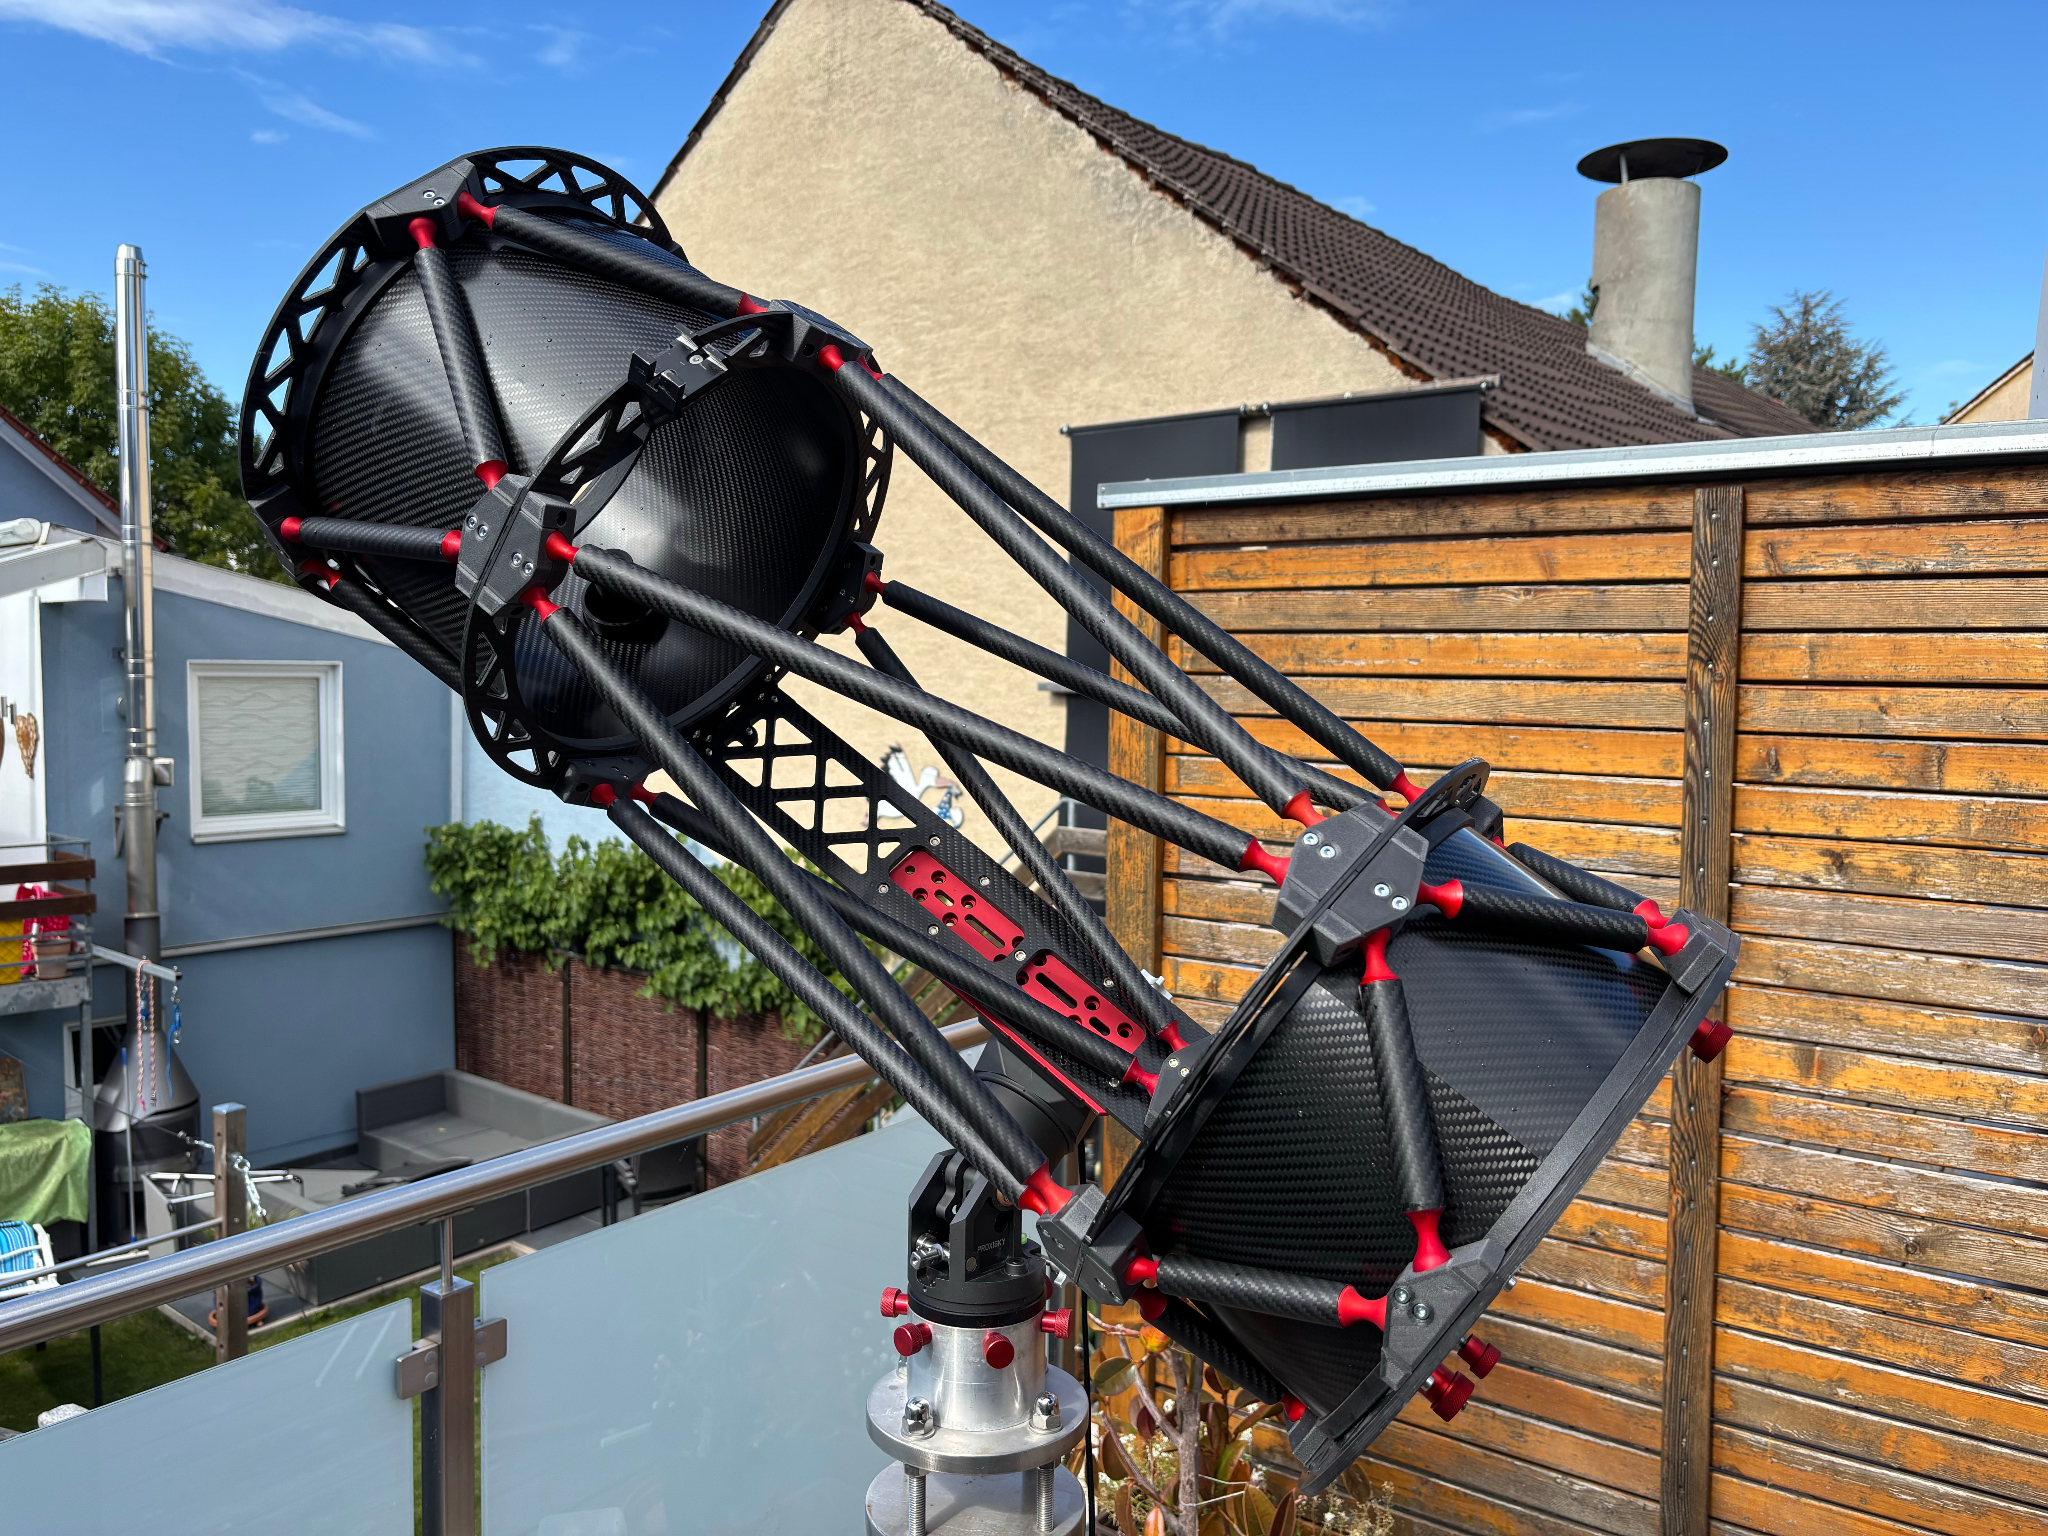
Teleskope in Trussbauweise (Gitterrohrkonstruktion) haben mich schon immer fasziniert. Für mich stand von Anfang an fest: Wenn ein Eigenbau realisiert wird, dann in dieser eleganten und offenen Architektur.
Da ich das Privileg habe, eine sehr gut ausgestattete Hobbywerkstatt nutzen zu können, durfte der Anforderungskatalog von Beginn an entsprechend üppig und anspruchsvoll ausfallen.
Kurzum: Ich wollte ein Teleskop, das sowohl technisch als auch optisch absolut überzeugt – eine Maßanfertigung ohne faule Kompromisse.
Die entscheidenden Kriterien waren Brennweite und Öffnung. Es sollte eine Dimension werden, die ich so noch nicht in meiner Sammlung hatte.
Da ich das System auf meiner bestehenden Montierung betreiben wollte, lag das Limit bei 10 Zoll. Gleichzeitig sollte das Instrument mit vertretbarem Aufwand transportabel bleiben.
Zusammengefasst ergab sich daraus ein ziemlich sportliches Lastenheft für ein DIY-Projekt:
  • Vollcarbonbauweise: Konsequenter Einsatz von CFK zur maximalen Gewichtsoptimierung.
  • Optische Daten: Ein klassischer Newton mit 254 mm Öffnung und einem schnellen Öffnungsverhältnis von f/4.
  • Maximale Eigenleistung: Alle Bauteile – bis auf die Spiegeloptik und den Okularauszug – werden in der eigenen Werkstatt gefertigt.
  • Hohe Mobilität: Das Teleskop muss leicht transportabel sein, im Idealfall sogar flugtauglich.
  • Gewichtsminimierung: Das Gesamtgewicht soll so gering ausfallen, wie es konstruktiv und technisch noch vertretbar ist.
  • Ästhetischer Anspruch: Neben der Funktion steht ein ansprechendes, edles Design im Vordergrund.
Ein solches Projekt realisiert man vermutlich nur einmal im Leben. Genau deshalb war für Kompromisse von Anfang an kein Platz.

Von der Idee zum CAD-Modell: Die Konstruktionsphase
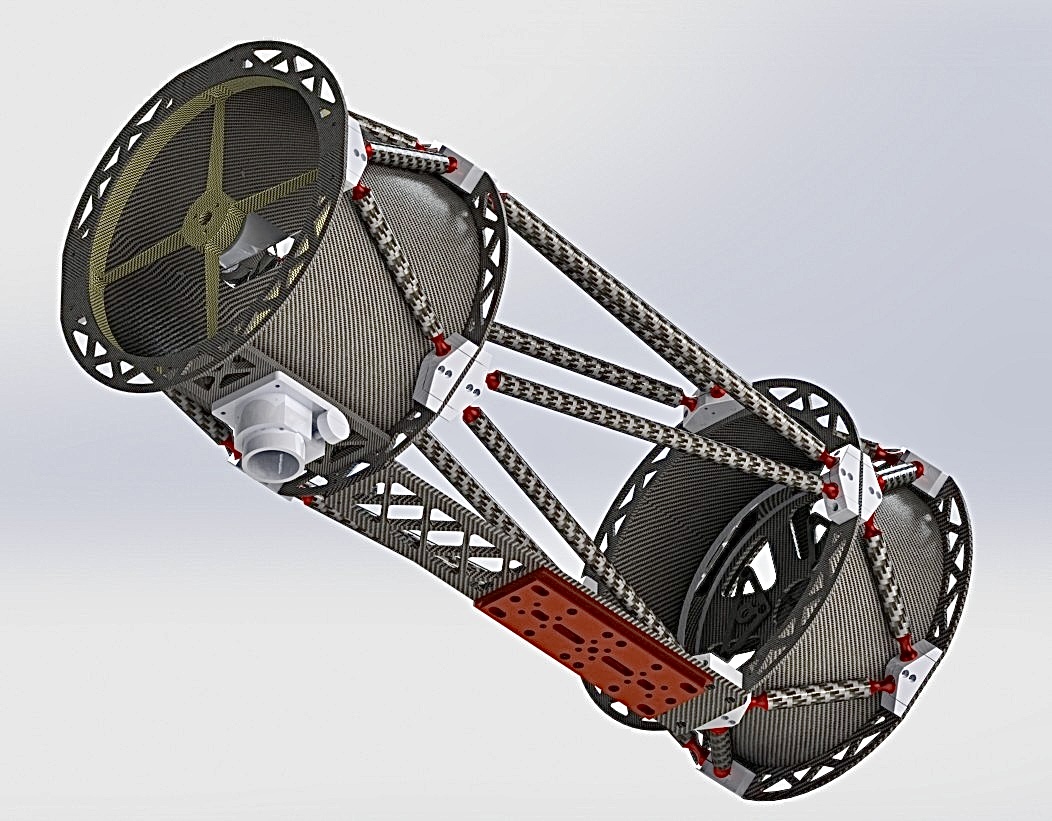
Der Weg bis hierhin war schon sehr lang.

Nachdem das Projekt im Kopf immer detaillierte Gestalt annahm, wurde es Zeit, die Gedanken in SolidWorks zum Leben zu erwecken.
Ich muss zugeben: Die Konstruktion war ein echter Marathon. Gut drei bis fünf Ansätze habe ich selbst in fortgeschrittenem Zustand wieder komplett verworfen. Wenn mir ein Detail nicht gefiel, wurde neu begonnen – schließlich sollte das Teleskop absolut kompromisslos werden.
Je tiefer ich in die Materie eintauchte, desto mehr Ideen kamen hinzu. Dass sich diese Entwürfe dabei manchmal gegenseitig im Weg standen, machte die Planung zu einem komplexen Puzzle.
Wie viele Stunden ich letztendlich vor dem Bildschirm verbracht habe, kann ich rückblickend gar nicht sagen. Durch die vielen kreativen Pausen war es jedenfalls ein sehr langwieriger Prozess.
Parallel zur CAD-Arbeit begann bereits die Materialauswahl, bei der die Entscheidung schnell auf hochwertige CFK-Platten und -Rohre fiel. Ironischerweise war es am Ende nicht die große Struktur, die mich fast verzweifeln ließ, sondern die Lagerung der Dreiecke für die Spiegelzelle. Es dauerte eine gefühlte Ewigkeit, bis ich eine Lösung fand, die exakt meinen Vorstellungen entsprach. Ausgerechnet eines der kleinsten Bauteile hat somit den größten Rechercheaufwand des gesamten Entwurfs verursacht.

3D Druck statt Fräsmaschine: Die optimale Rohrklemmung
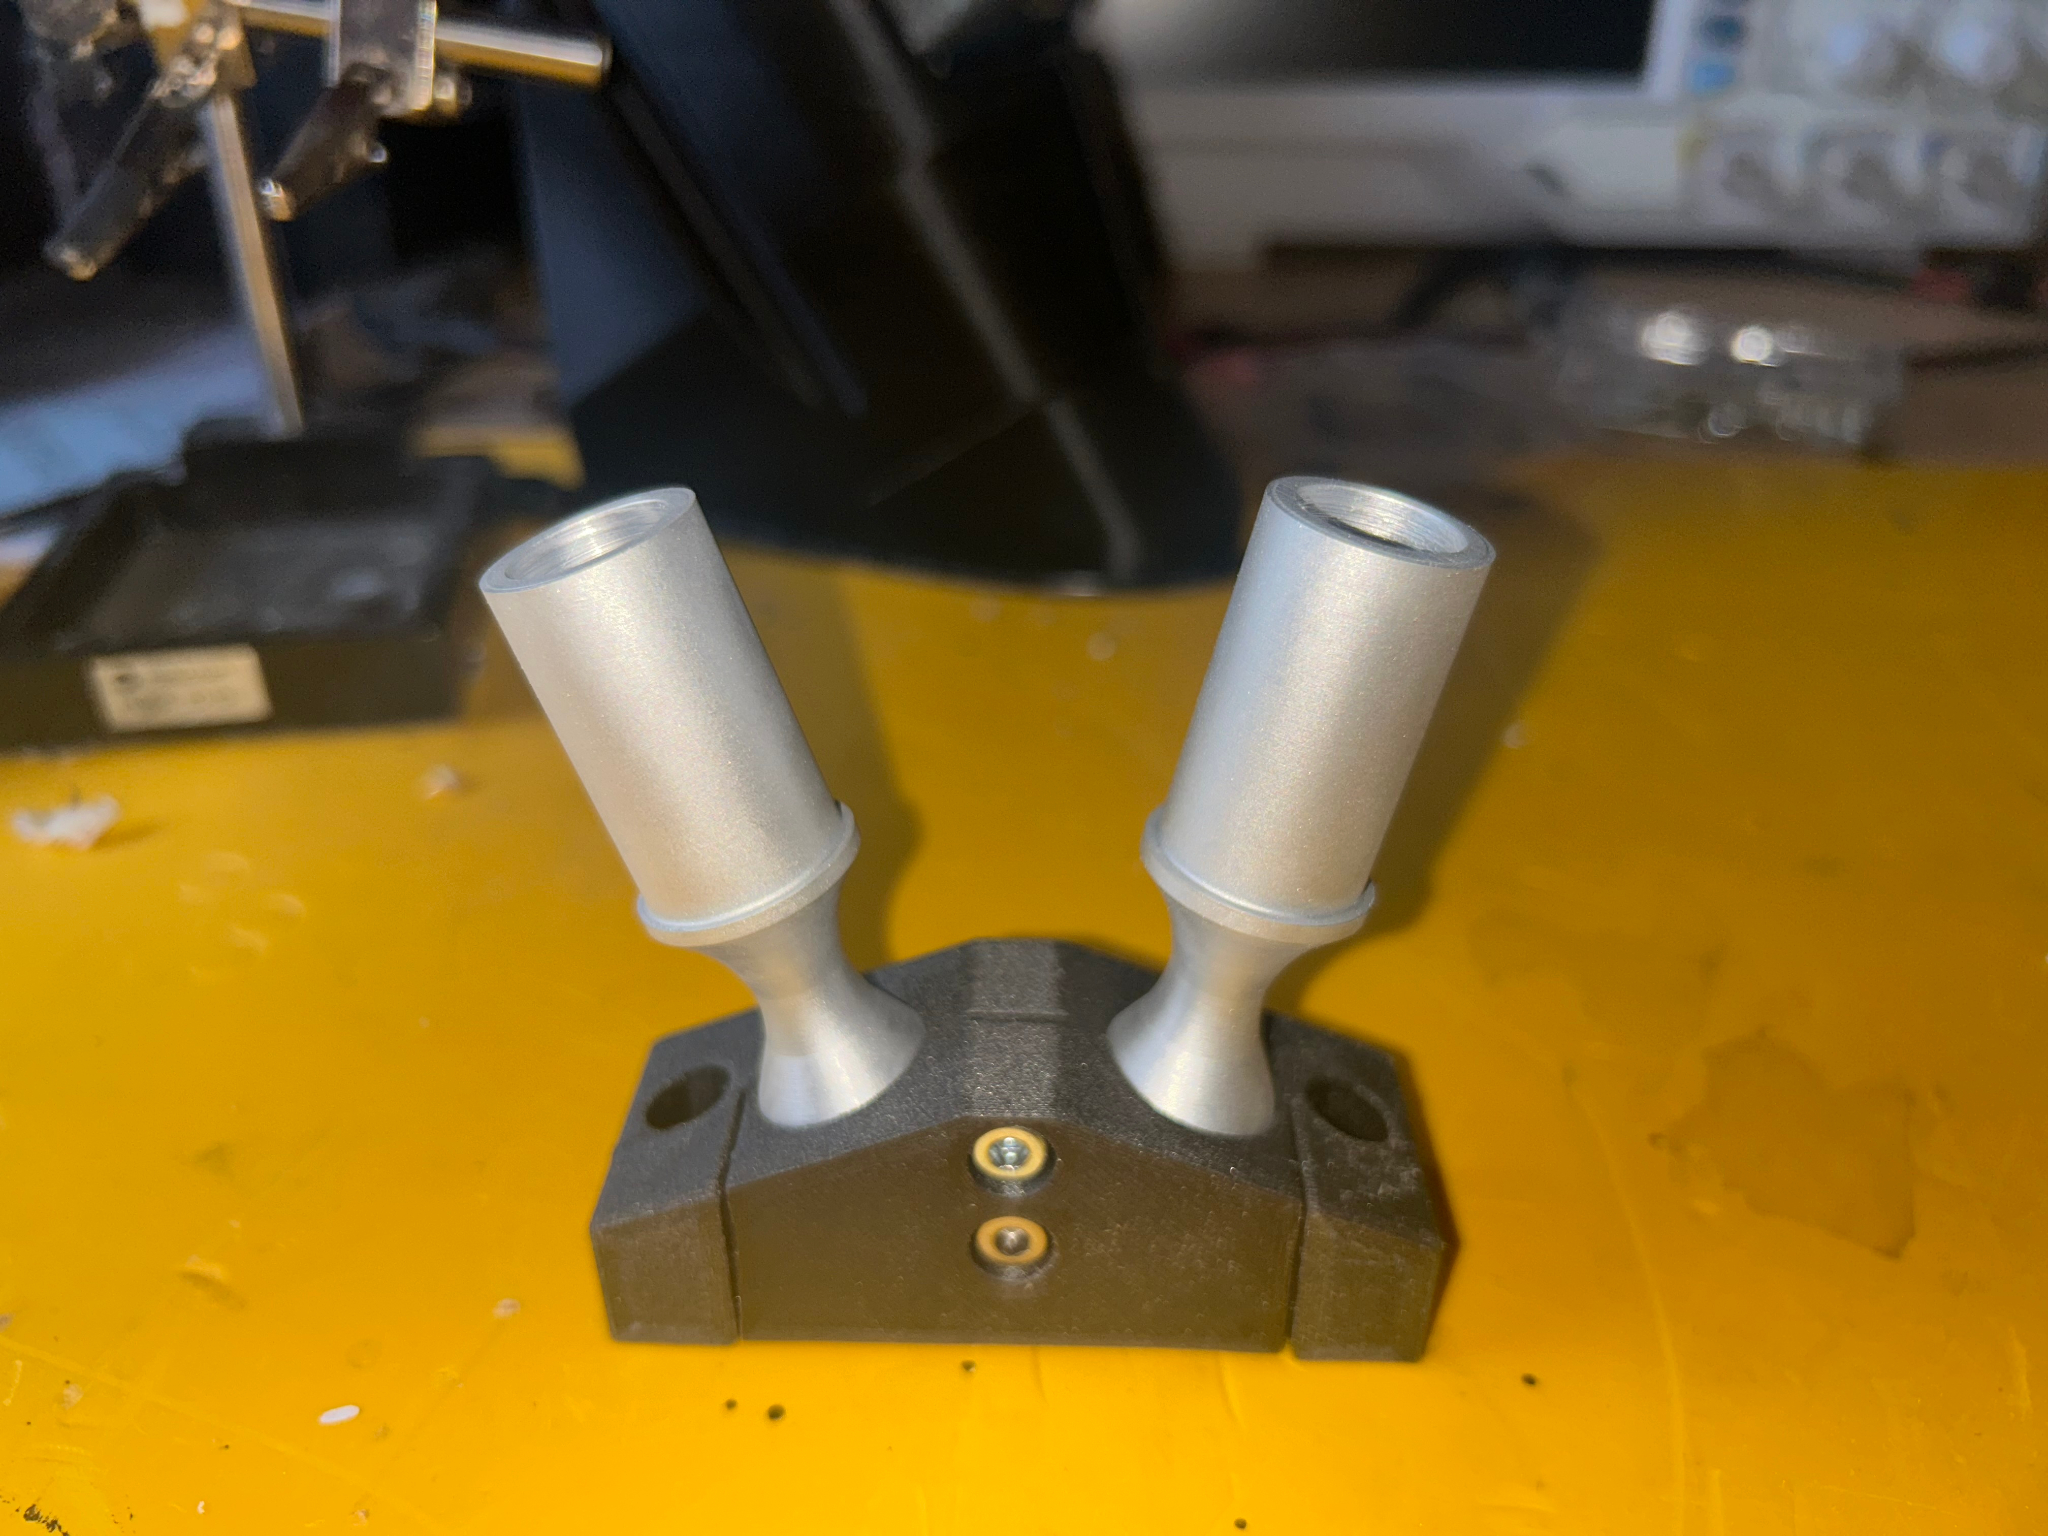
Formschluss mit Leichtbaugarantie: Die filigrane Verschraubung fixiert die Aluminiumhülsen perfekt in der ultraleichten Carbonbasis – maximale Steifigkeit bei minimaler Masse.
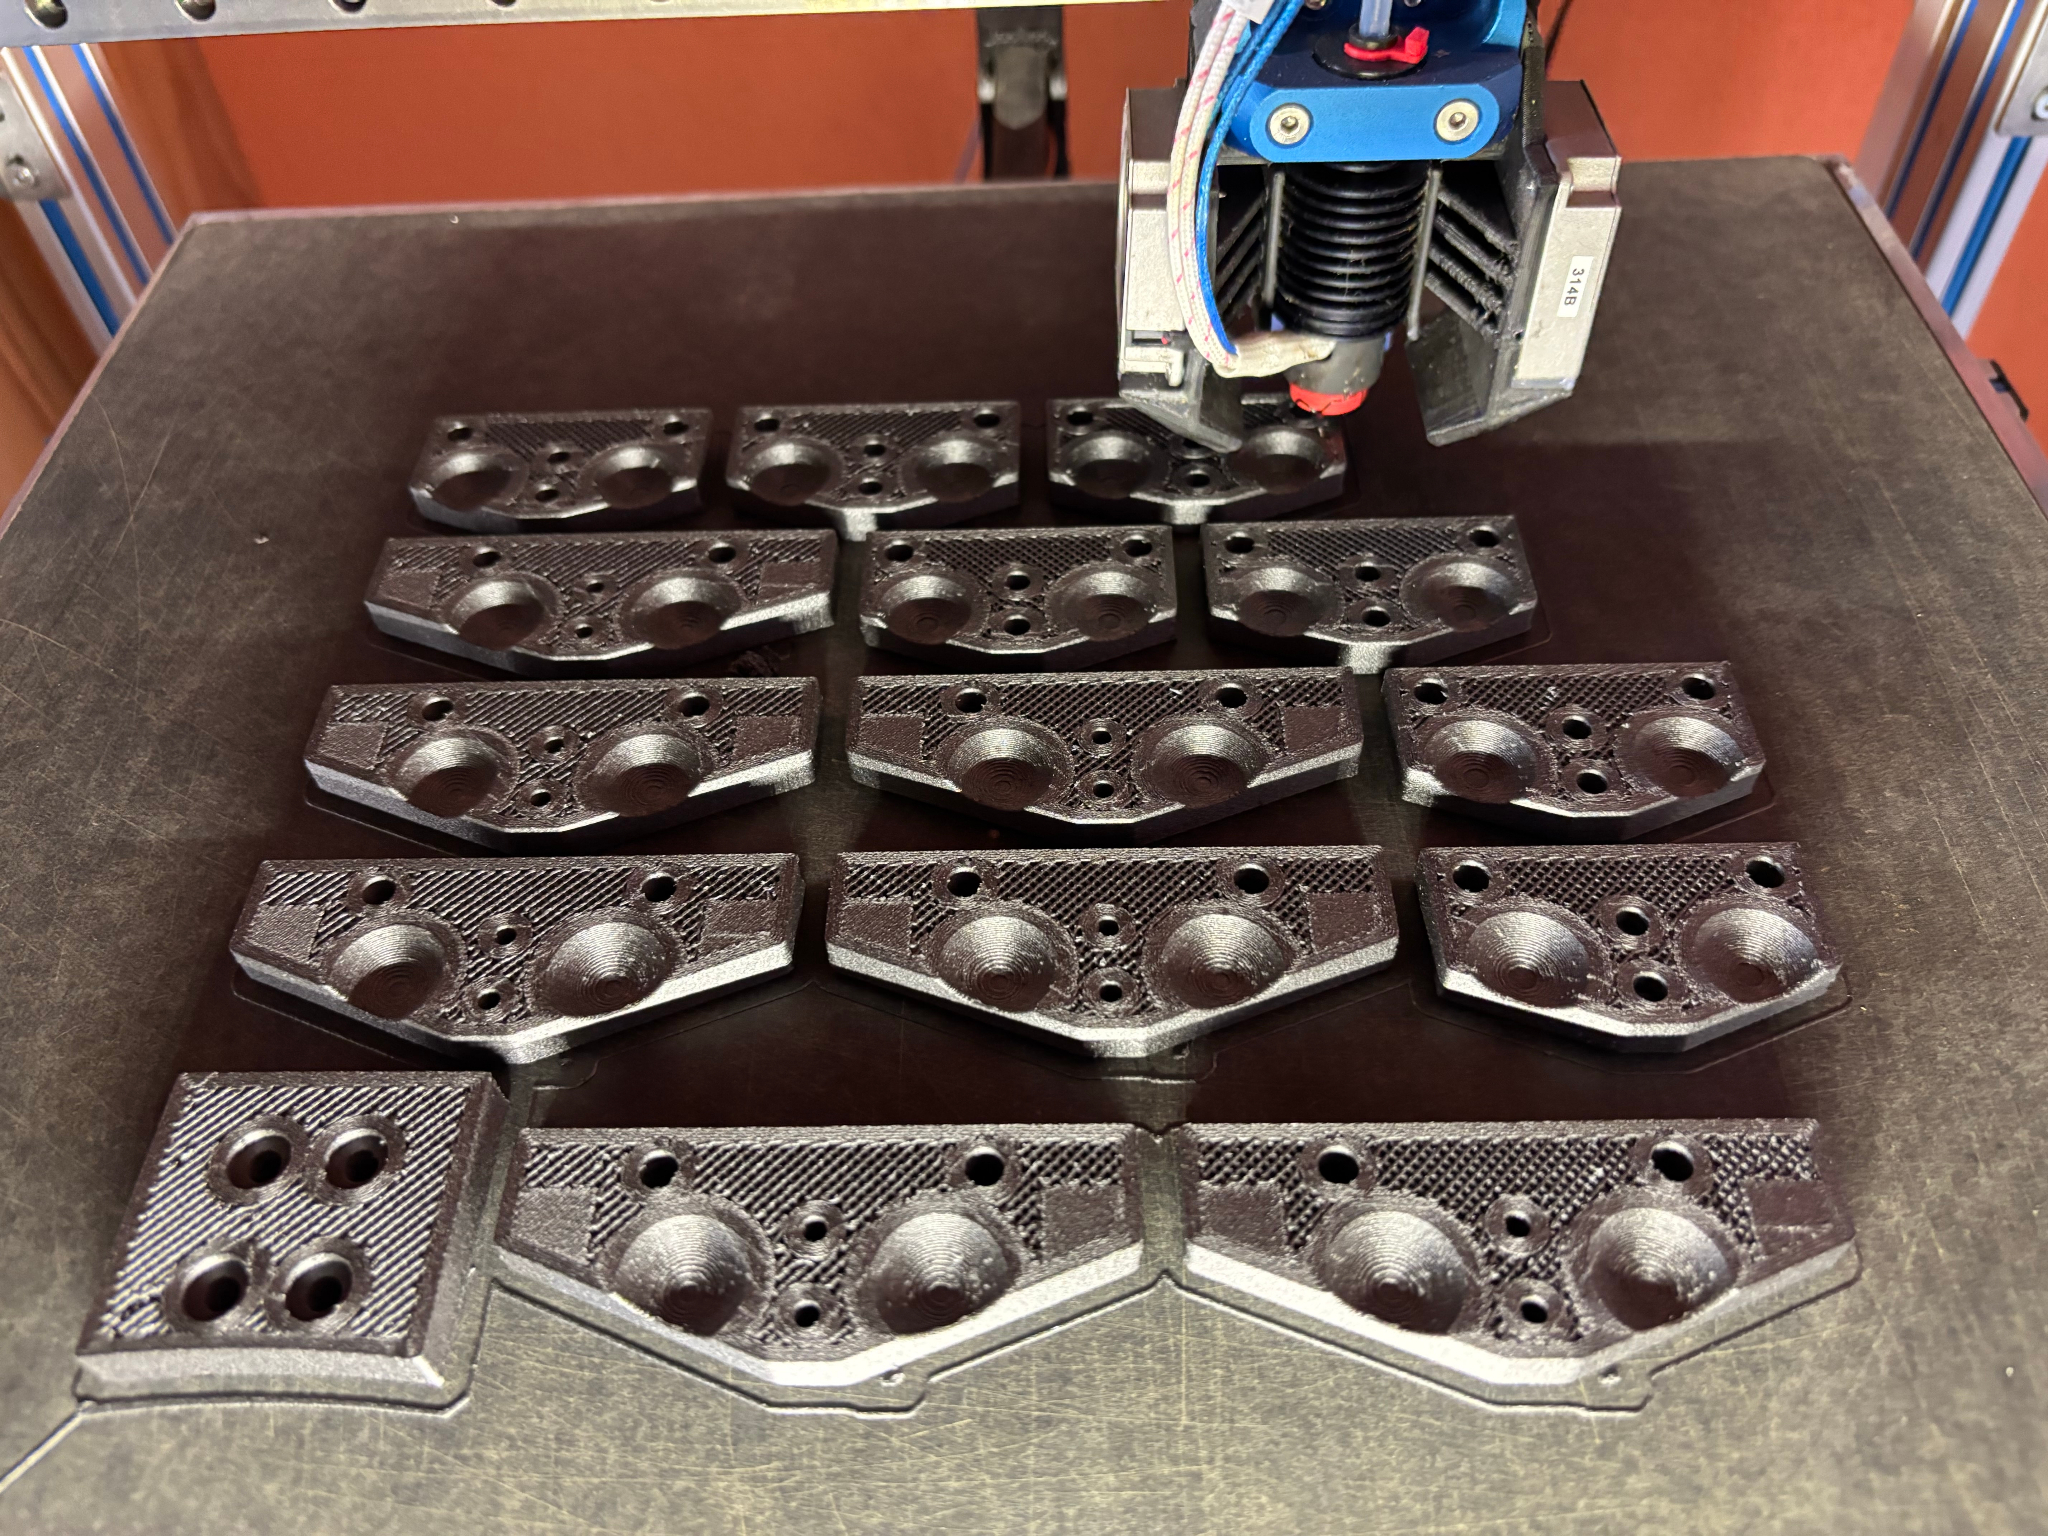
Einer der größten Knackpunkte der gesamten Konstruktion war die Klemmung der Gitterrohre. Da mein Anspruch darin bestand, so viele Komponenten wie möglich selbst zu fertigen, brauchte es etliche Versuche, verschiedene Materialien und diverse Verfahren, bis ich mit dem Ergebnis wirklich zufrieden war.
Es gab viele Lösungsansätze, die ich nach und nach abwägen musste: Eine klassisch gefräste Variante aus Aluminium schied schnell aus, da sie das mühsam eingesparte Gesamtgewicht sofort wieder zunichtegemacht hätte.
Die Rettung kam schließlich aus einer Technologie, mit der ich bereits gute Erfahrungen gesammelt hatte: Da ich zuvor schon für meinen kleineren 6" f/4 Newton eine hervorragende Fangspinne aus Kohlefaserfilament (Carbon-PETG/PA) gedruckt hatte, wagte ich einfach den Versuch im 3D Druck. Und siehe da: Das additiv gefertigte Material stellte sich als die perfekte Symbiose aus Leichtbau, Steifigkeit und präziser Formgebung für dieses anspruchsvolle Vorhaben heraus.

Parallel zum Eloxieren lief der 3D Drucker und stellt die Klemmungen her.
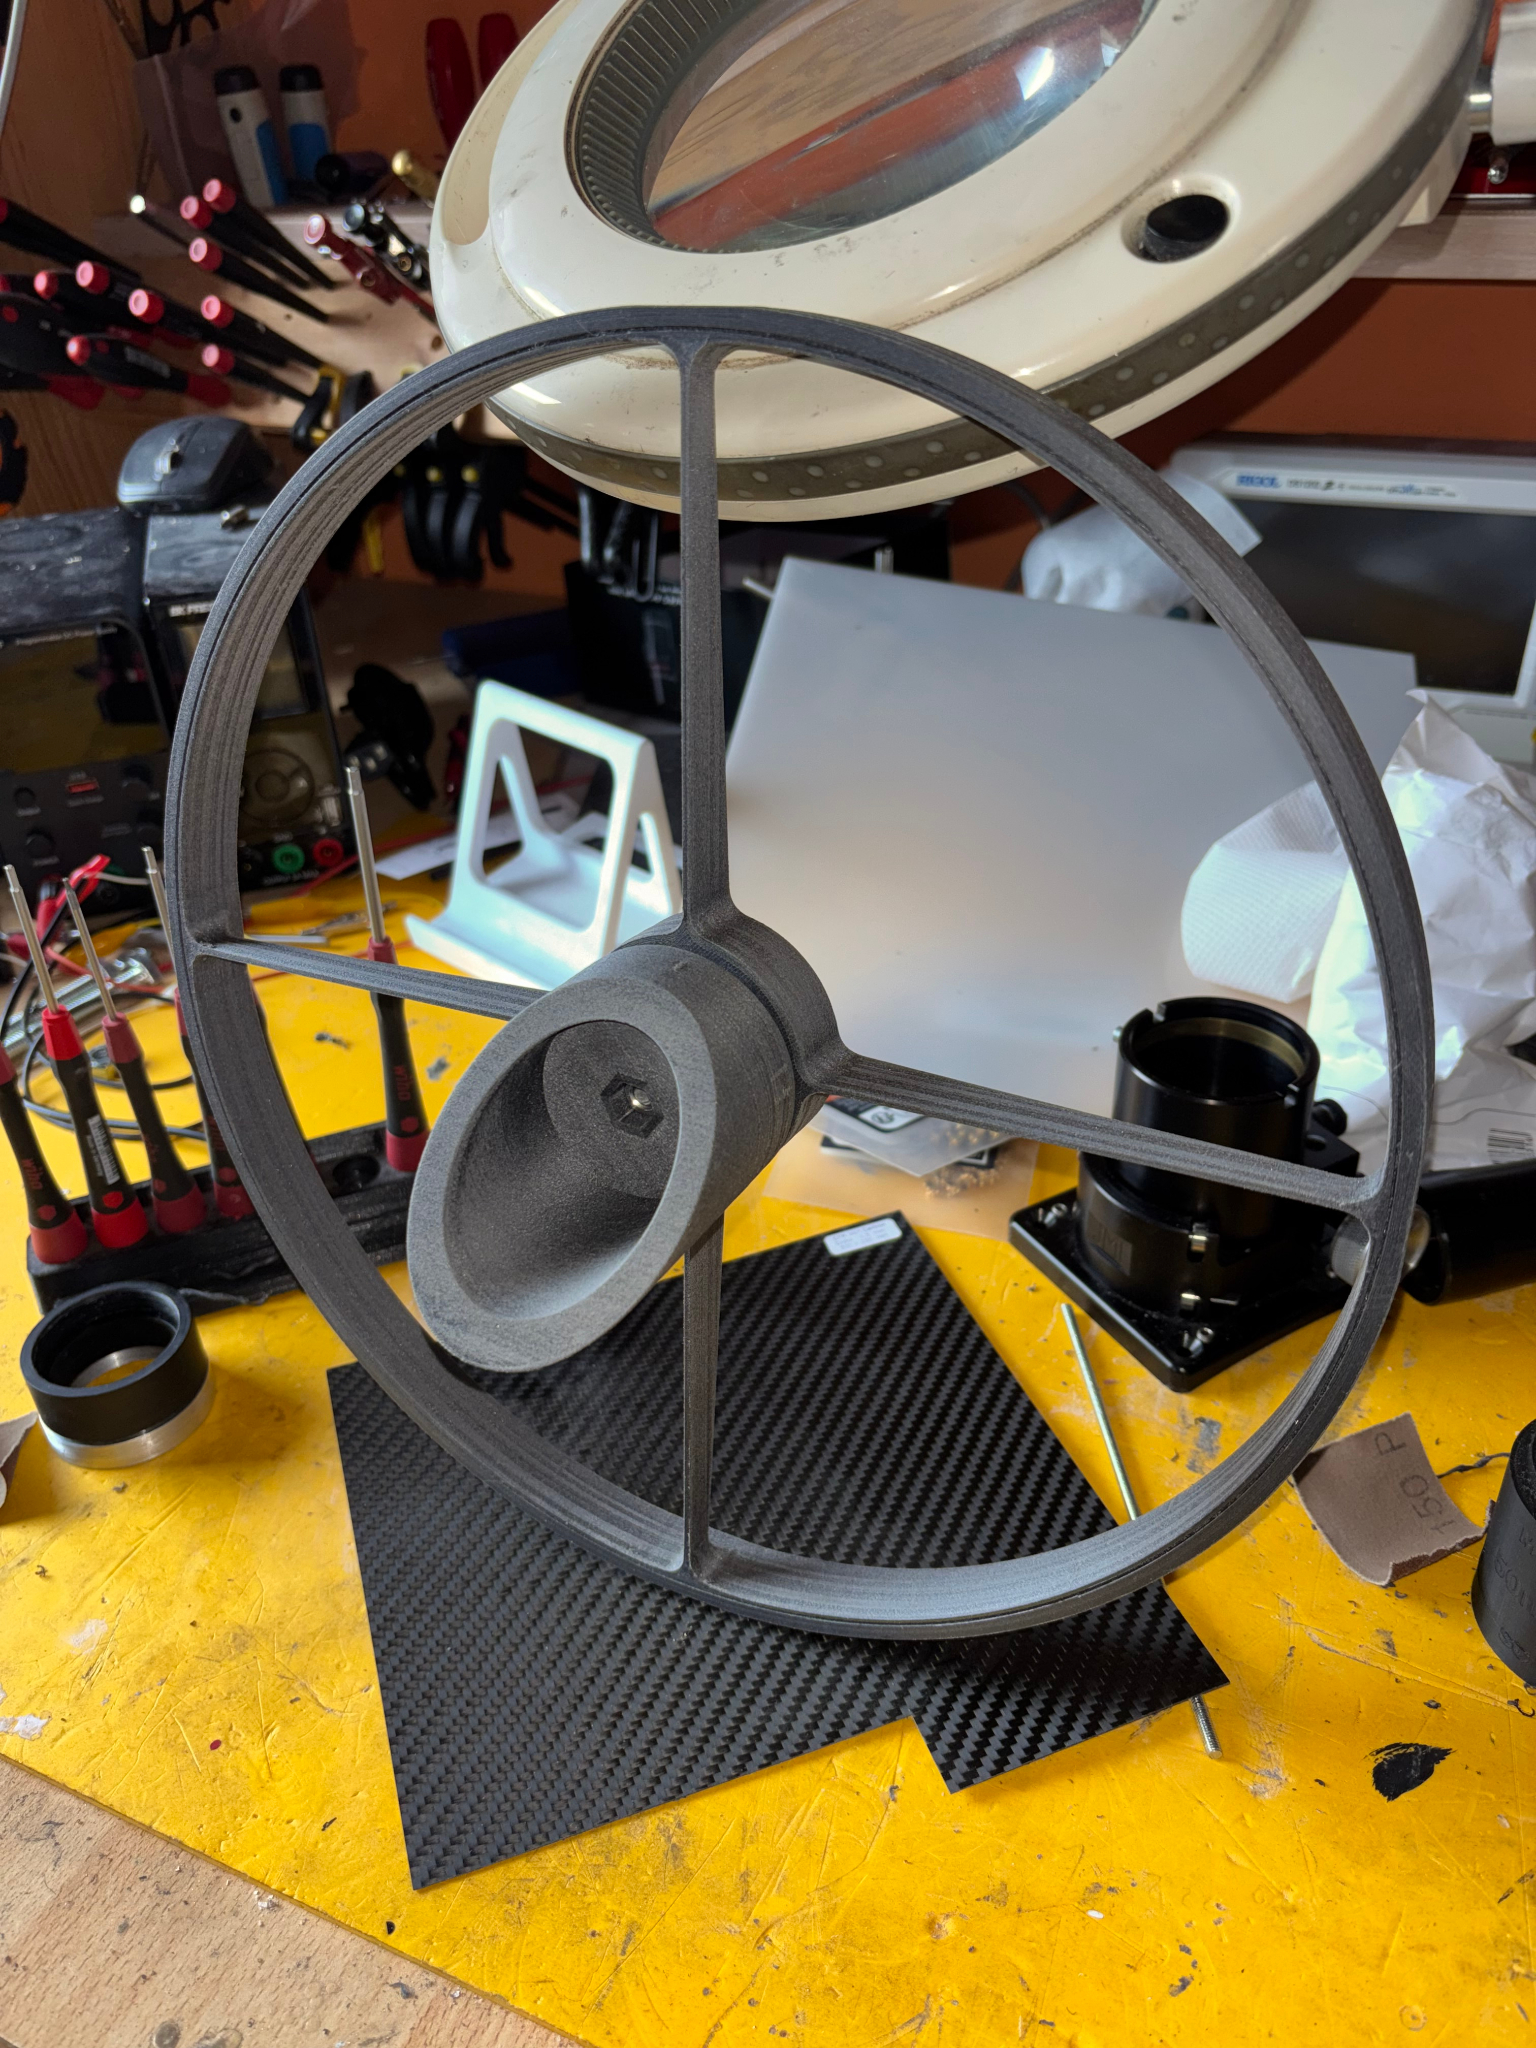
Danach kamen Fangspinne und Sekundärspiegelhalter dran.

Vom CNC Drehen zum fertigen Oberflächenschutz
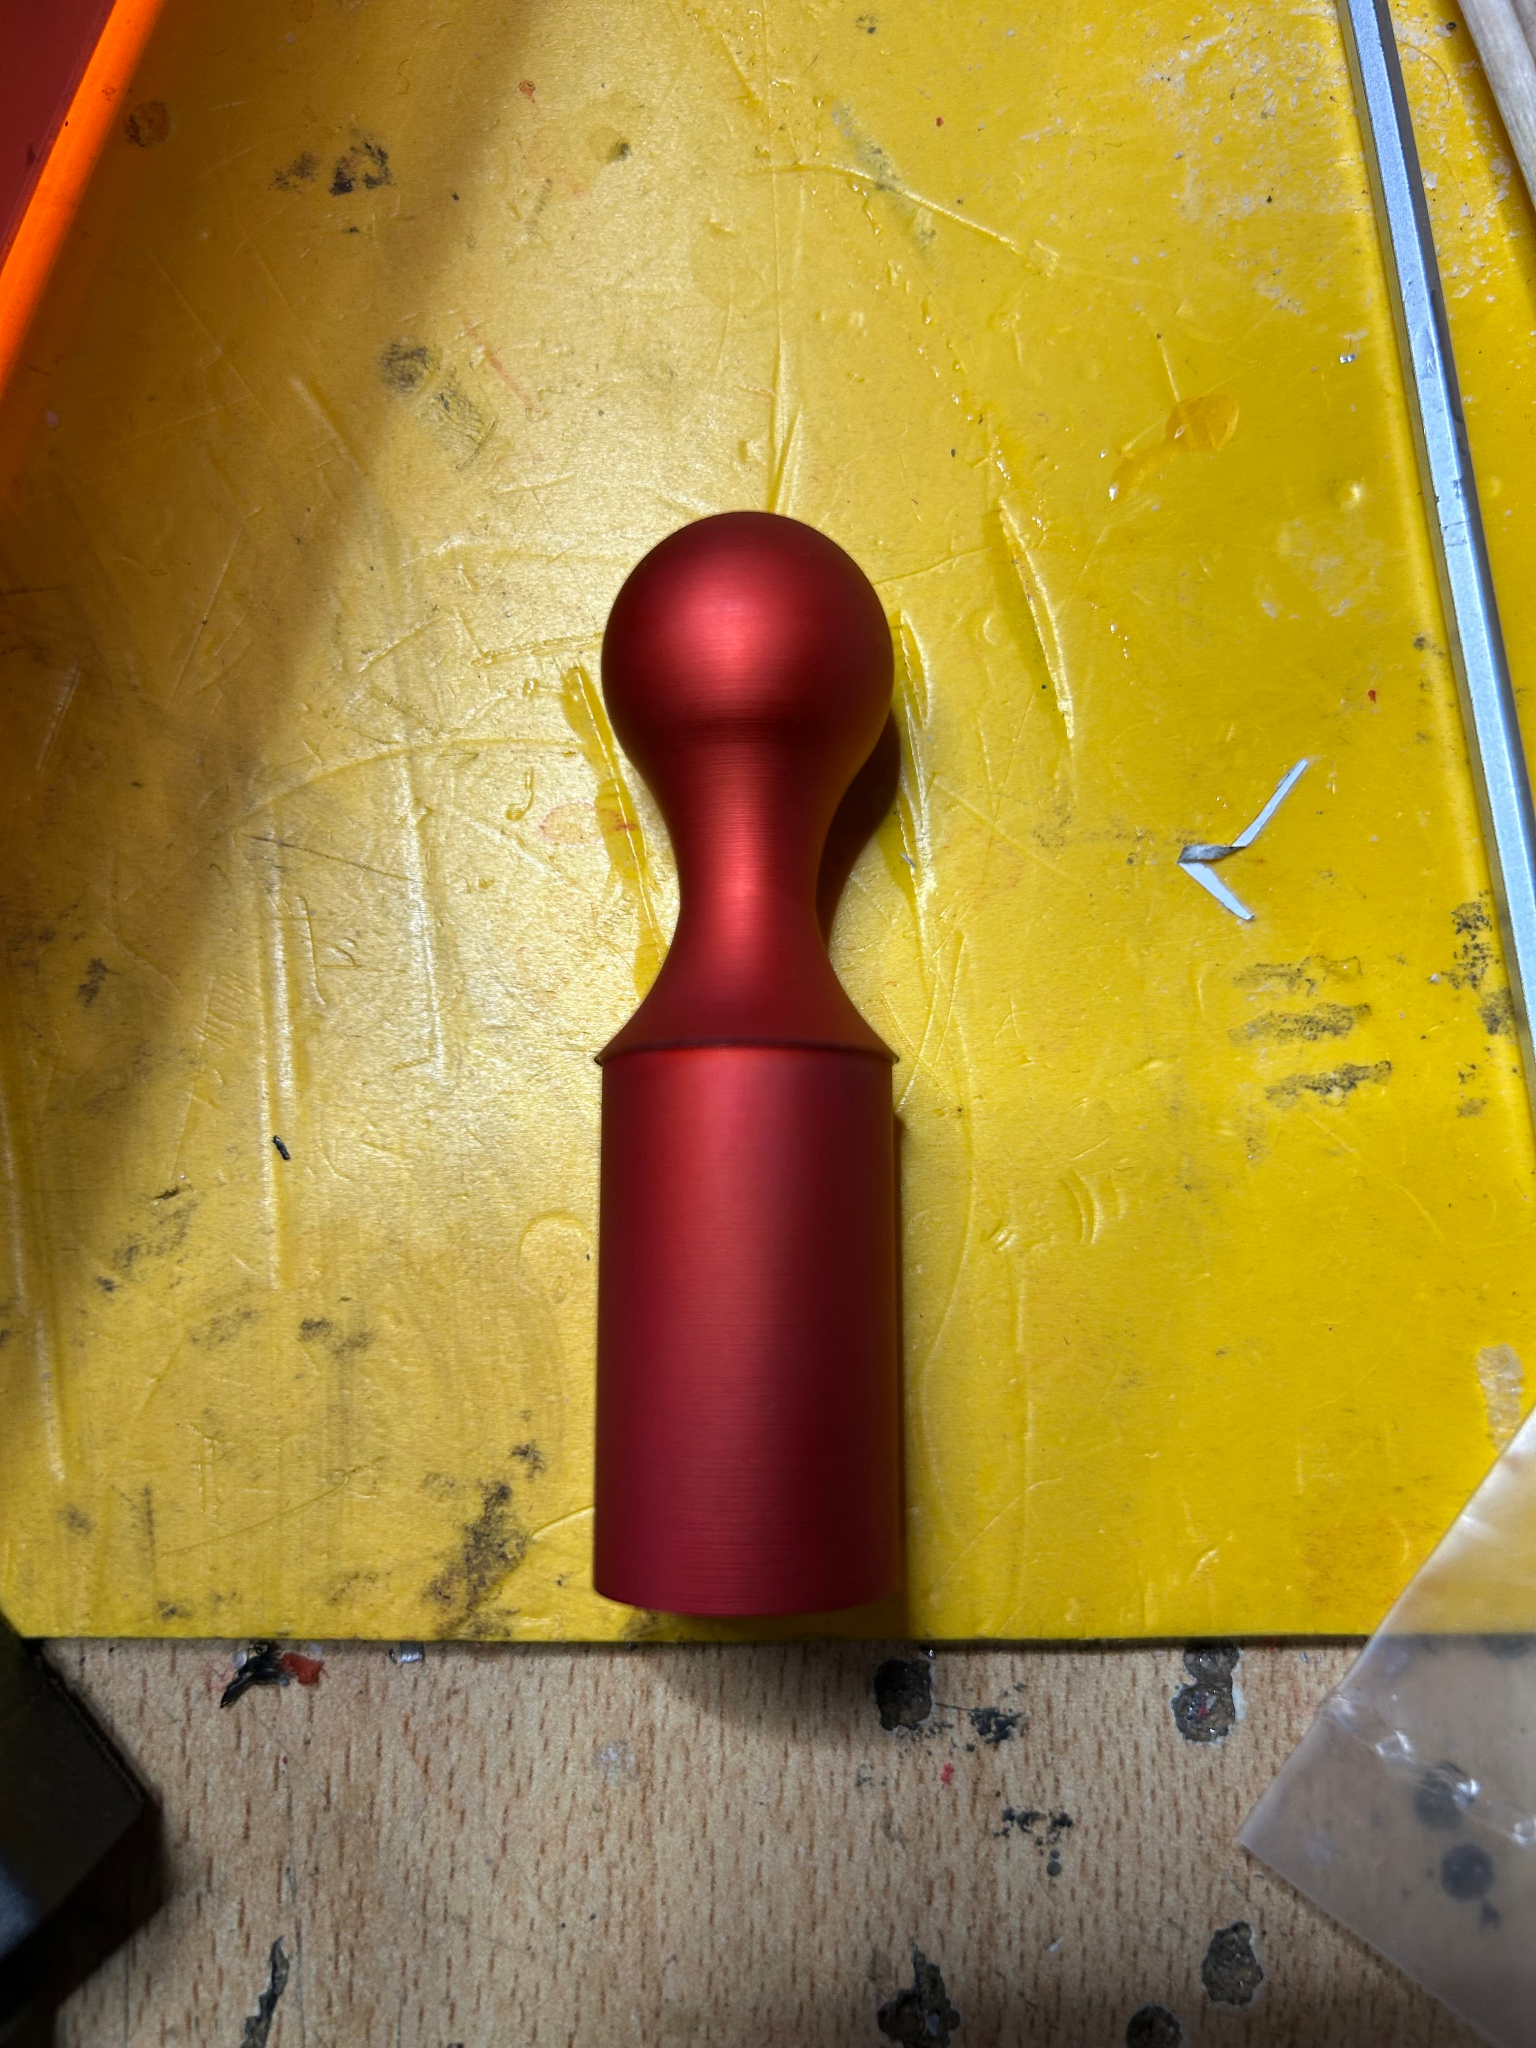
Das Ergebnis: Kratzfestes Finish auf präzisem CNC Drehteil.
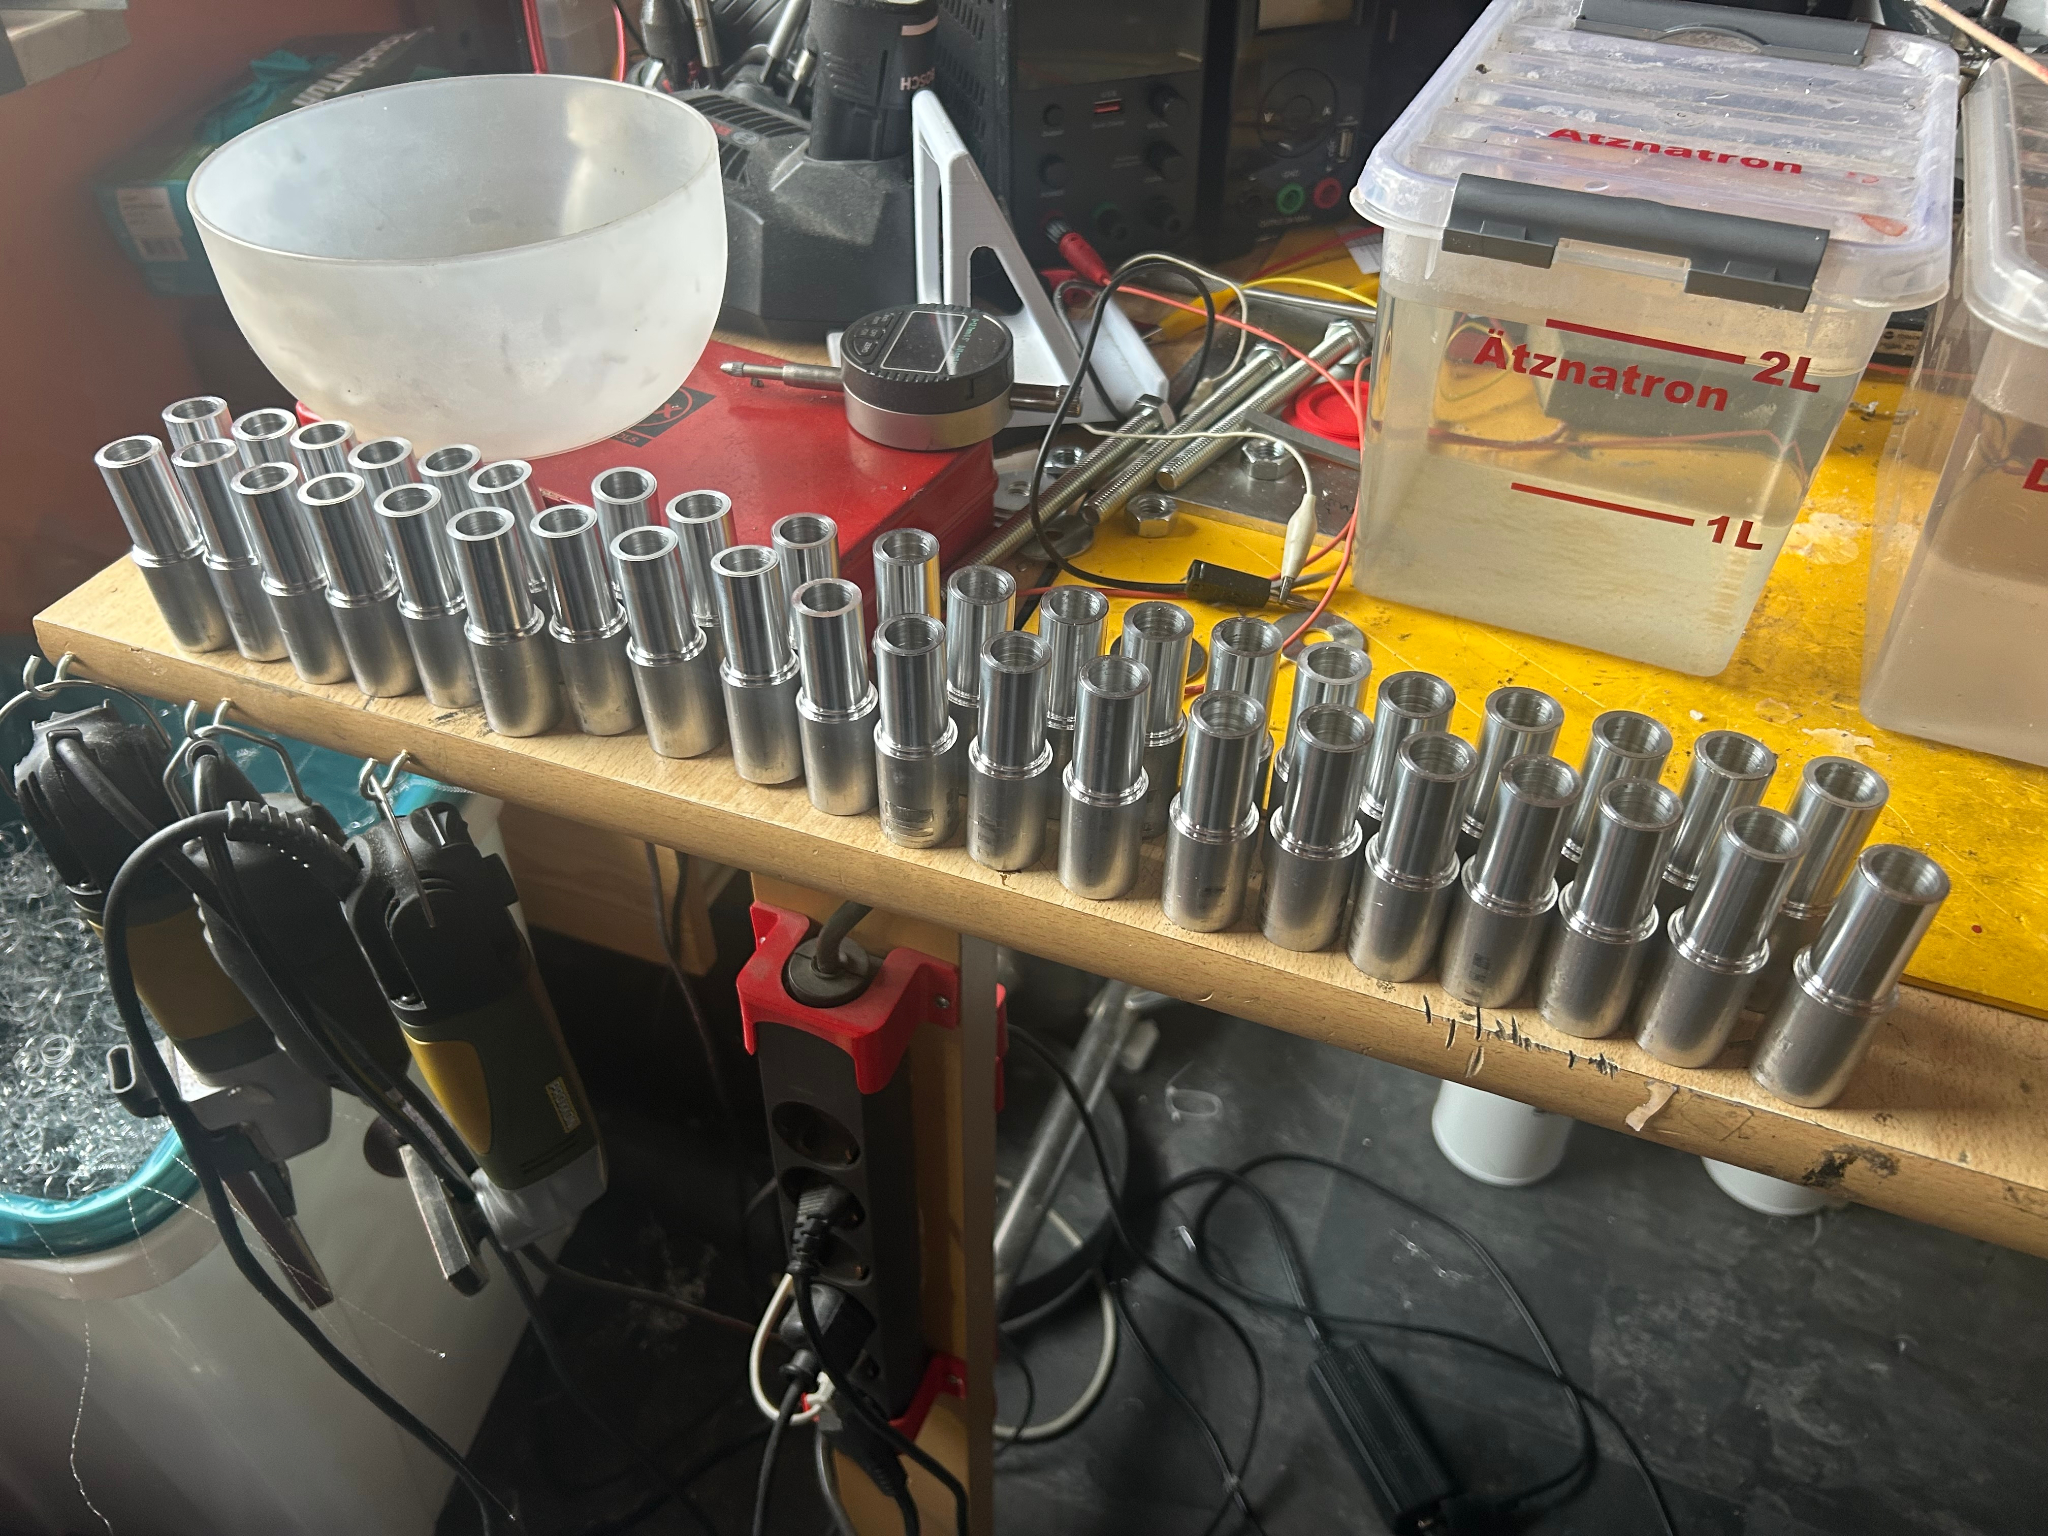
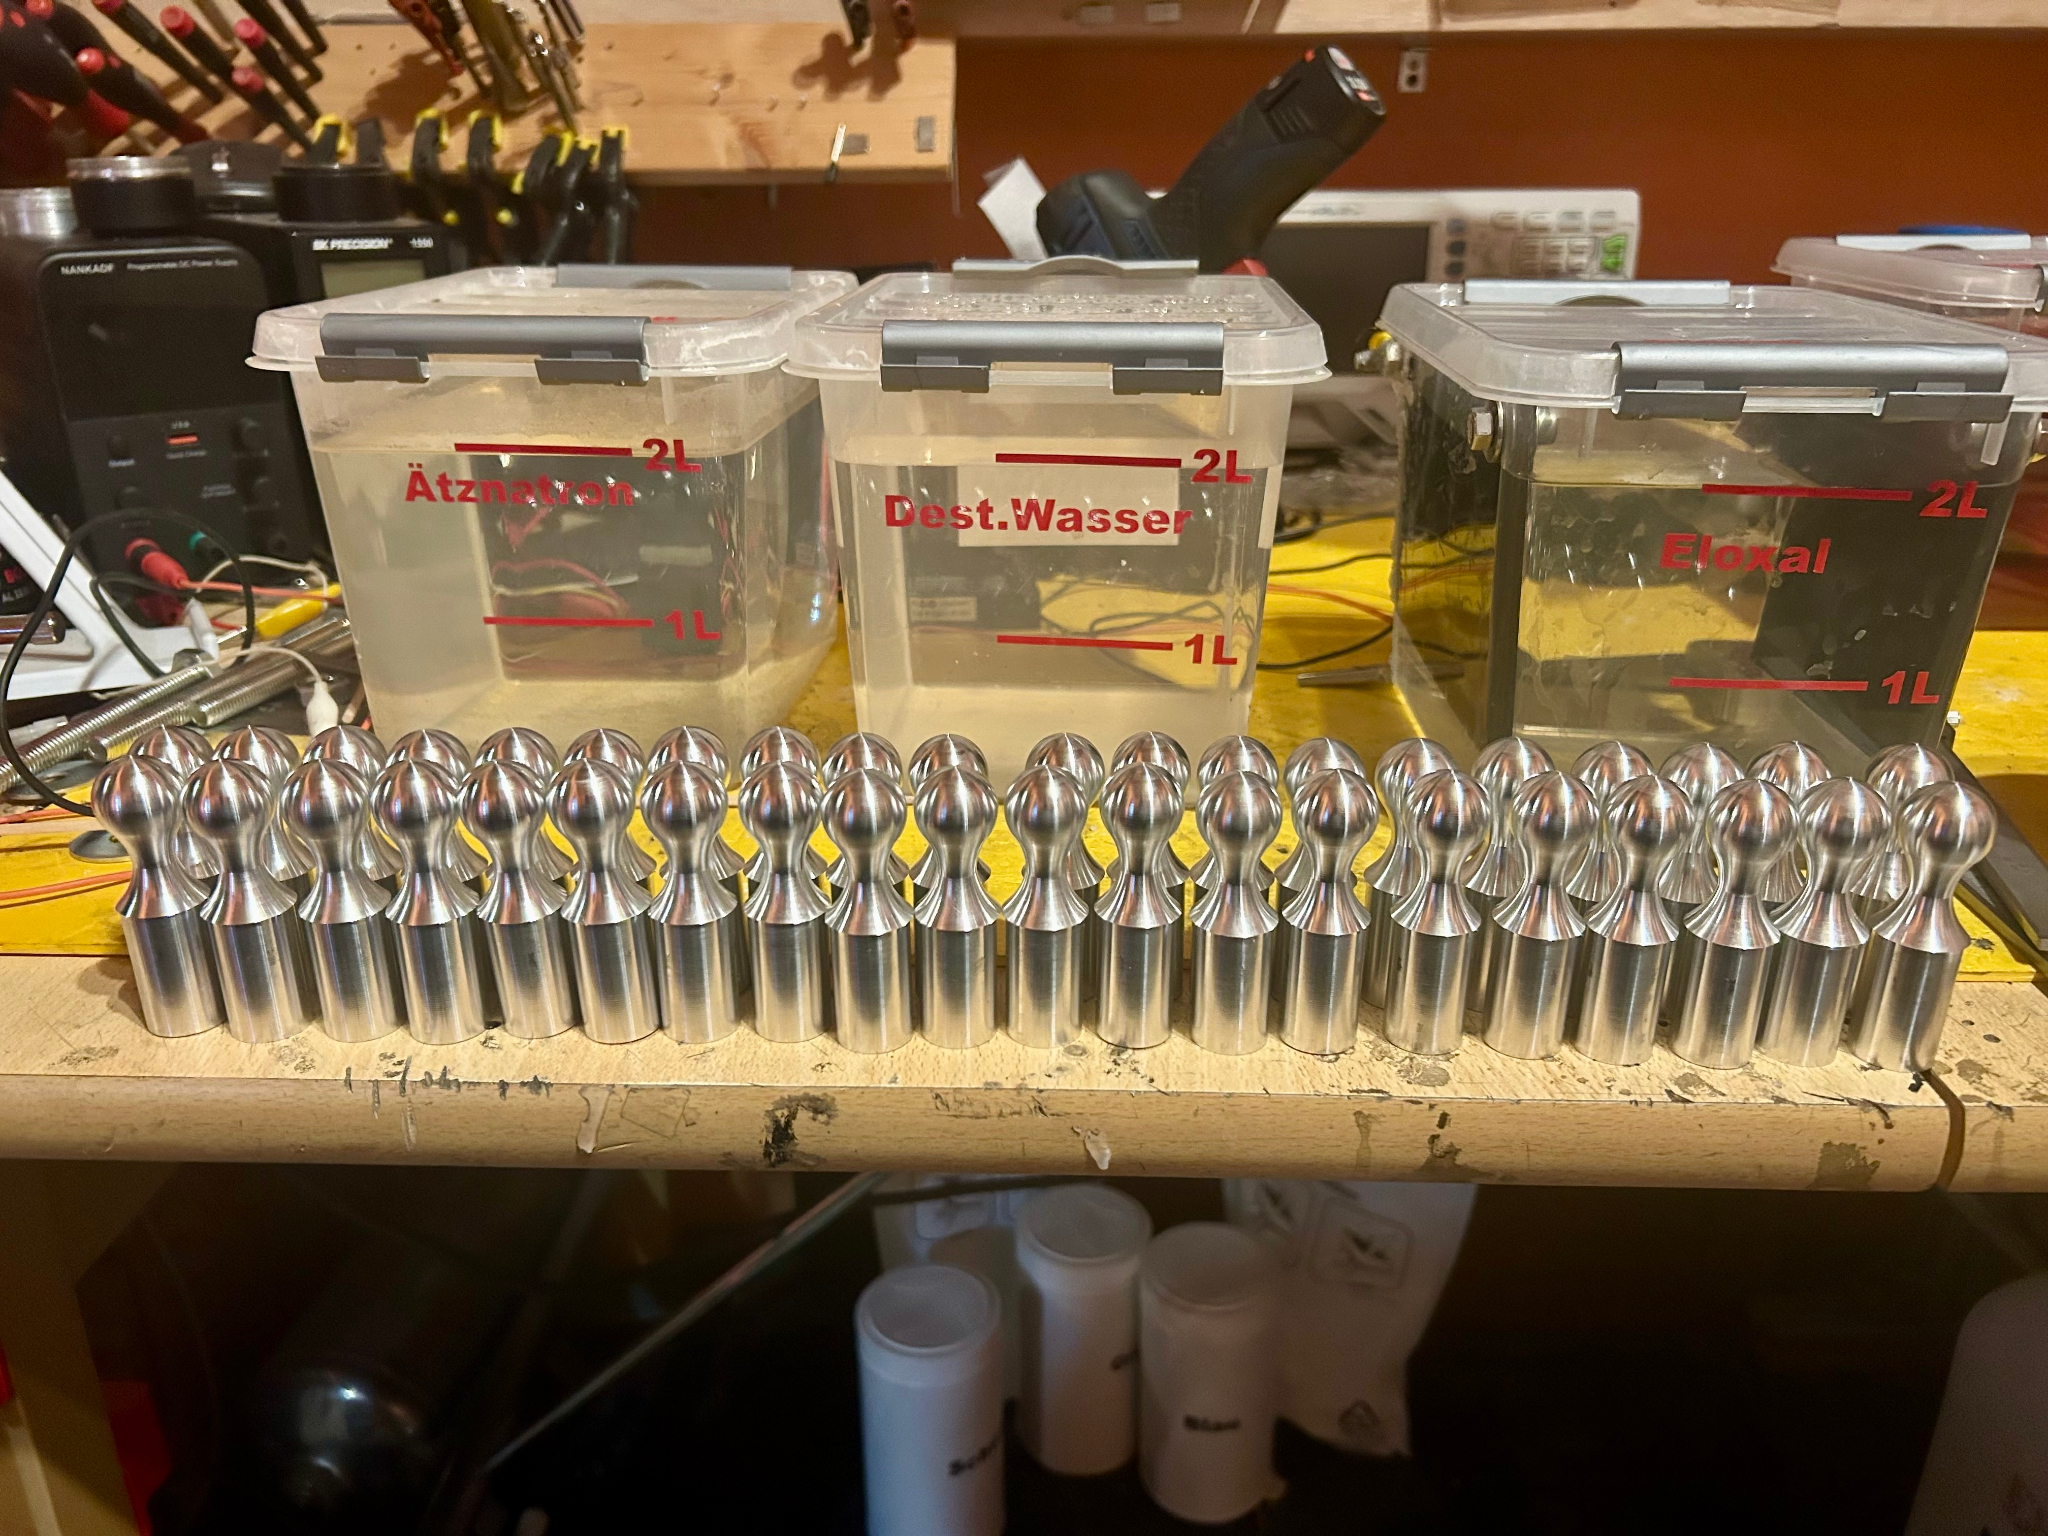
Bevor es an die Oberflächenbehandlung gehen konnte, stand die Fertigung der Aluminiumkugelköpfe an. Um bei dieser hohen Stückzahl absolut identische Maße und spielfreie Passungen zu garantieren, wurden die Komponenten auf der eigenbau CNC Drehmaschine gefertigt. Das maschinelle Drehen erlaubt eine präzise Serienfertigung, was für die spätere Stabilität des Gitterrohrrahmens unerlässlich ist.
Direkt im Anschluss folgte die Oberflächenbehandlung in der "Eloxierstraße". Das Eloxieren im Heimbereich erfordert vor allem sauberes Arbeiten und die genaue Einhaltung der Zeiten. Die Aluminiumteile durchlaufen dabei mehrere Stationen: Nach dem Entfetten und Beizen im Ätznatronbad wird im eigentlichen Eloxalbad mithilfe des Labornetzteils eine künstliche Oxidschicht auf dem Metall aufgebaut.
Erst in diese noch poröse Schicht wird im nächsten Becken die rote Farbe eingelagert. Zum Schluss werden die Hülsen und Kugelköpfe in kochendem, destilliertem Wasser „versiegelt“ (gesealt). Dadurch schließen sich die Poren dauerhaft. Das Ergebnis ist eine kratzfeste, witterungsbeständige Oberfläche in einem seidenmatten Rotton, der einen guten Kontrast zu den schwarzen Carbonteilen bildet.

Zuerst wird die Rohraufnahme gedreht
Auf der anderen Seite der Kugelkopf

Wenn Späne fliegen: Die Entstehung der Kugelköpfe im Zeitraffer.
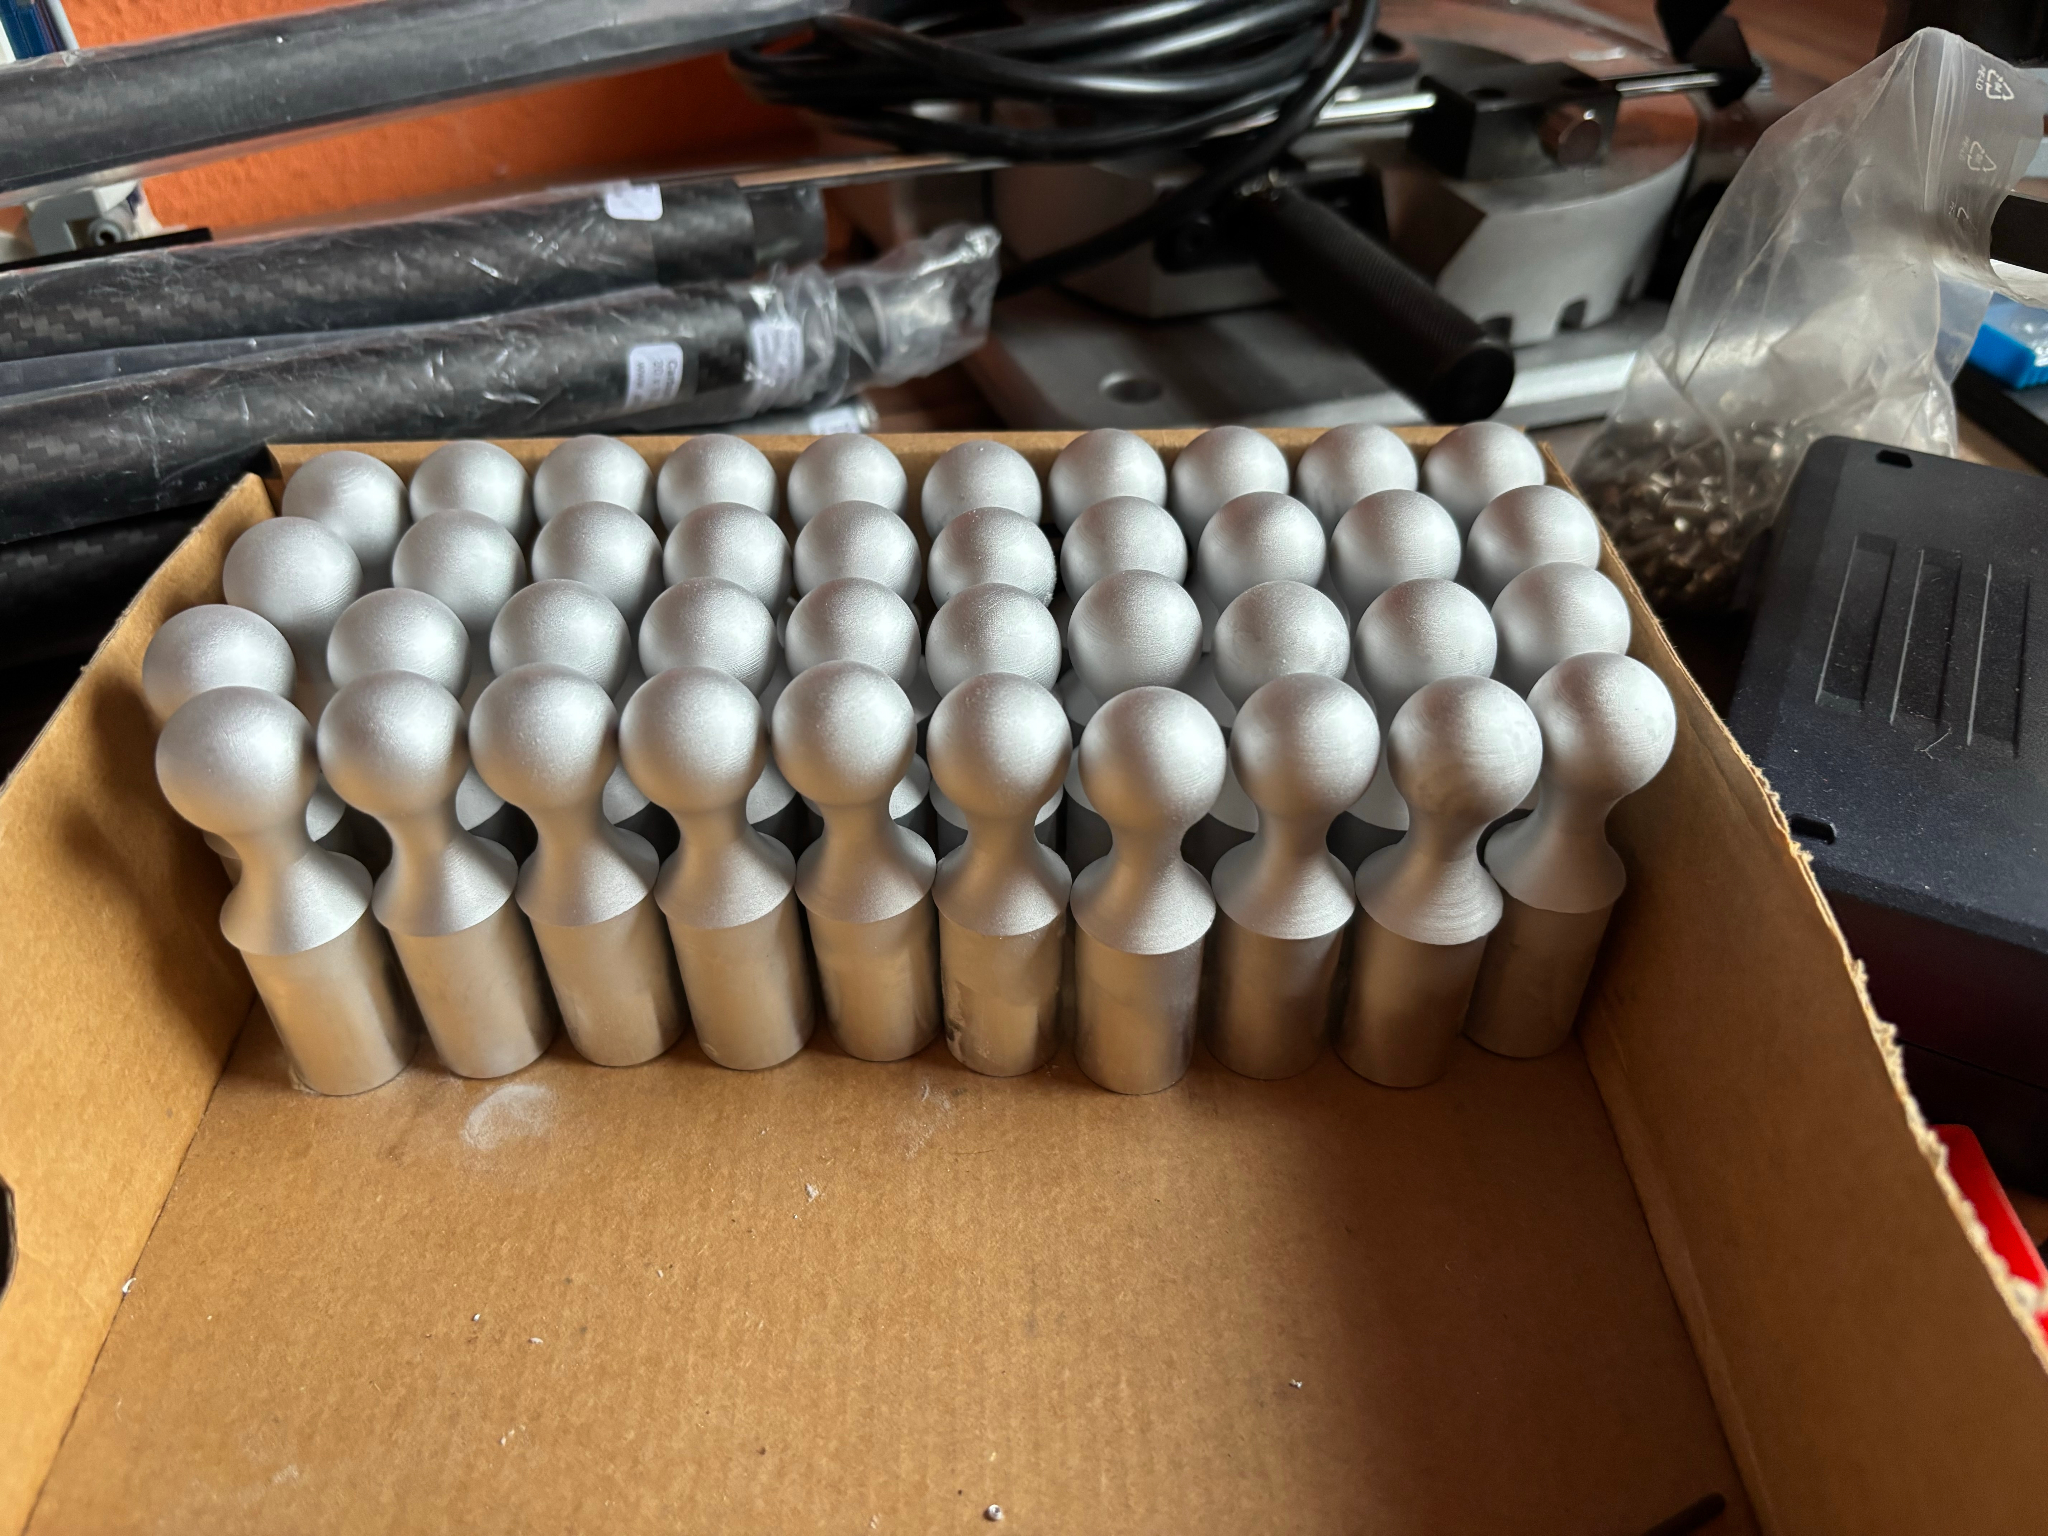
Bereit für das Farbbad: Die lange Reihe der frisch sandgestrahlten Aluminiumkugelköpfe wartet auf den nächsten Arbeitsschritt.
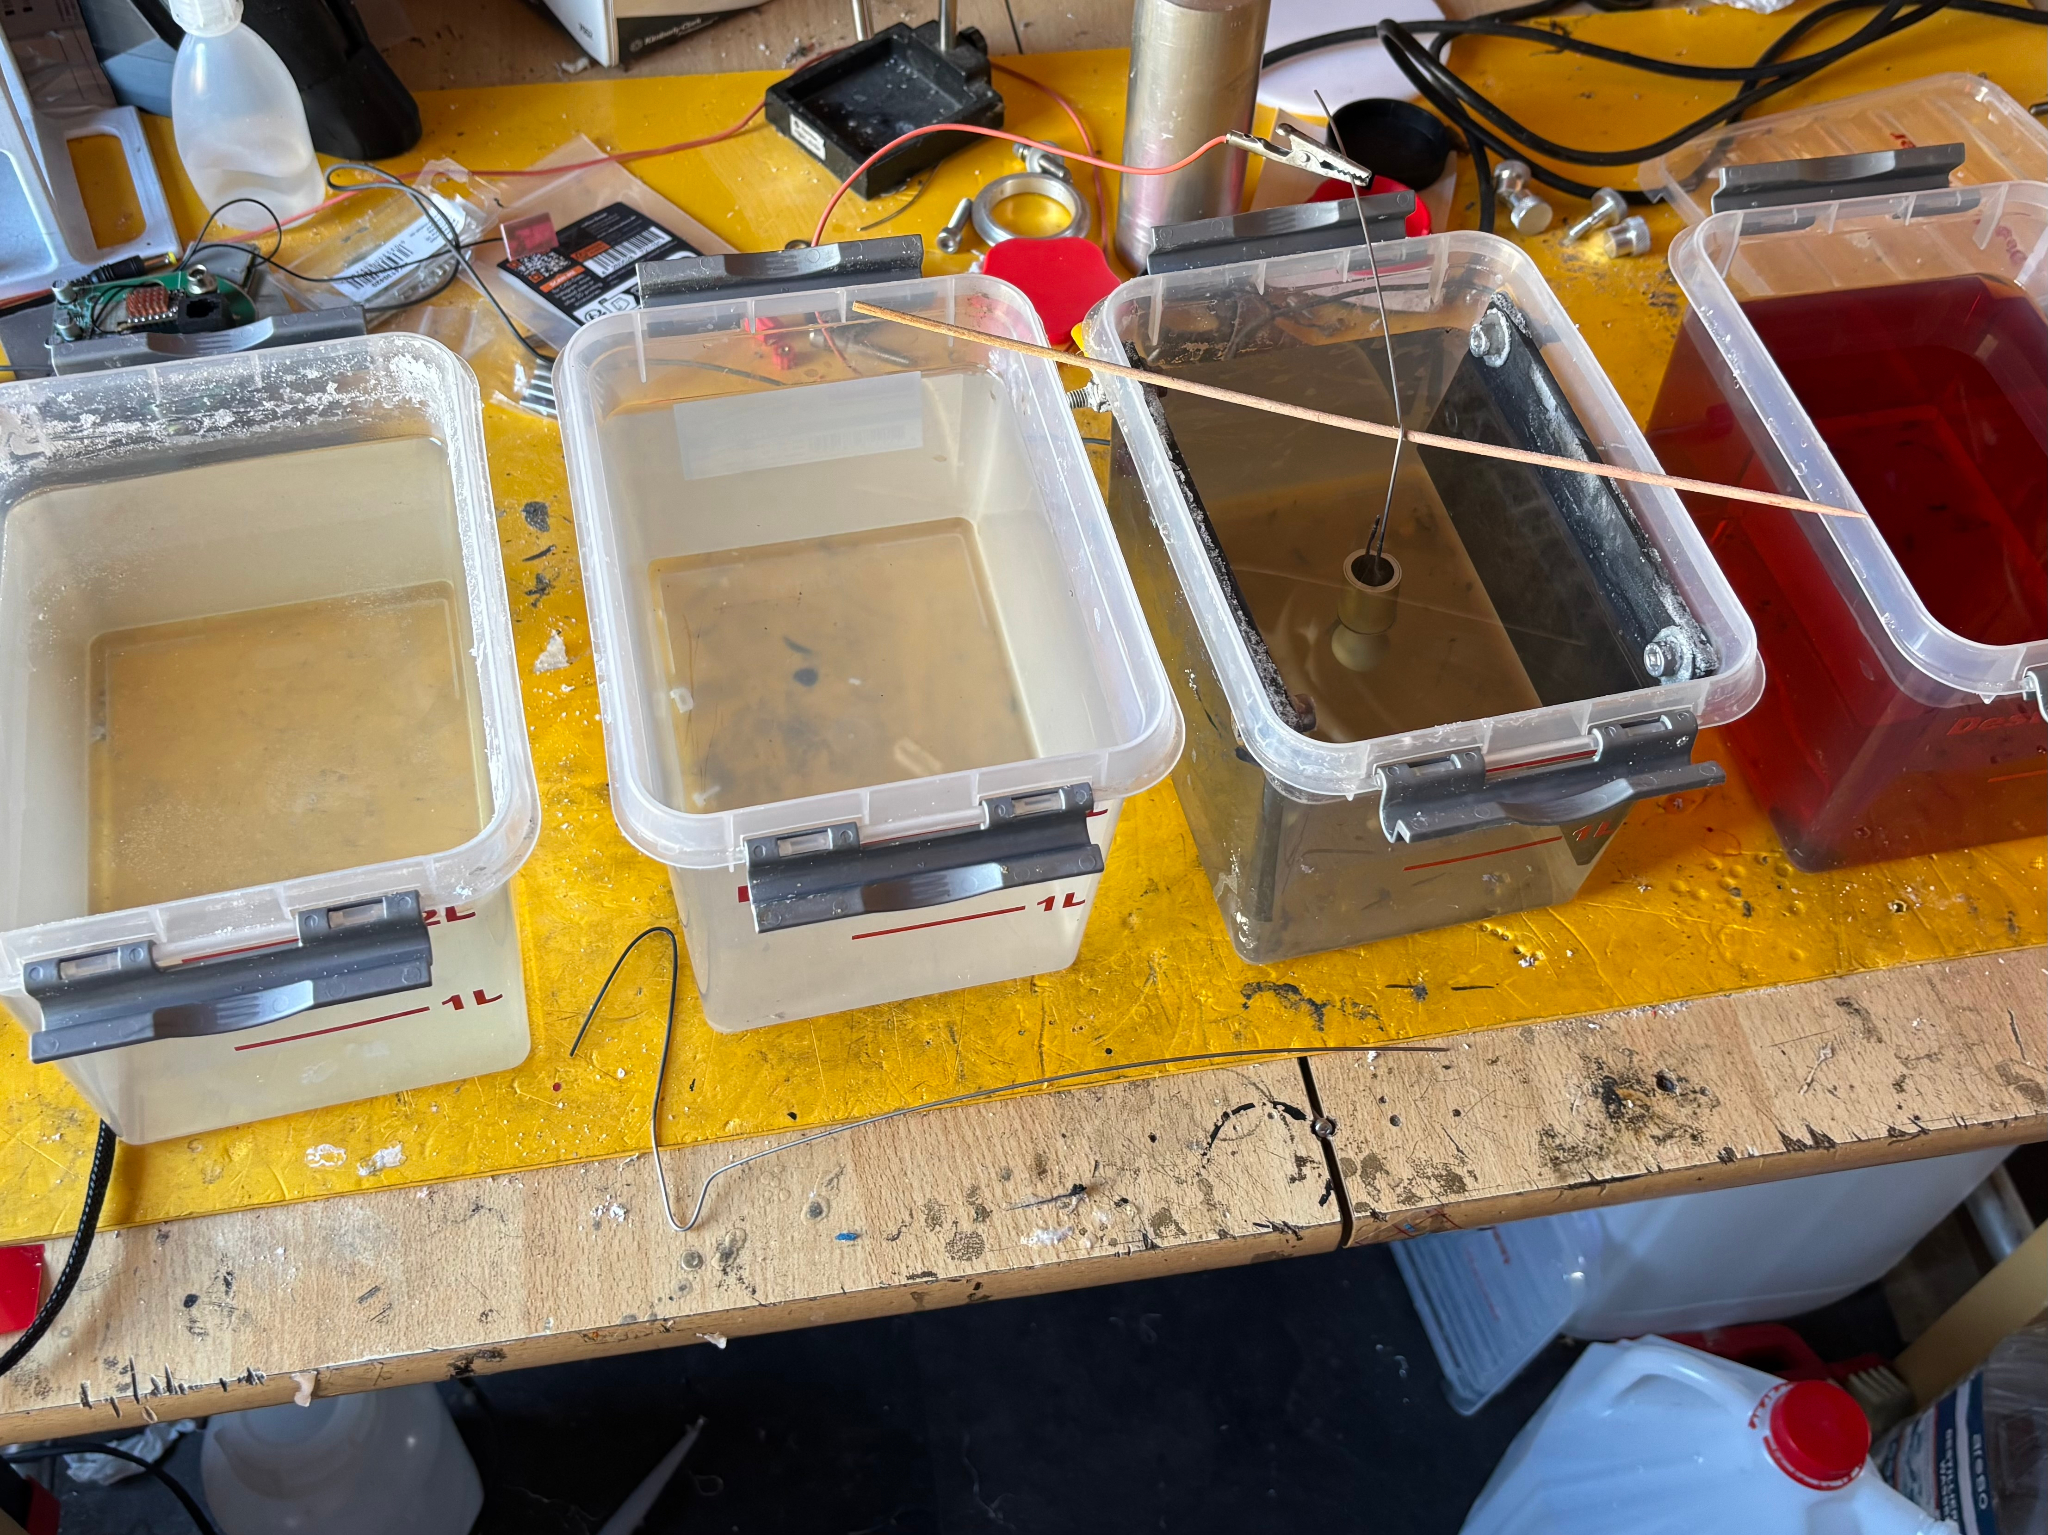
Meine „superprofessionelle“ DIY Eloxierstraße im vollen Einsatz.
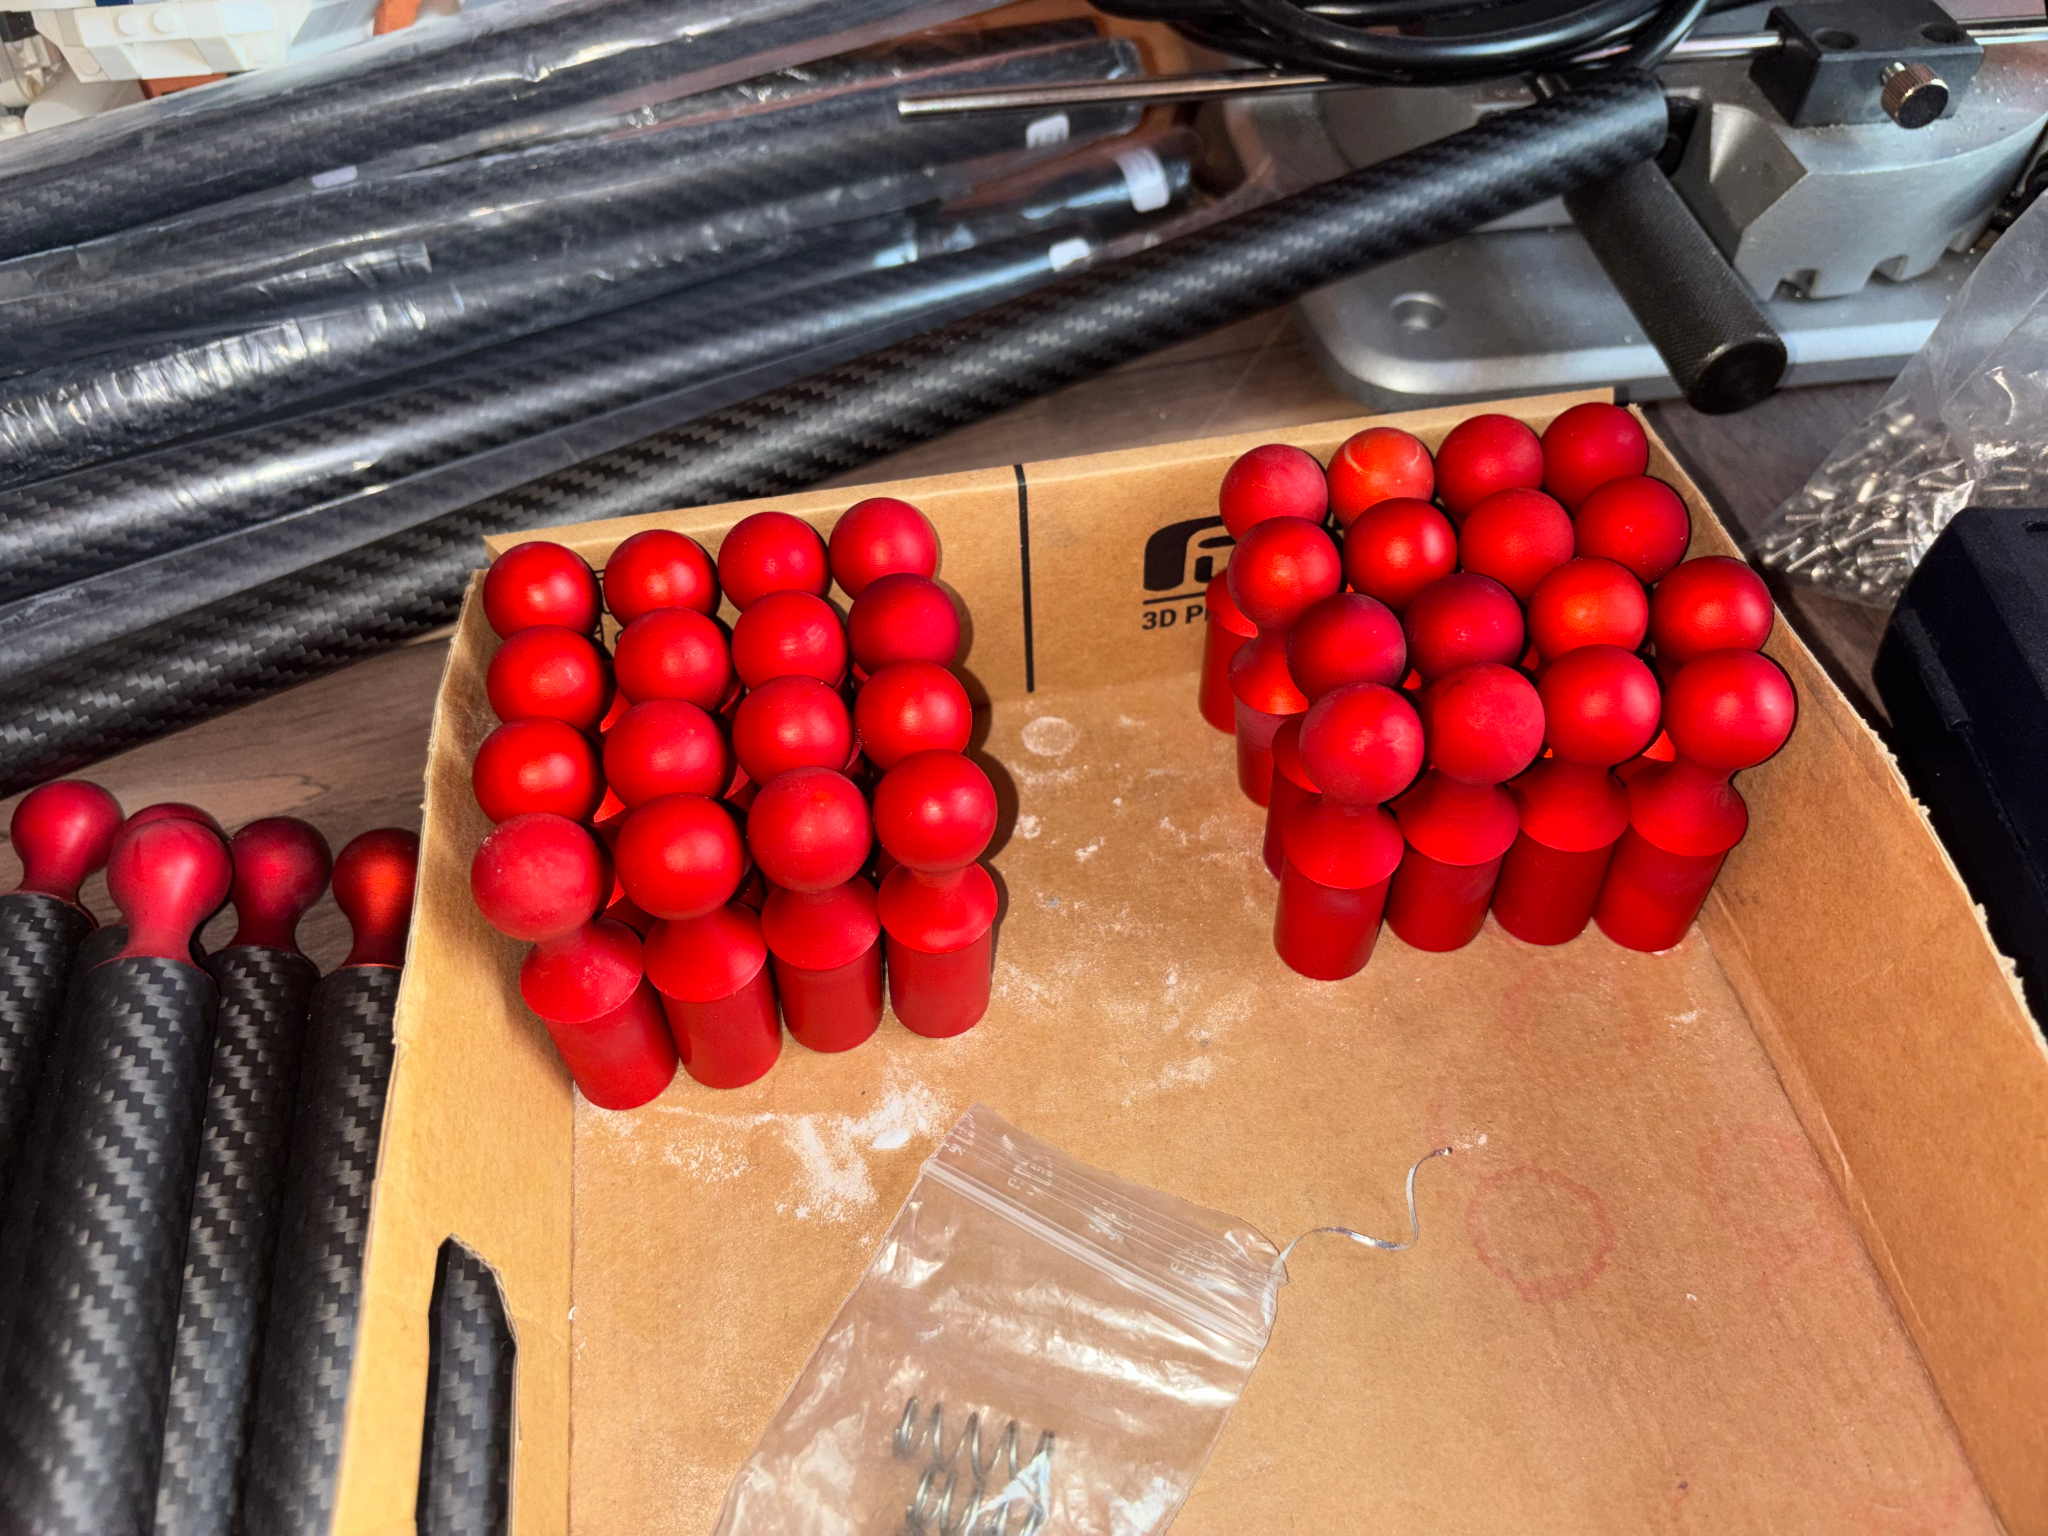
Nach 4 Tagen ist der Abschnitt „Verbindungsstücke“ final abgeschlossen.

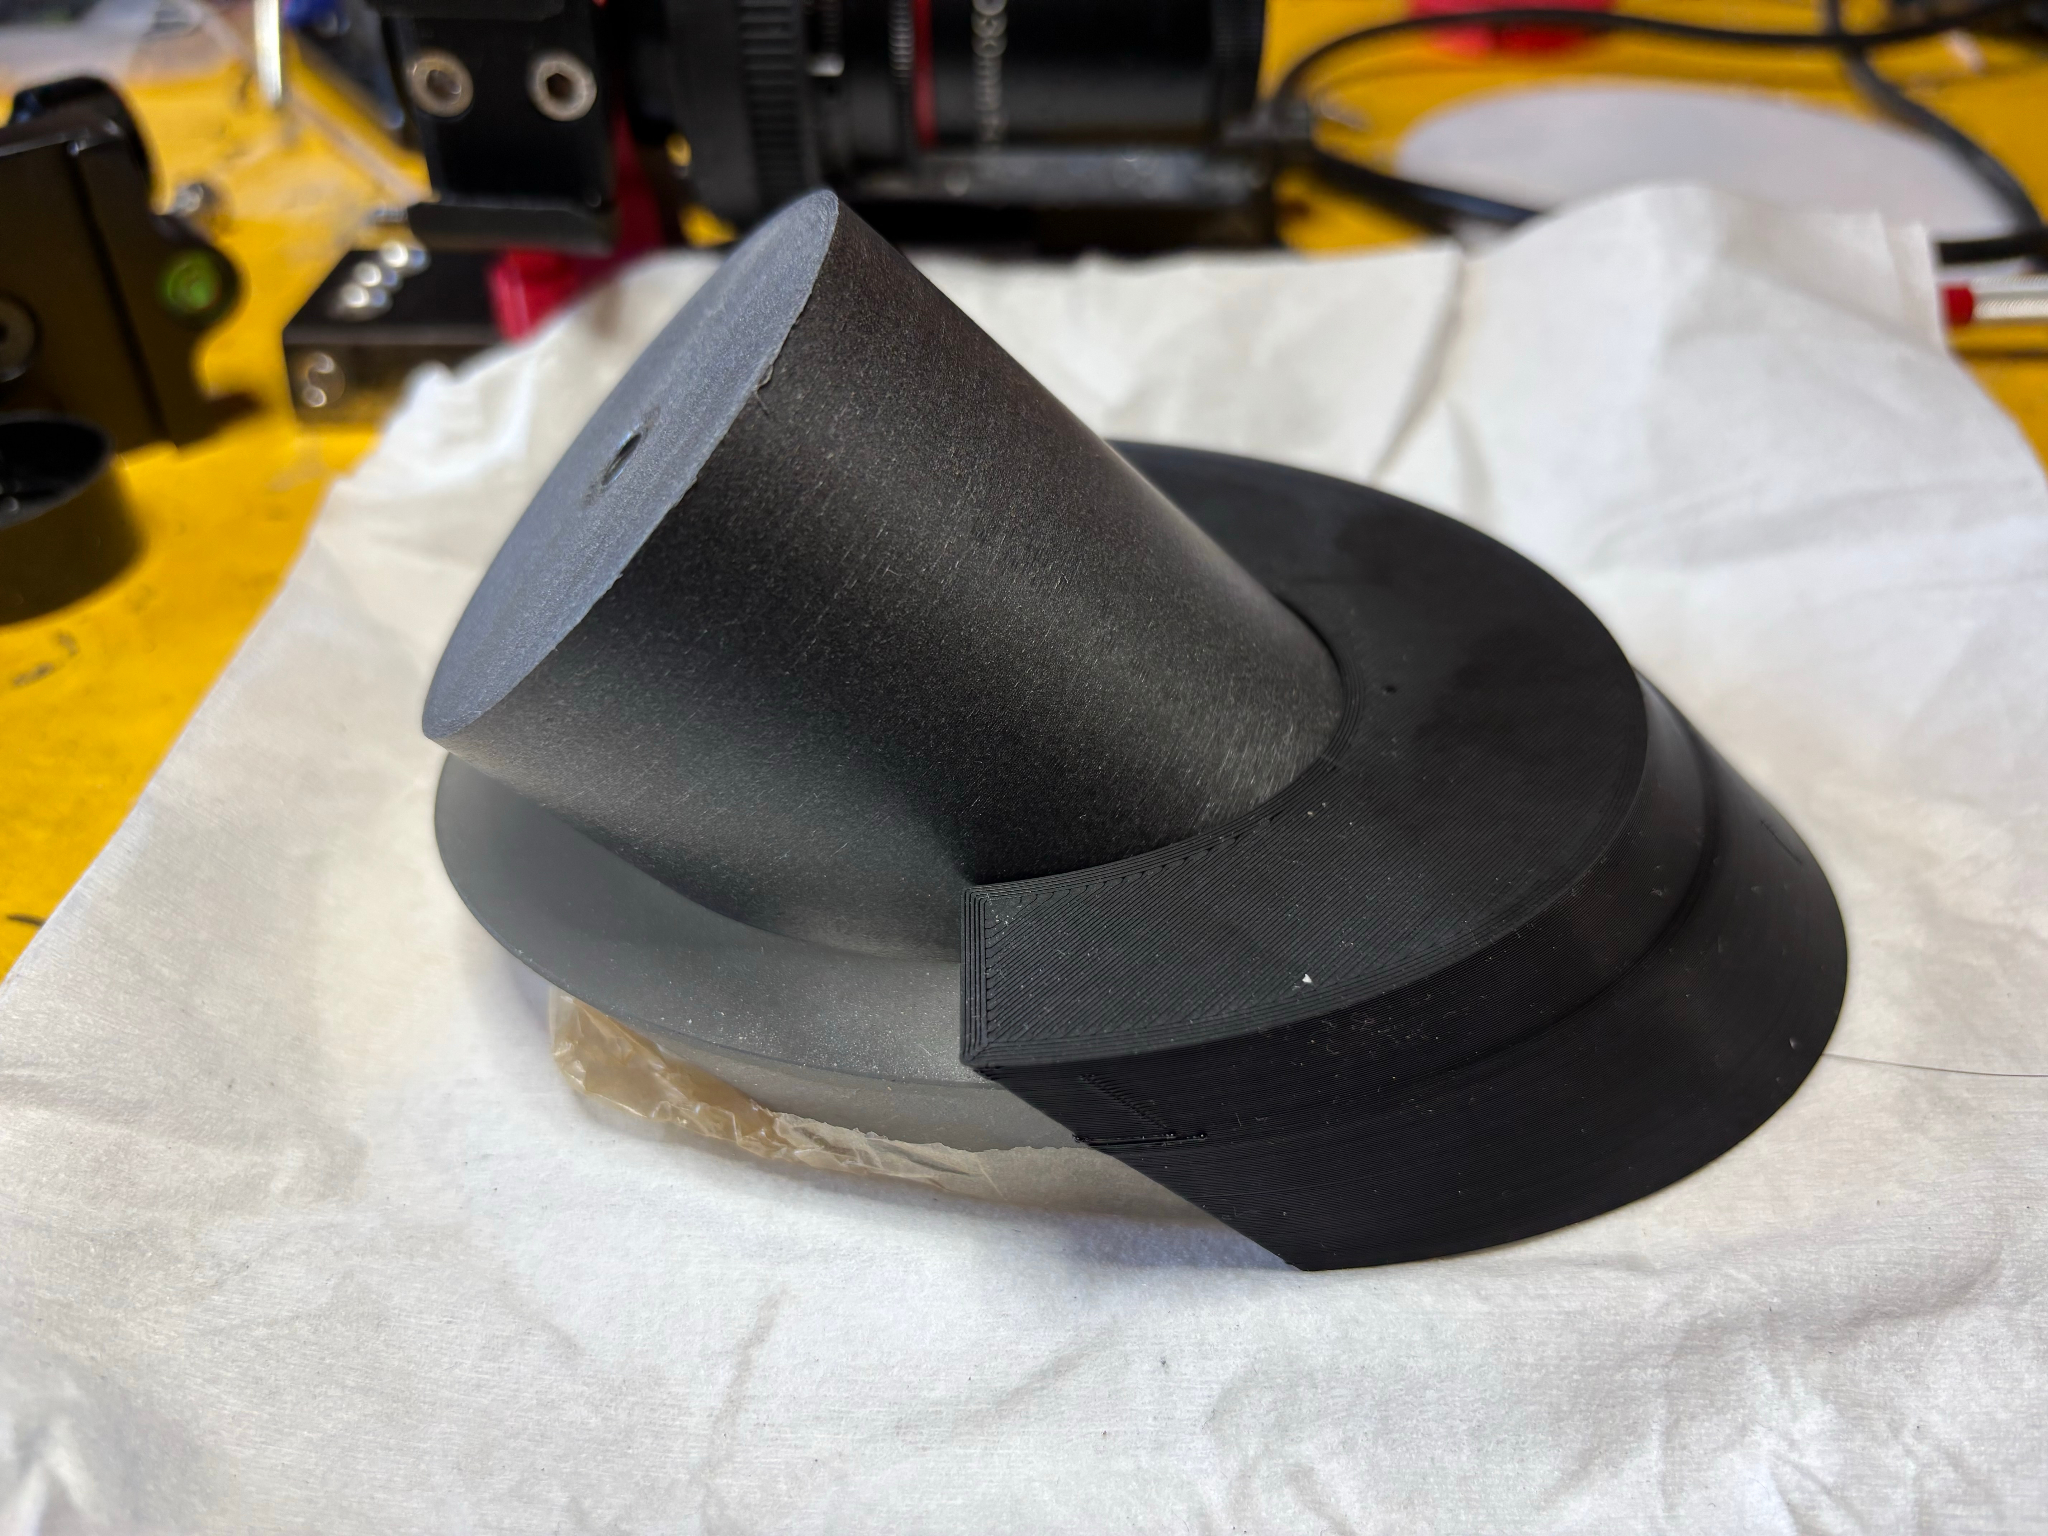
Das Offsettool
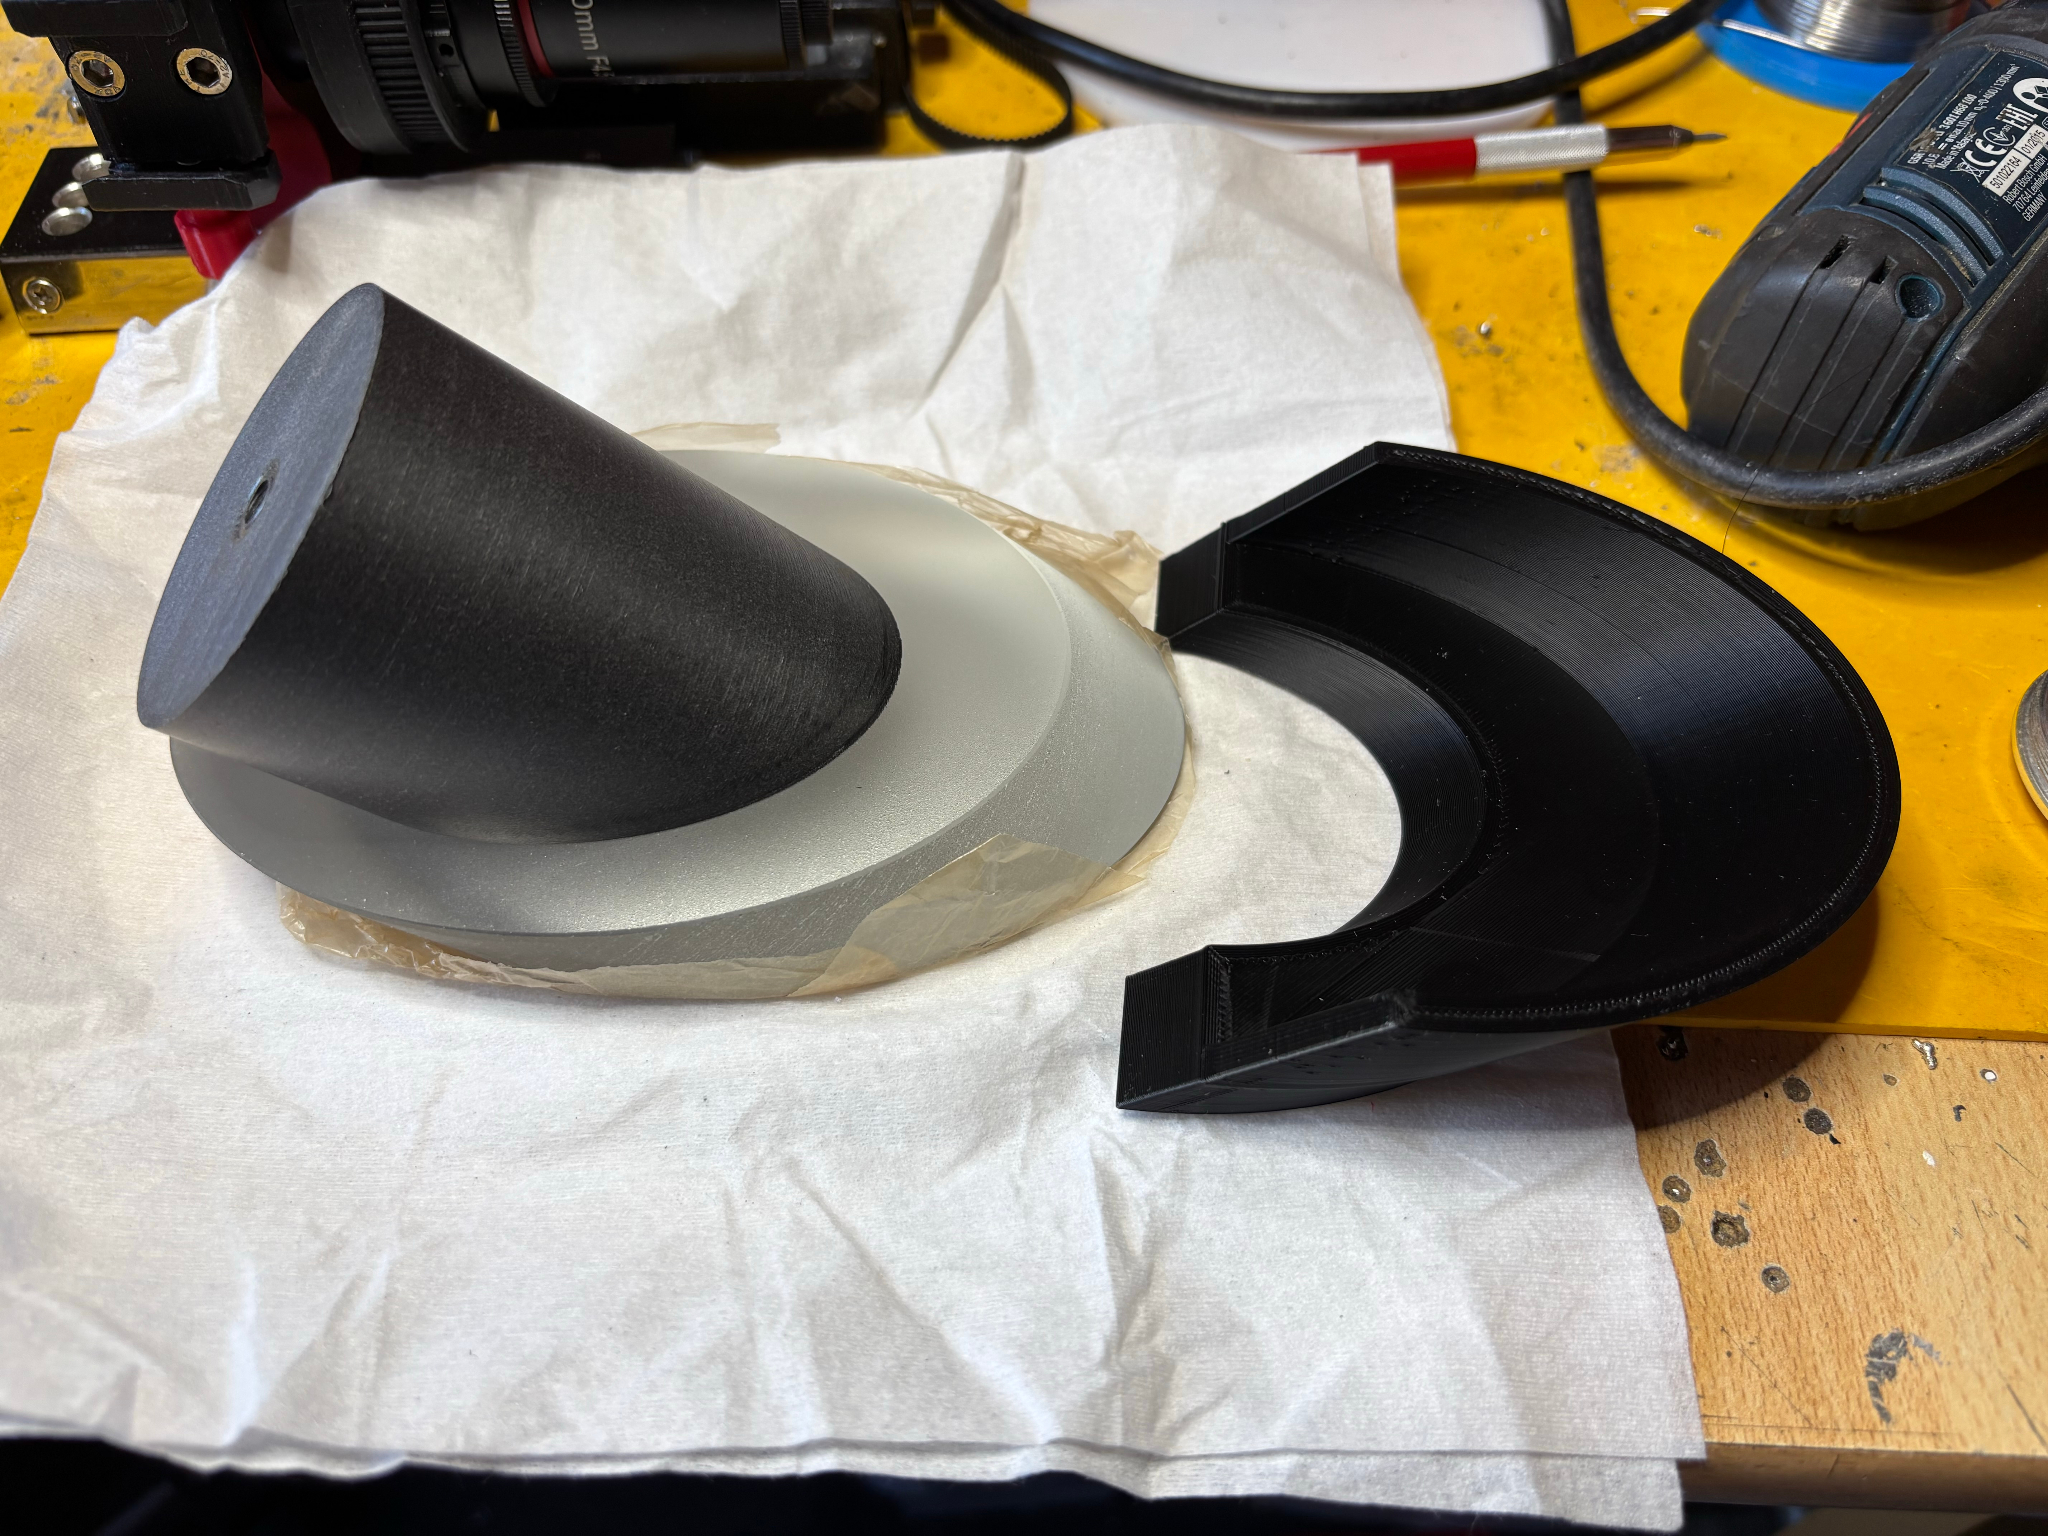
Da ich etwas unsicher war, ob ich den berechneten Offset exakt wie vorgegeben verkleben könnte, druckte ich mir kurzerhand eine passende Montagehilfe aus. Das Zusammenkleben von Fangspiegel und Halterung wurde dadurch zu einer sicheren und unkomplizierten Angelegenheit.

Staubfrei und gekühlt: CNC Fräsen unter Wasser

An der CNC Fräse ergab sich jedoch ein Problem mit der Absaugung. CFK Staub ist in hohem Maße krebserregend, und ich wollte den Raum, in dem die Fräse steht, auf keinen Fall dauerhaft kontaminieren.
Da alle herkömmlichen Absaugmethoden nicht zuverlässig genug erschienen, stieß ich in einem Modellbauforum auf eine ebenso simple wie geniale Idee: das Fräsen unter Wasser.
Die Vorteile lagen auf der Hand:
  • Der gefährliche Staub wird im Wasser komplett gebunden.
  • Der Fräser wird permanent optimal gekühlt.
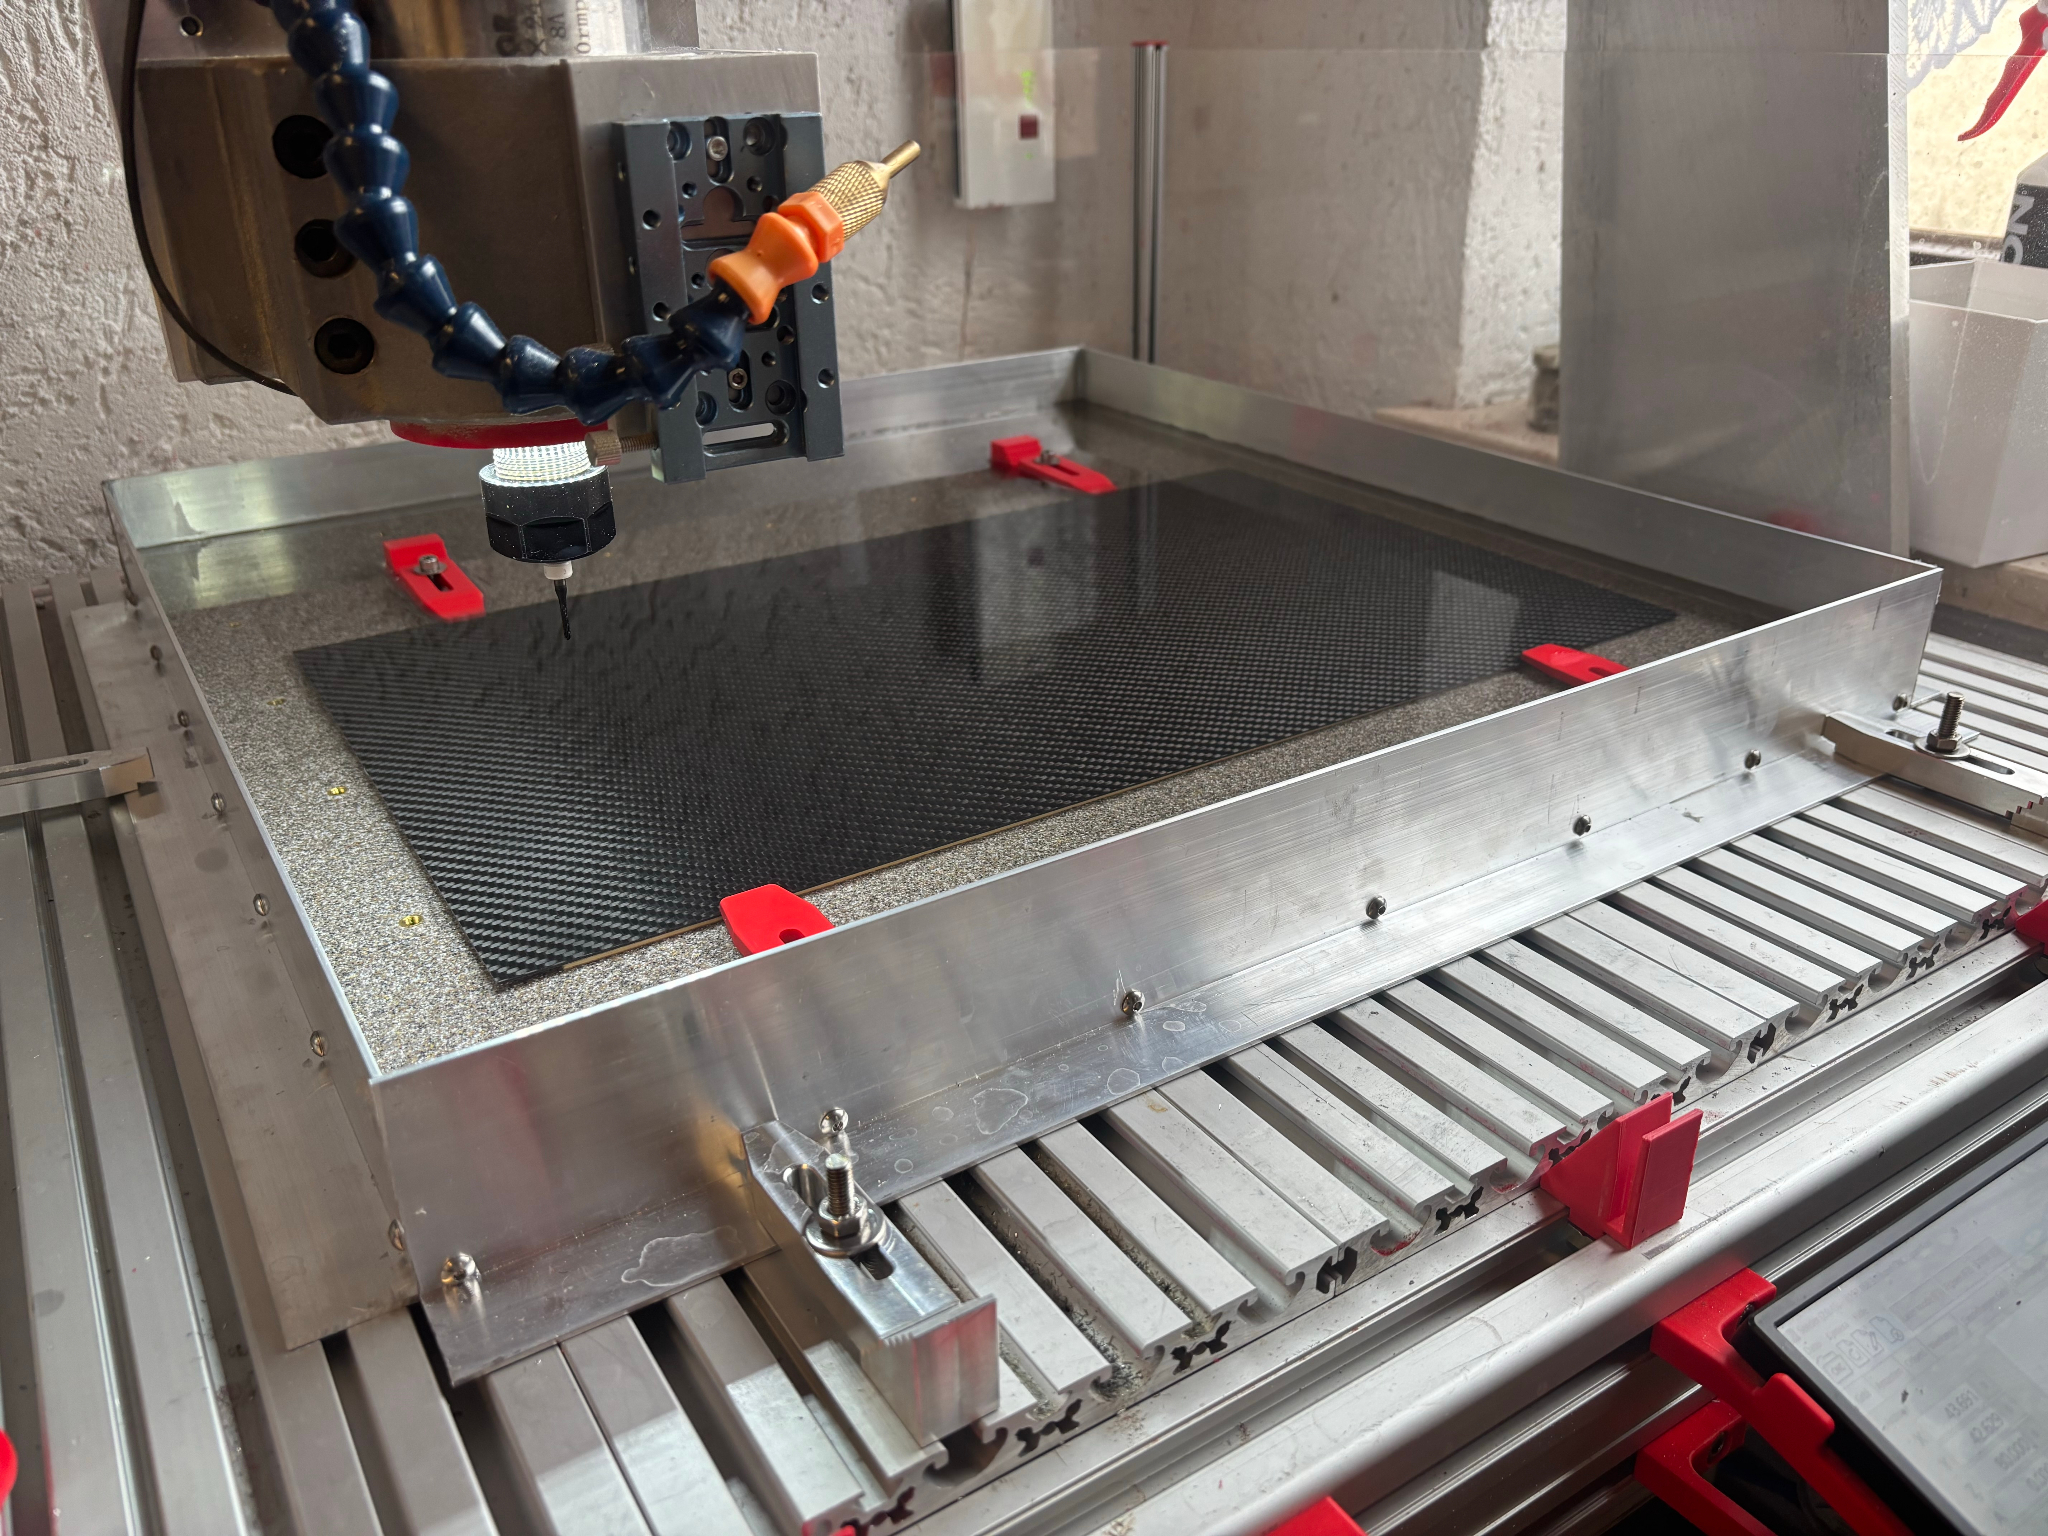
Eine bessere Lösung konnte es für mein Projekt gar nicht geben.

Die CFK Platte fixiert in der maßgefertigten Wasserwanne auf dem Frästisch.

Der Fräser arbeitet komplett unter Wasser unter Zugabe von Spülmittel.
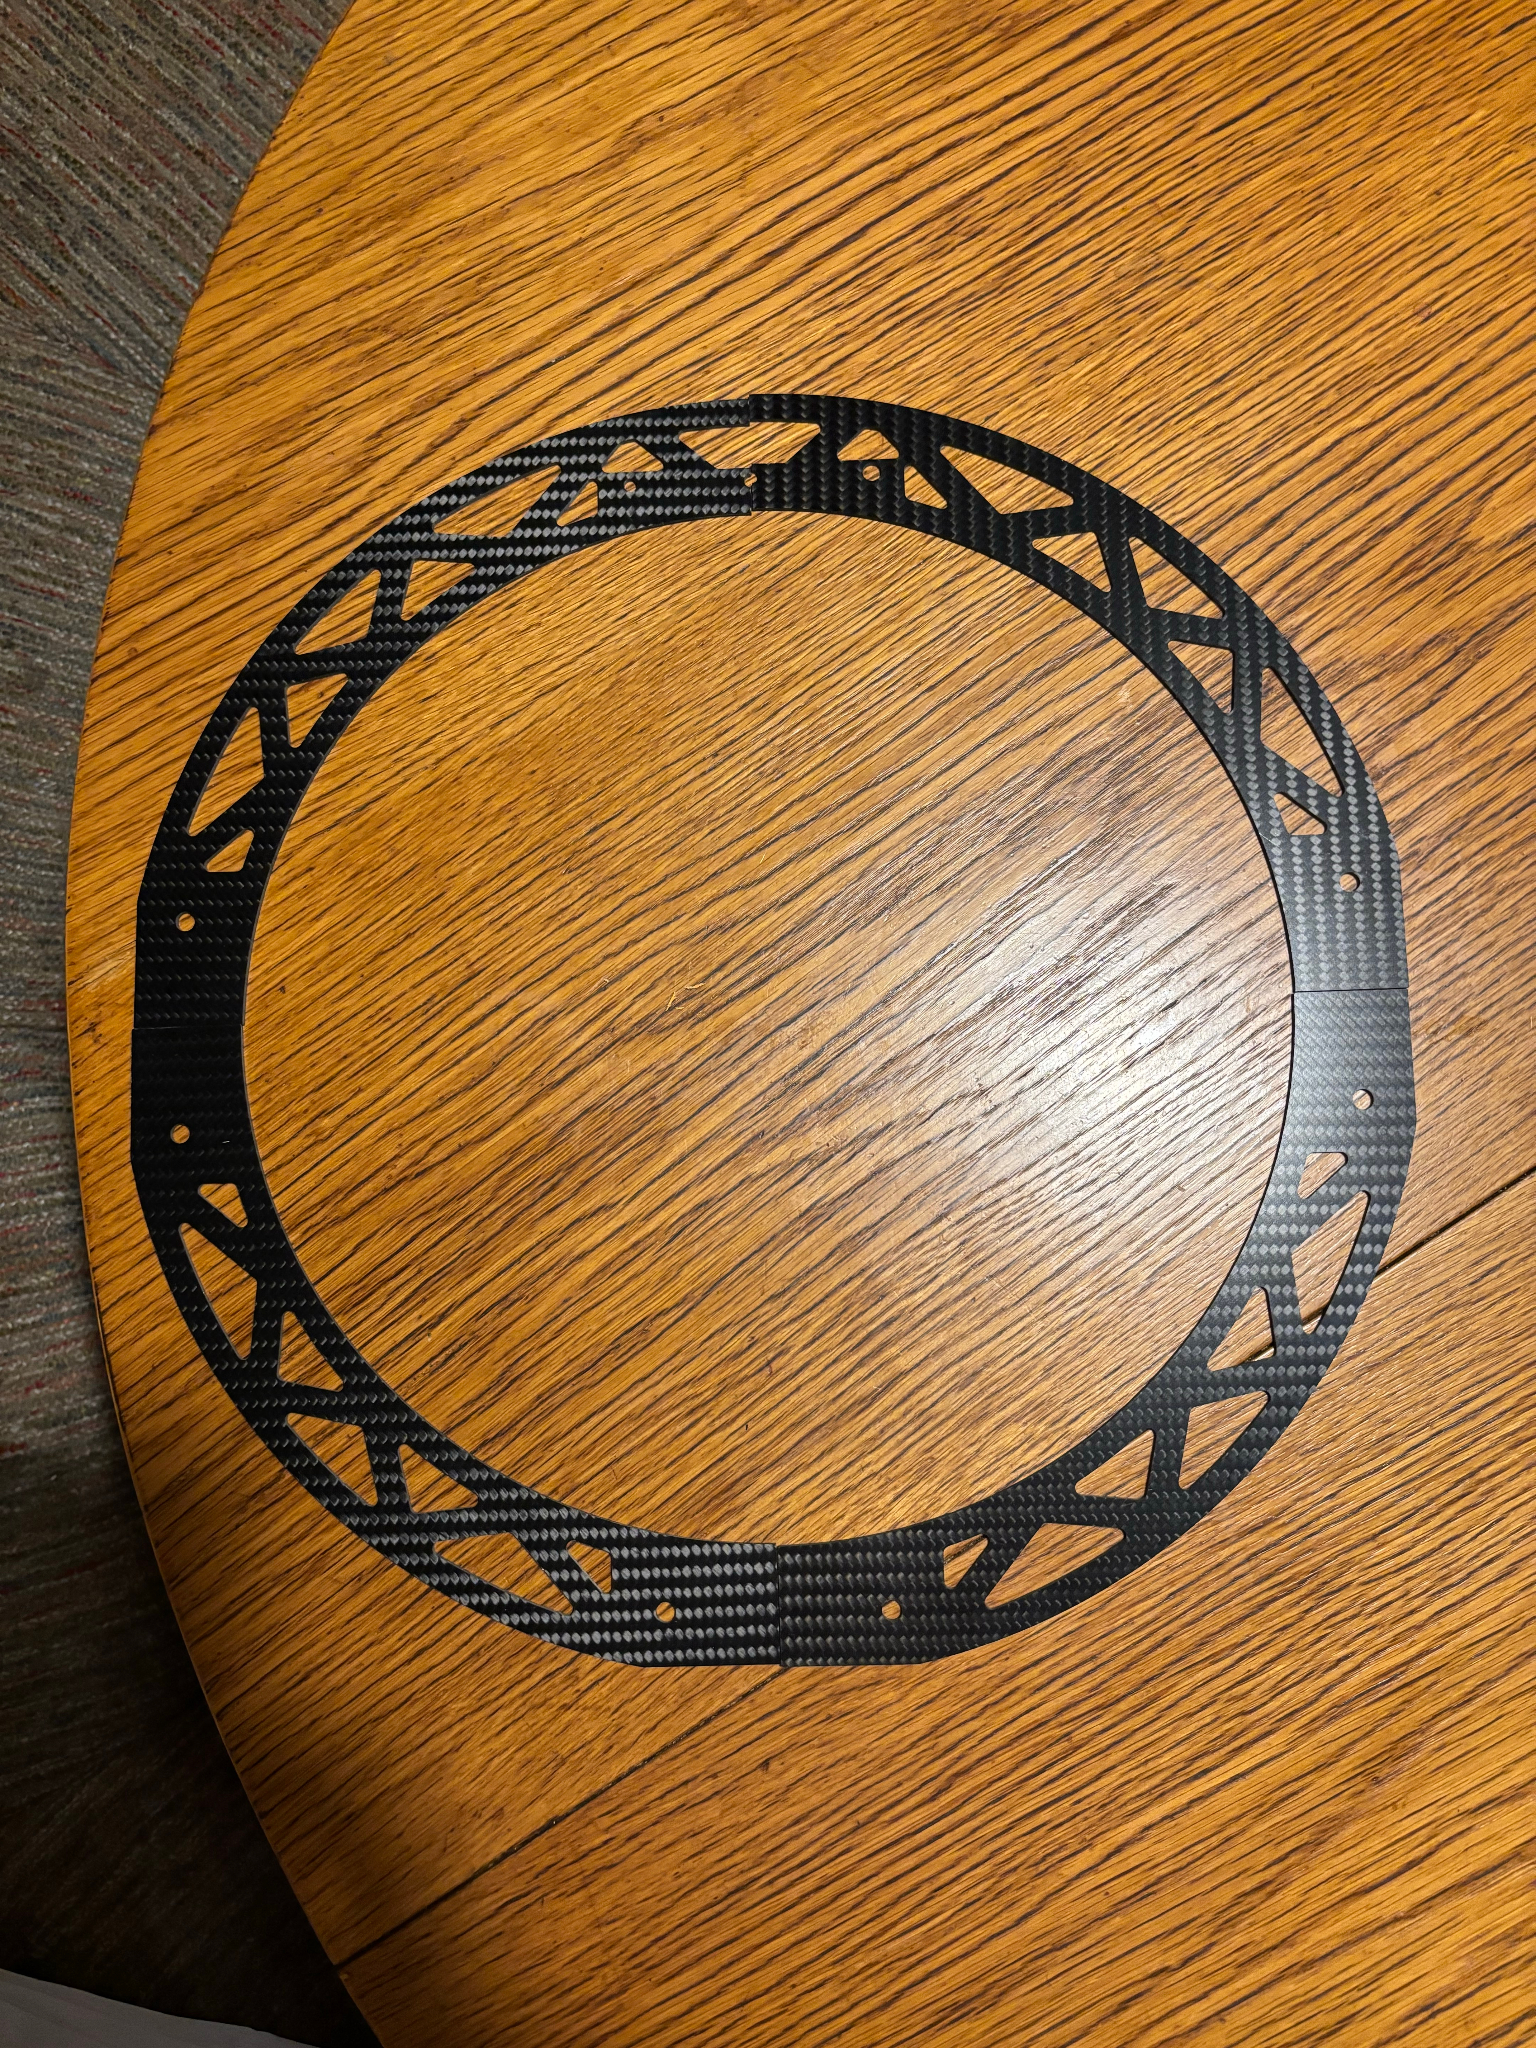
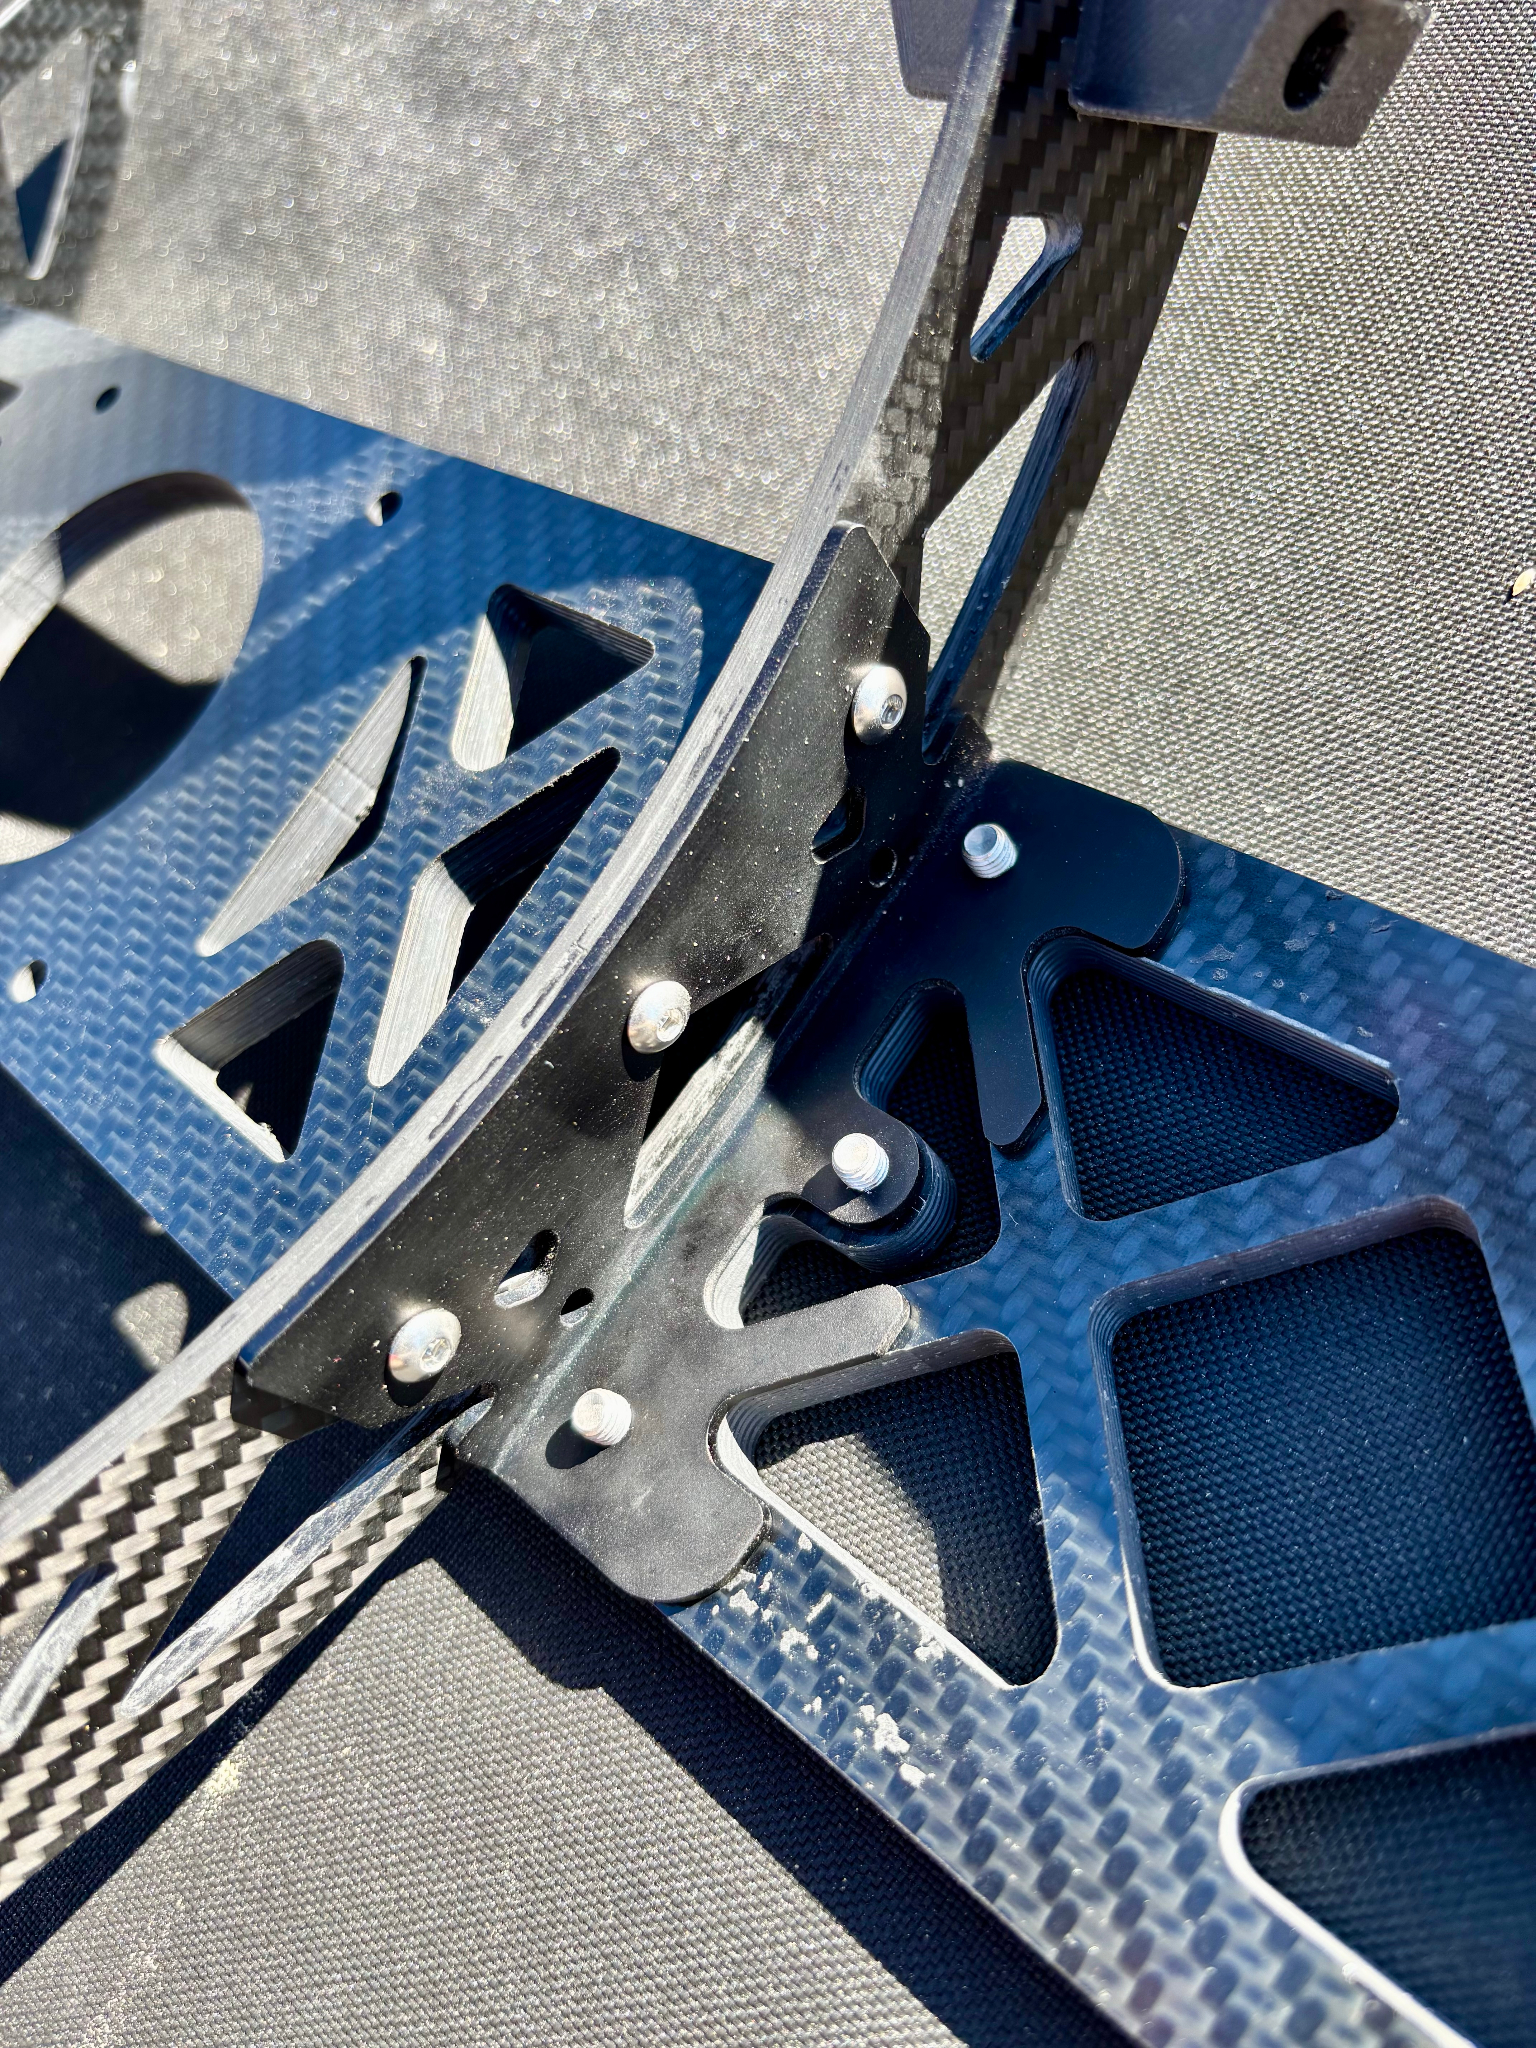
Der erste gefräste Halbspant direkt nach dem staubfreien Fräsen.
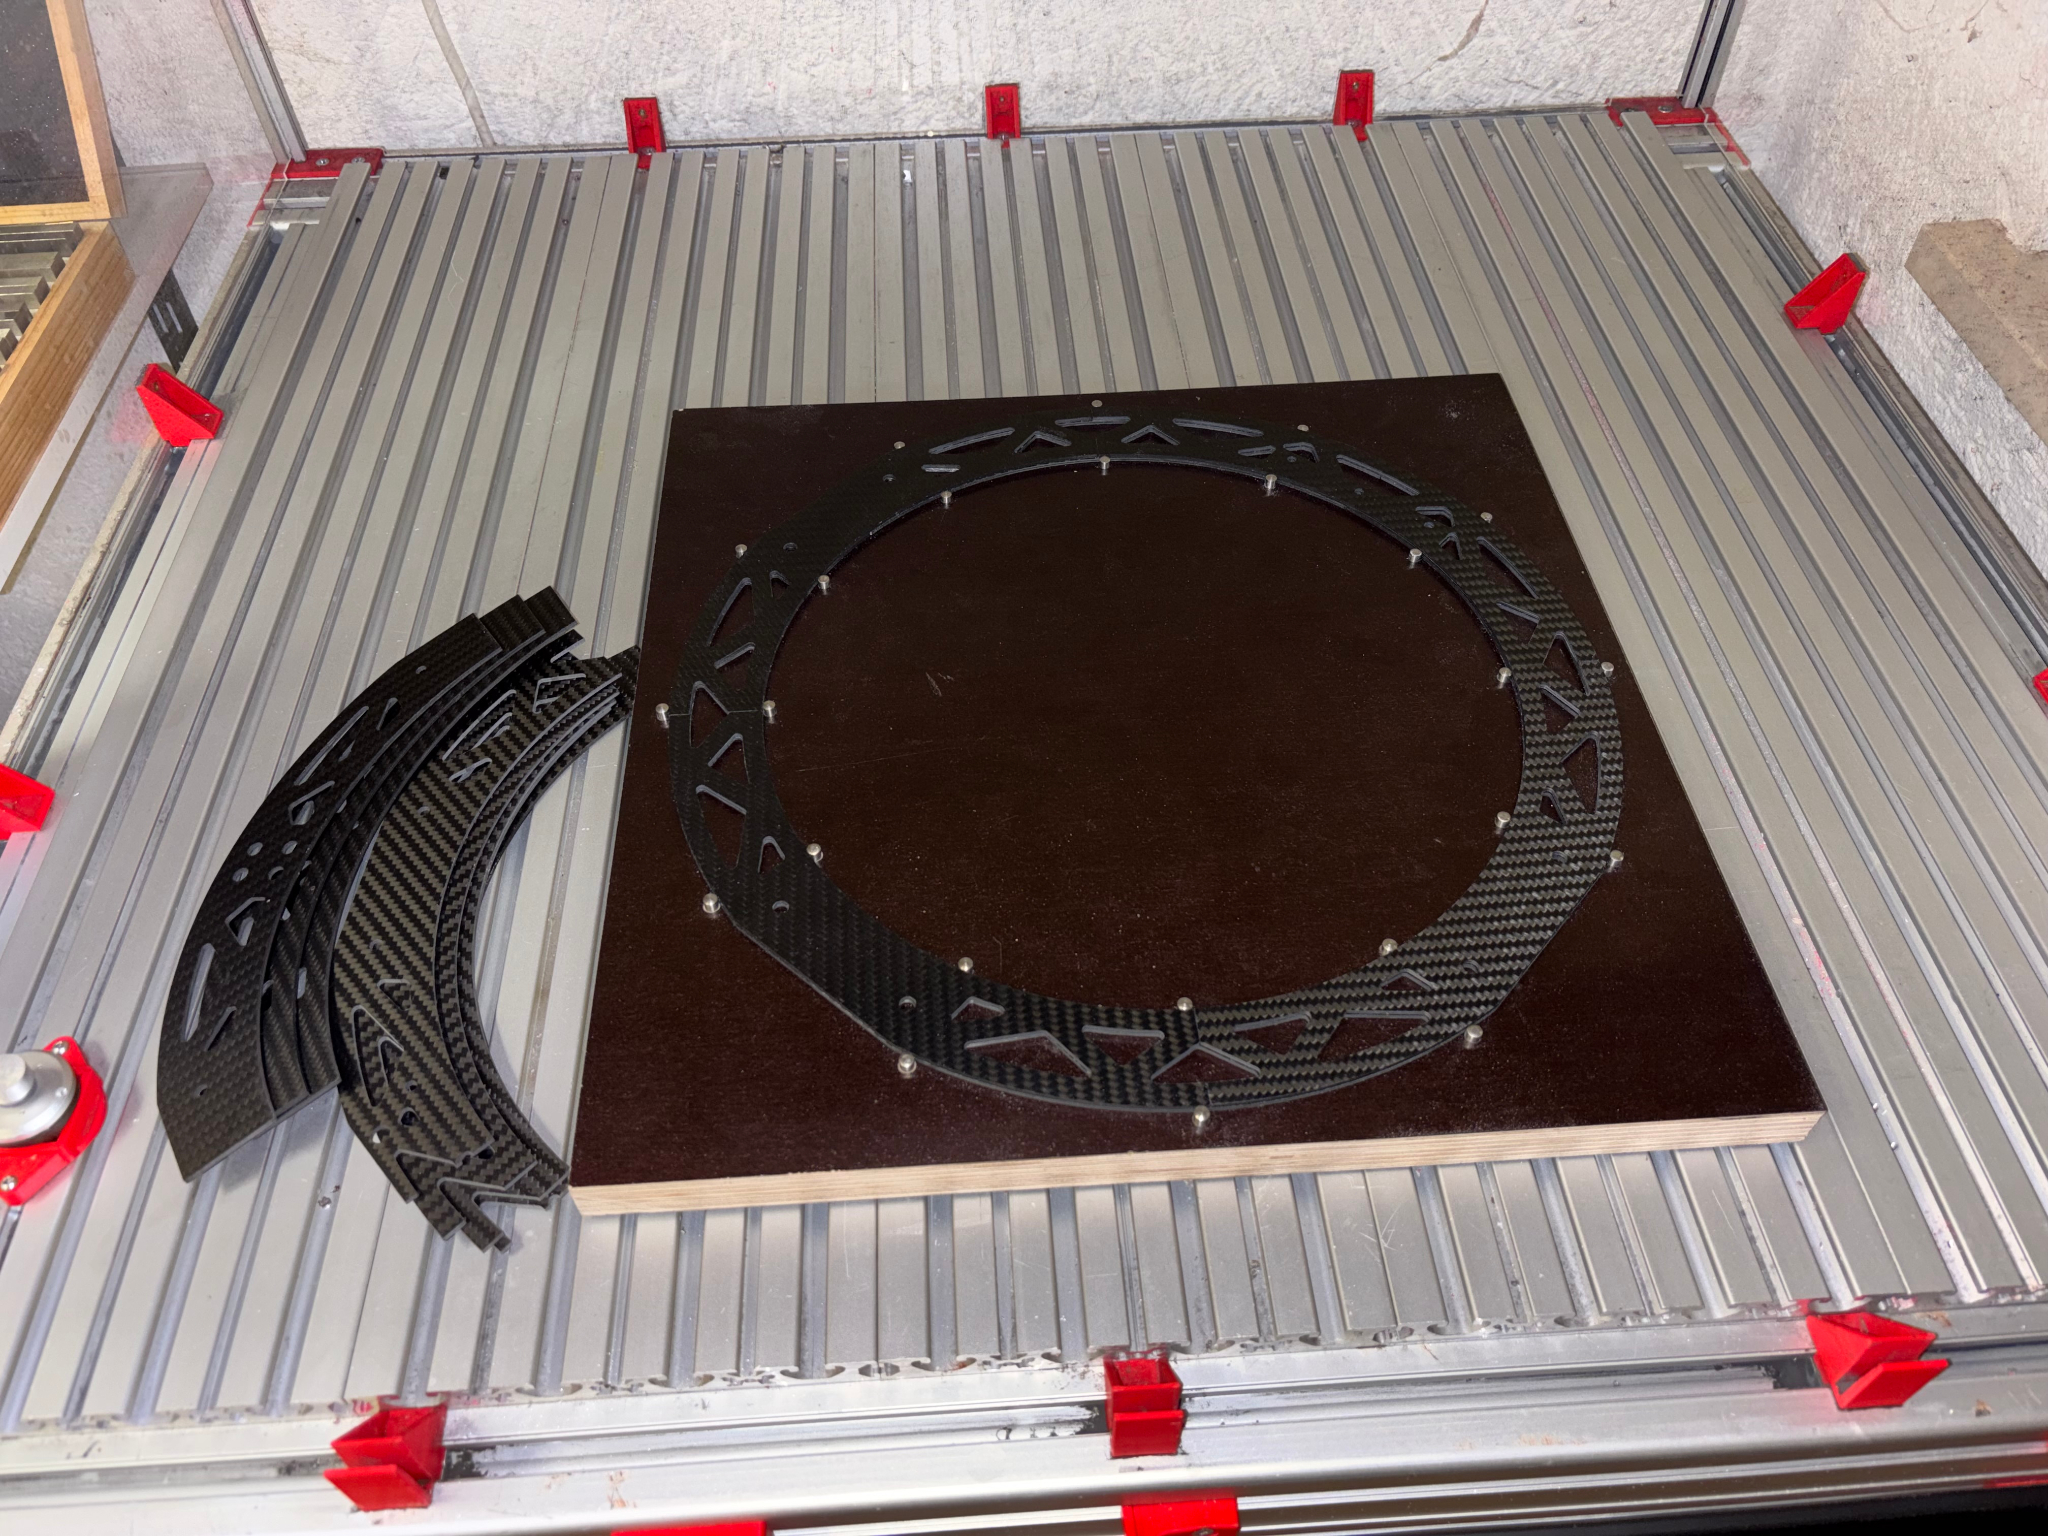
Die Montageschablone zum sauberen Ausrichten und Verkleben der Spanten.

Der finale CFK Ring taucht aus dem Wasserbecken auf.

Die Endmontage des Gitterrohrnewtons
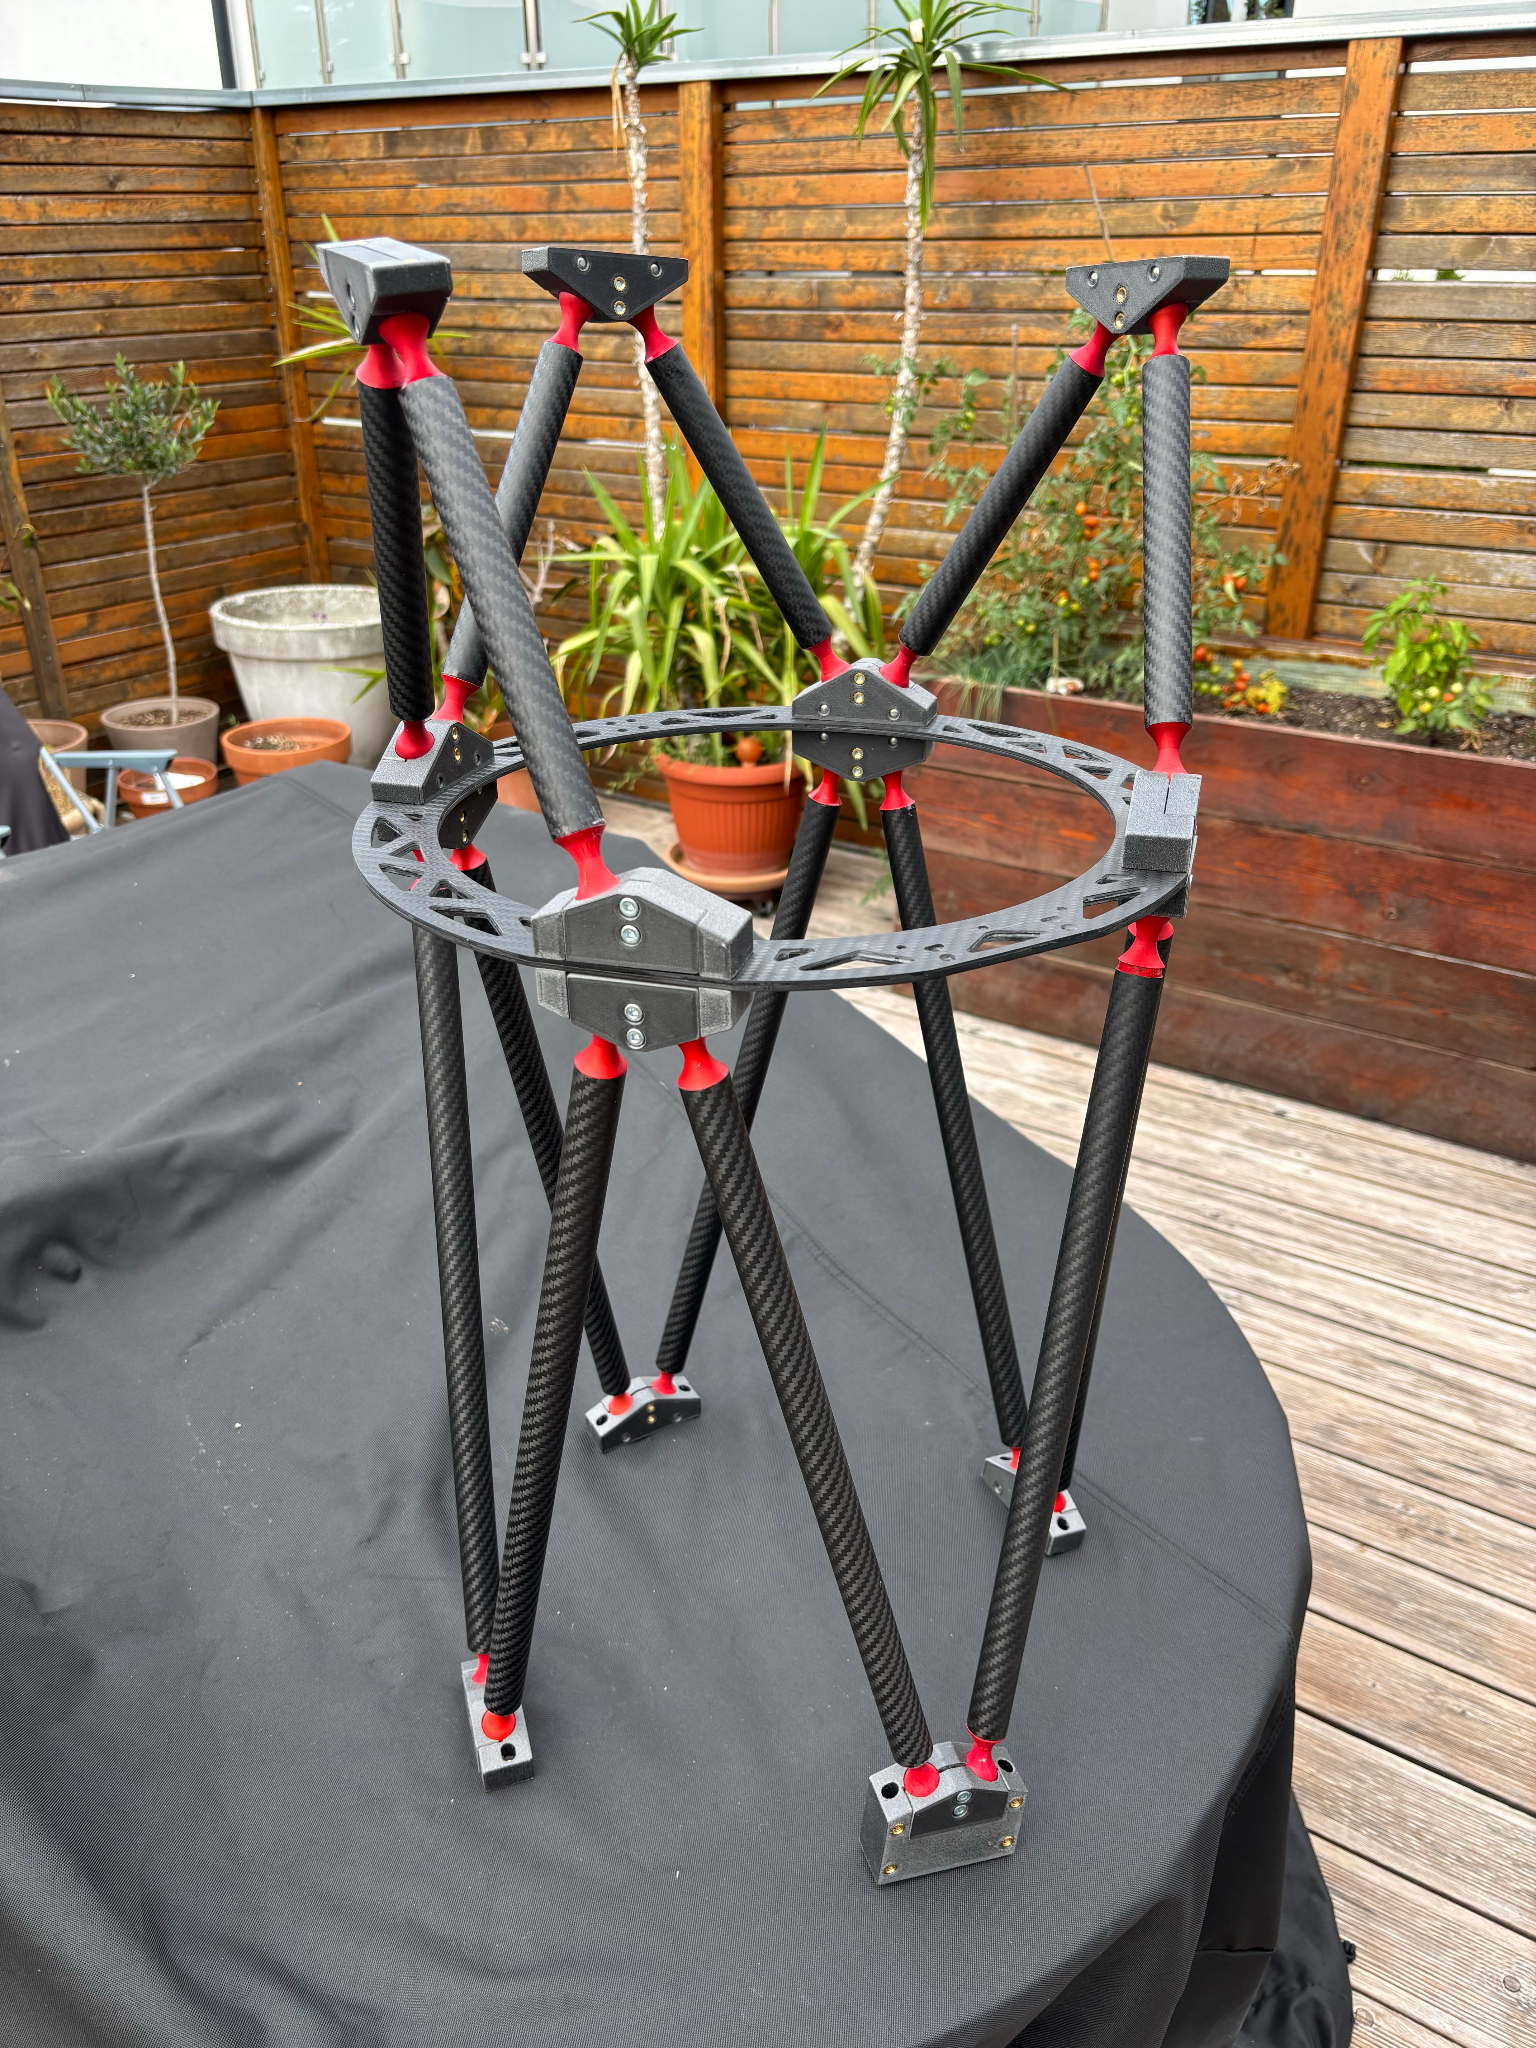
Nach den intensiven Wochen des Drehens, Fräsens und Eloxierens begann schließlich der spannendste Teil des Projekts: die Endmontage.
Da bei der CAD Konstruktion in SolidWorks jedes Detail und potenzielle Komplikationen im Vorfeld durchgeplant wurden, glich das Zusammensetzen der Komponenten einem präzisen Puzzle.
Teil für Teil fügte sich nahtlos aneinander. Bereits beim Verschrauben der ersten Elemente wurde die enorme Steifigkeit des Gitterrohrrahmens spürbar – ein wichtiger Moment, der die theoretischen Berechnungen zur Gewichtsoptimierung und Stabilität bestätigte.
Das fertige Instrument in den Händen zu halten, zeigte, dass sich die akkurate Vorarbeit in jedem Arbeitsschritt ausgezahlt hat. Das Projekt biegt damit endgültig auf die Zielgerade ein.

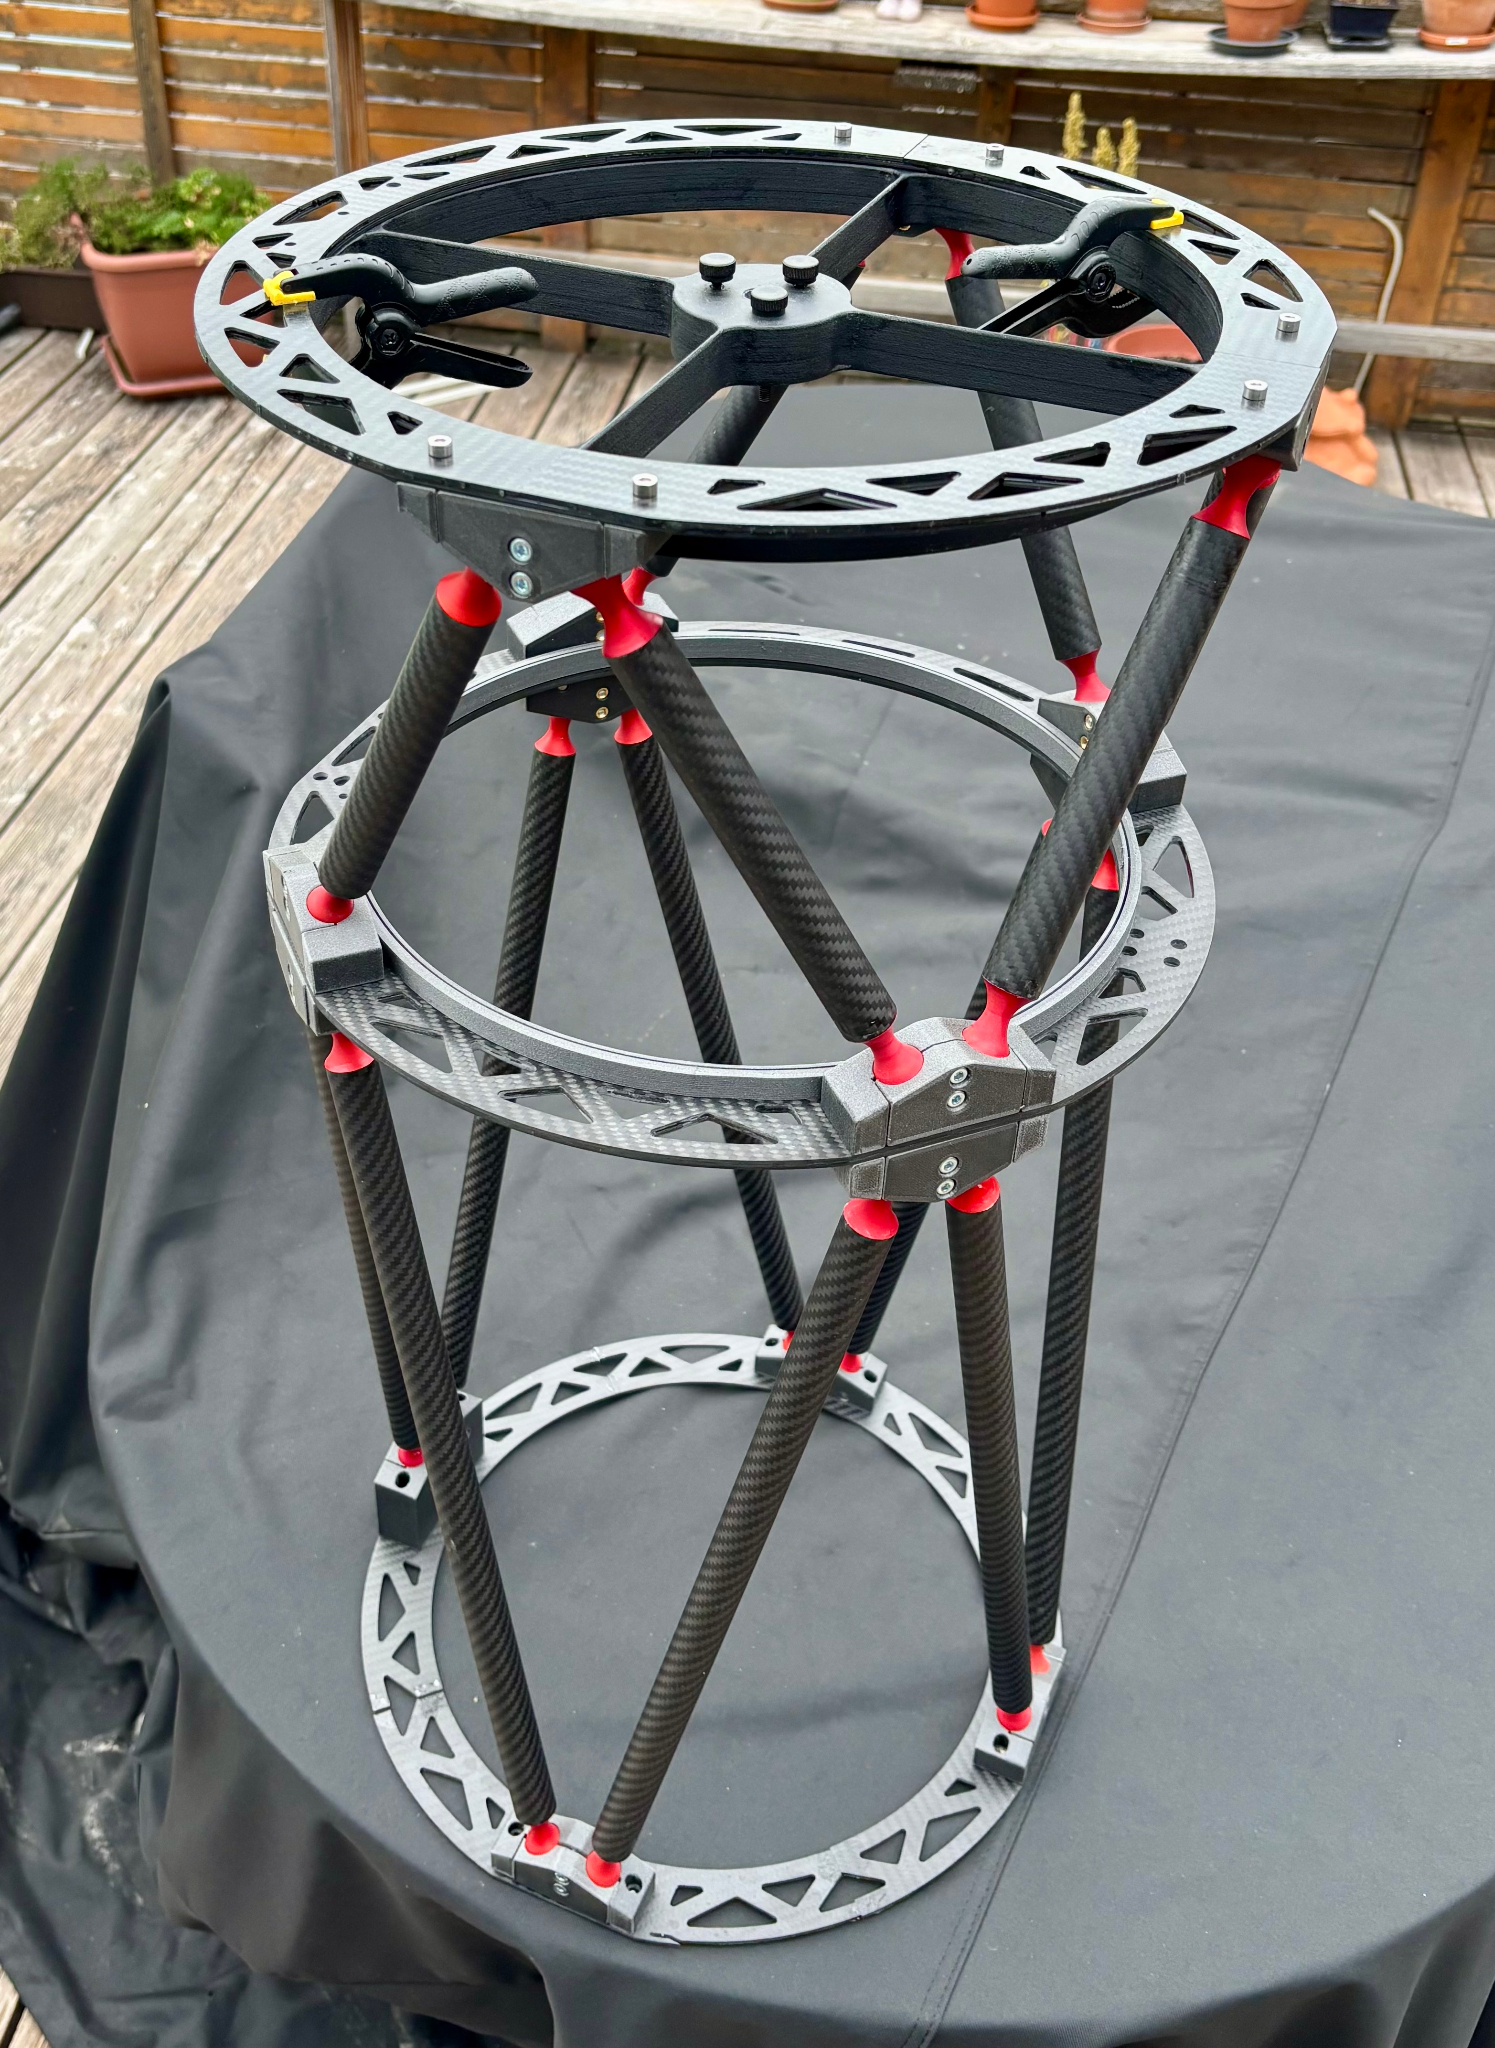
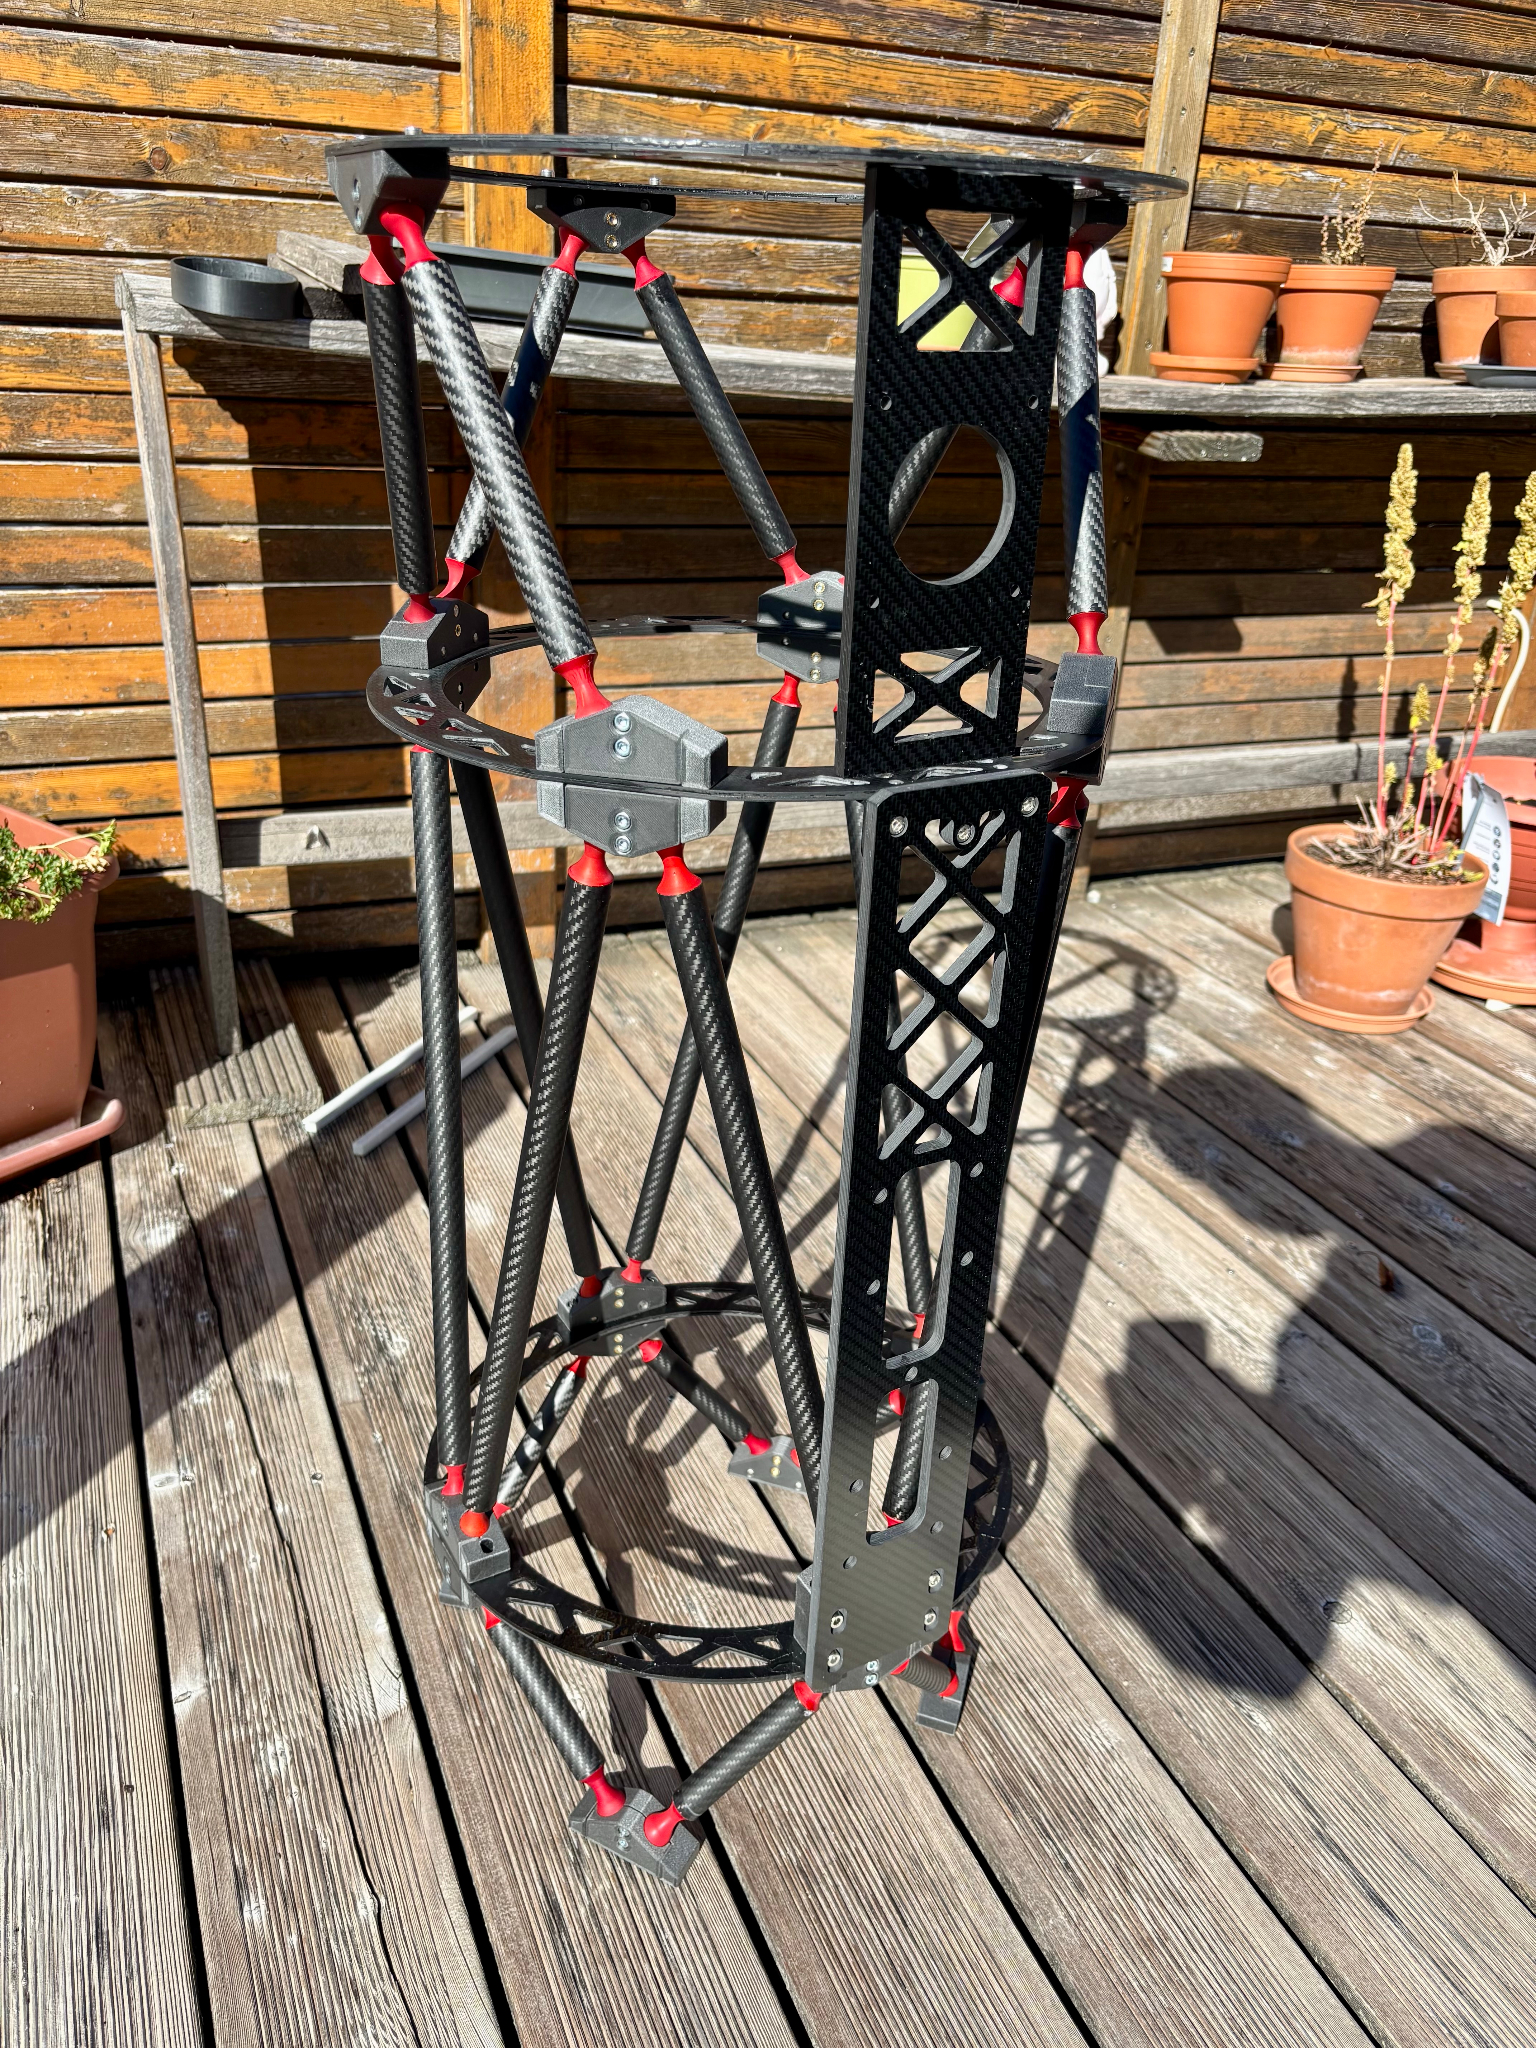
Das Skelett entsteht: Die ersten fertigen Segmente geben einen Ausblick auf die spätere Gitterrohrkonstruktion.
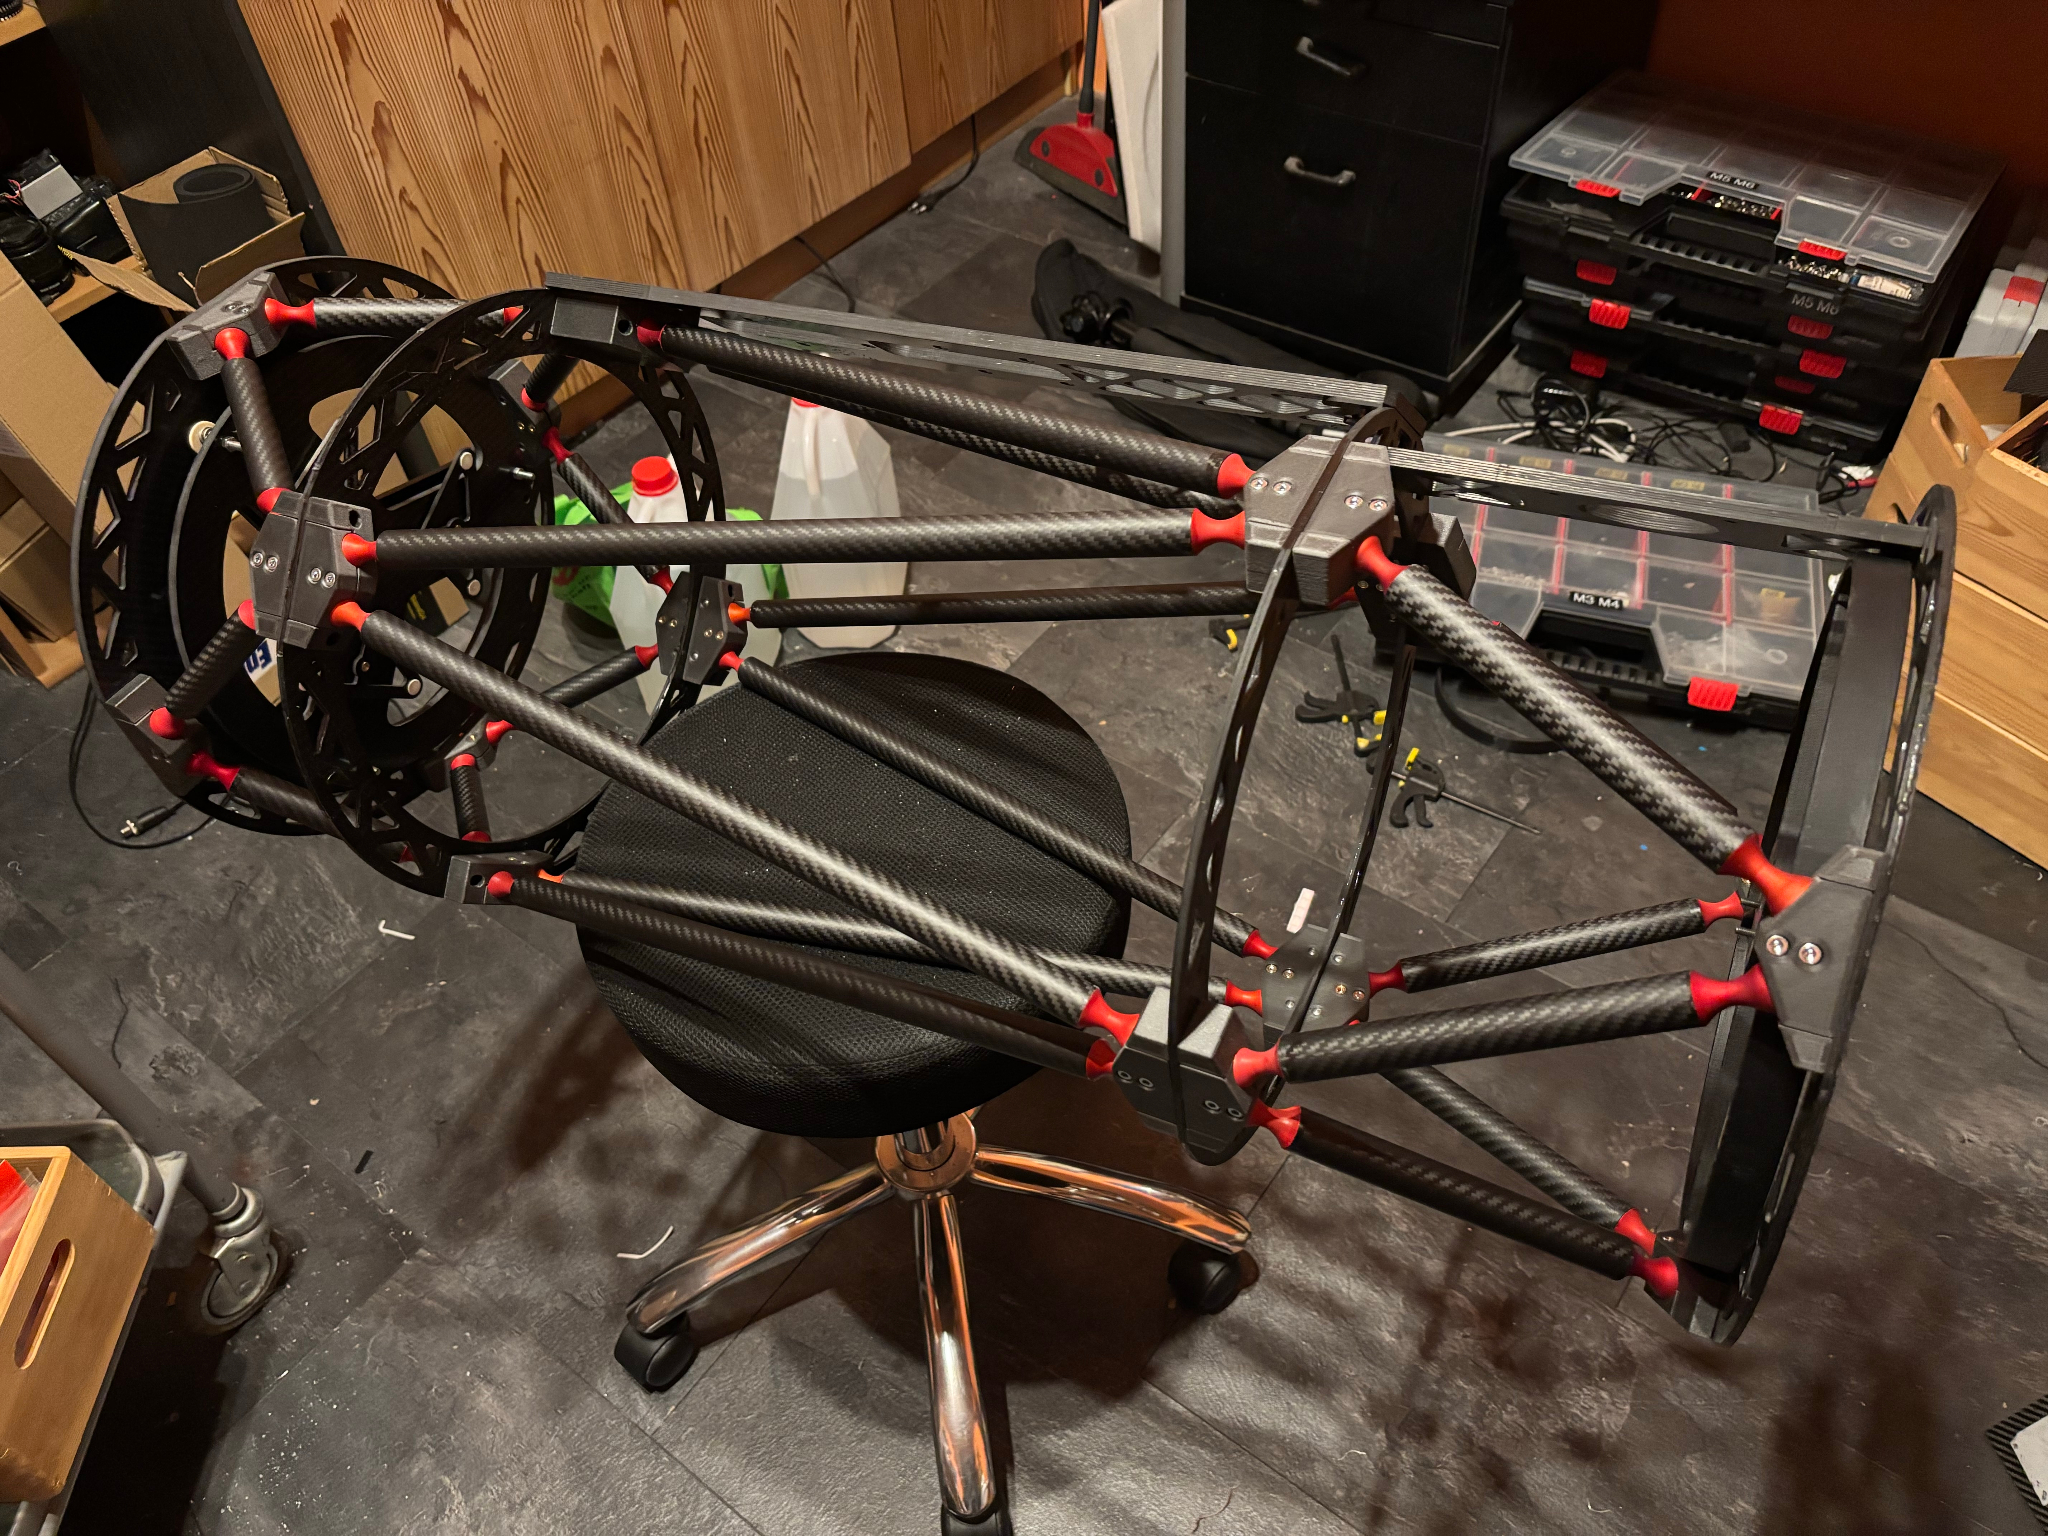
Die komplette, filigrane Newtonstruktur nach dem Zusammensetzen auf der Werkbank.
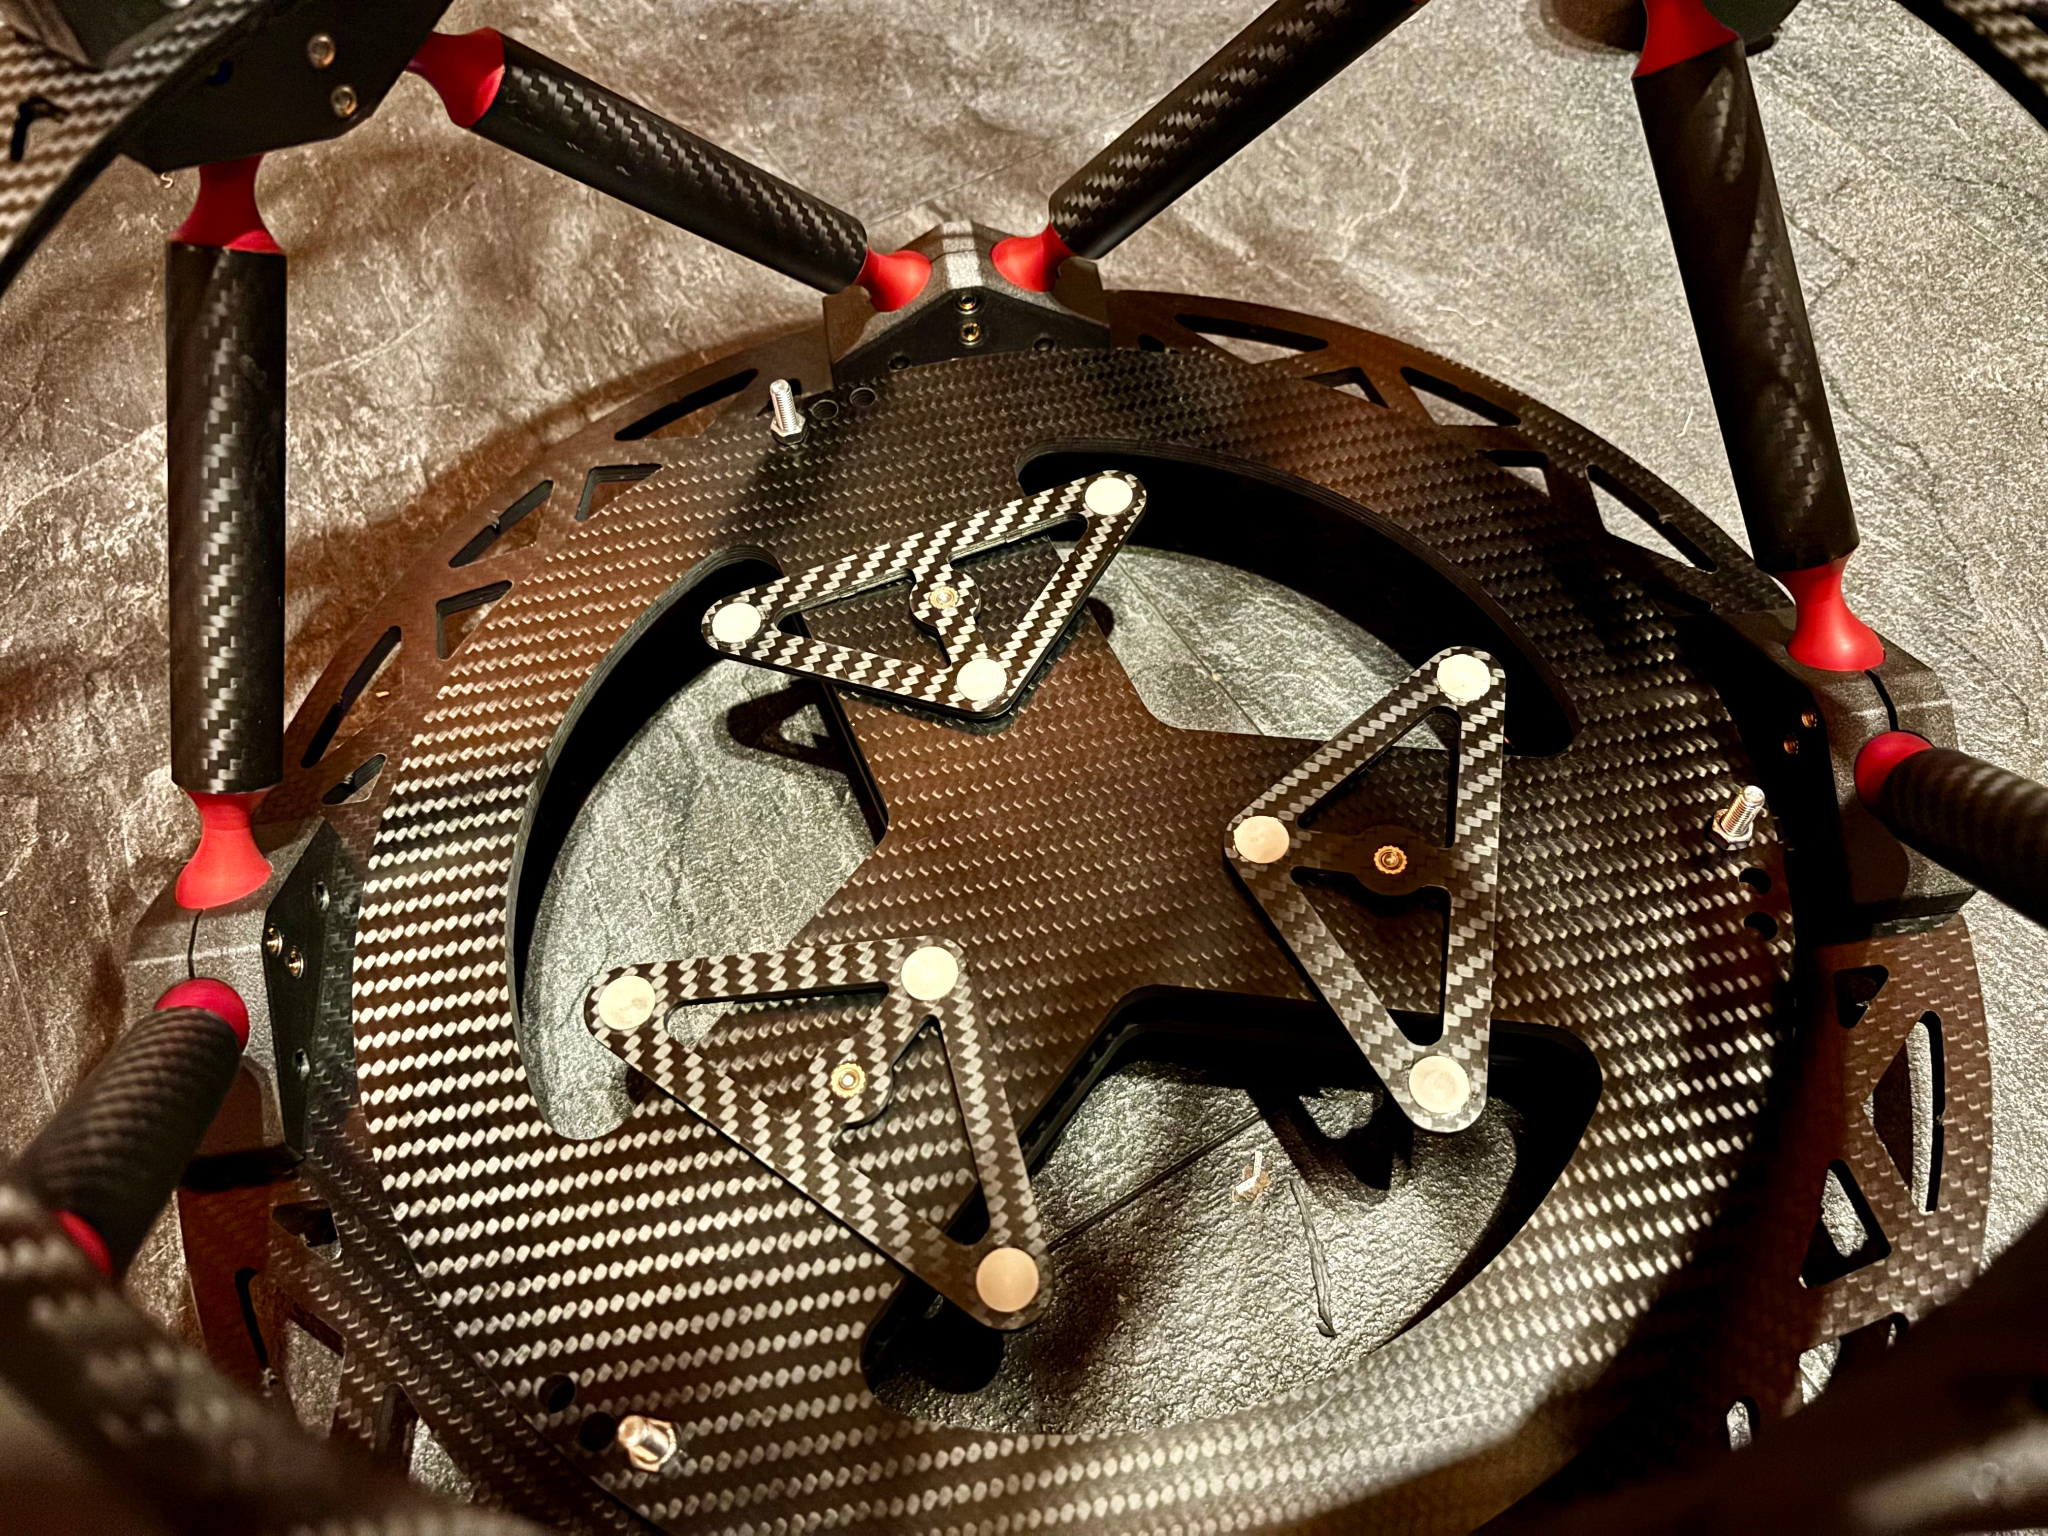
Die filigrane, schwimmende Lagerung der Dreiecke zur absolut verzugsfreien Aufnahme des Hauptspiegels.
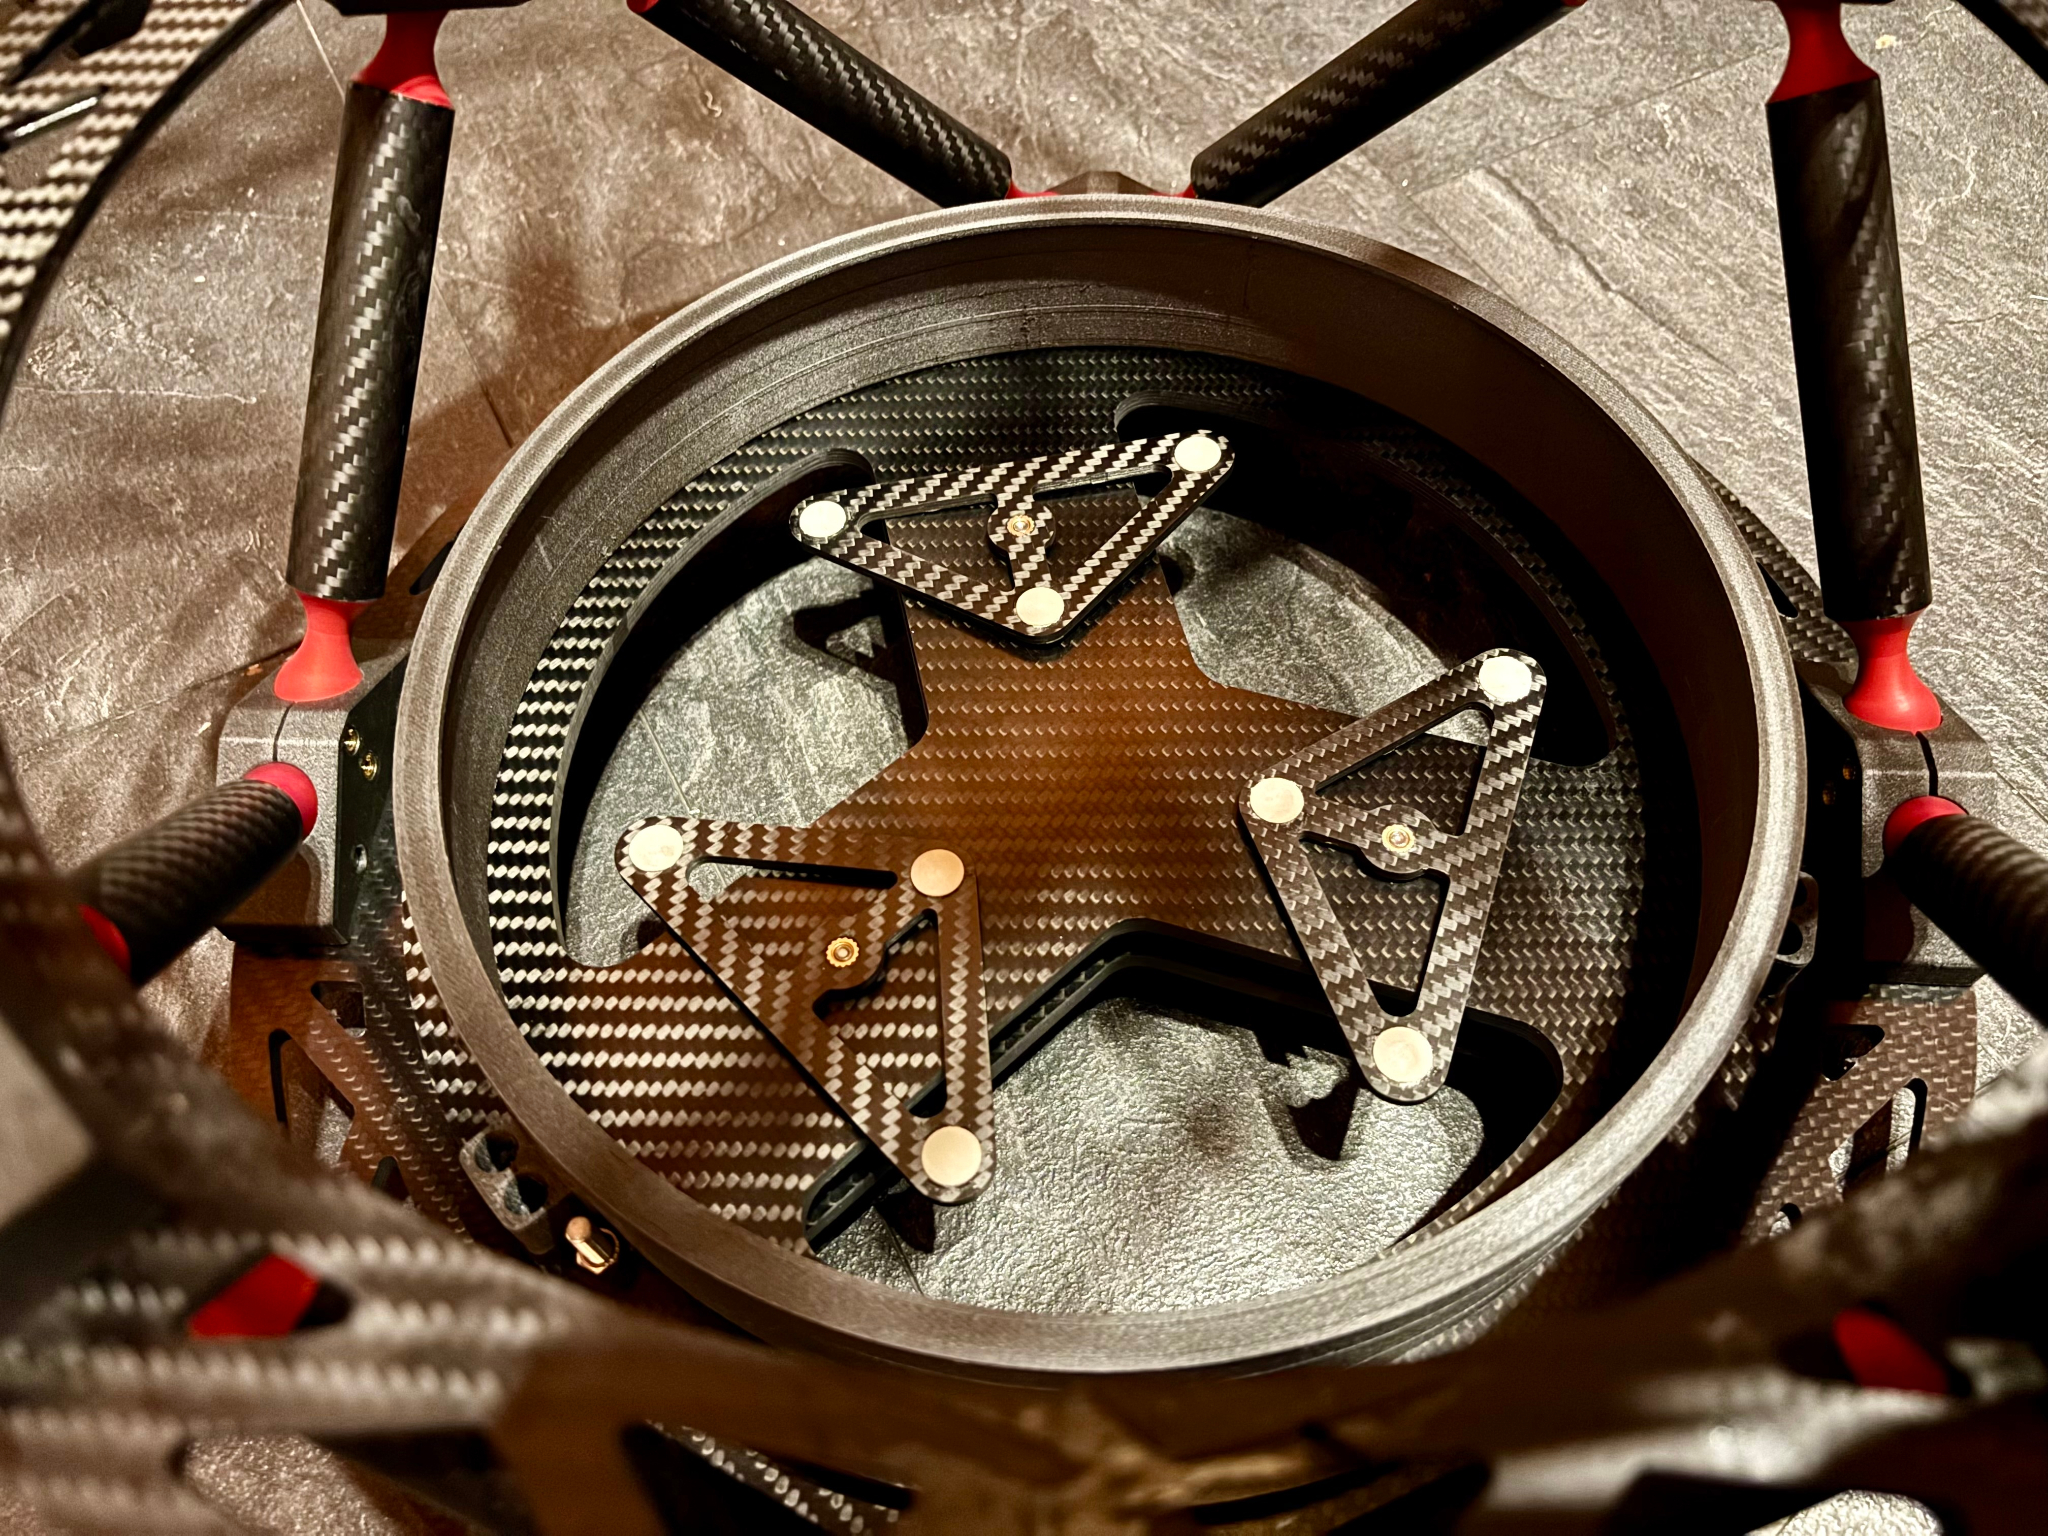
Die fertig montierte Spiegelzelle mit exakt angepasstem Außenring und Blendschutz.
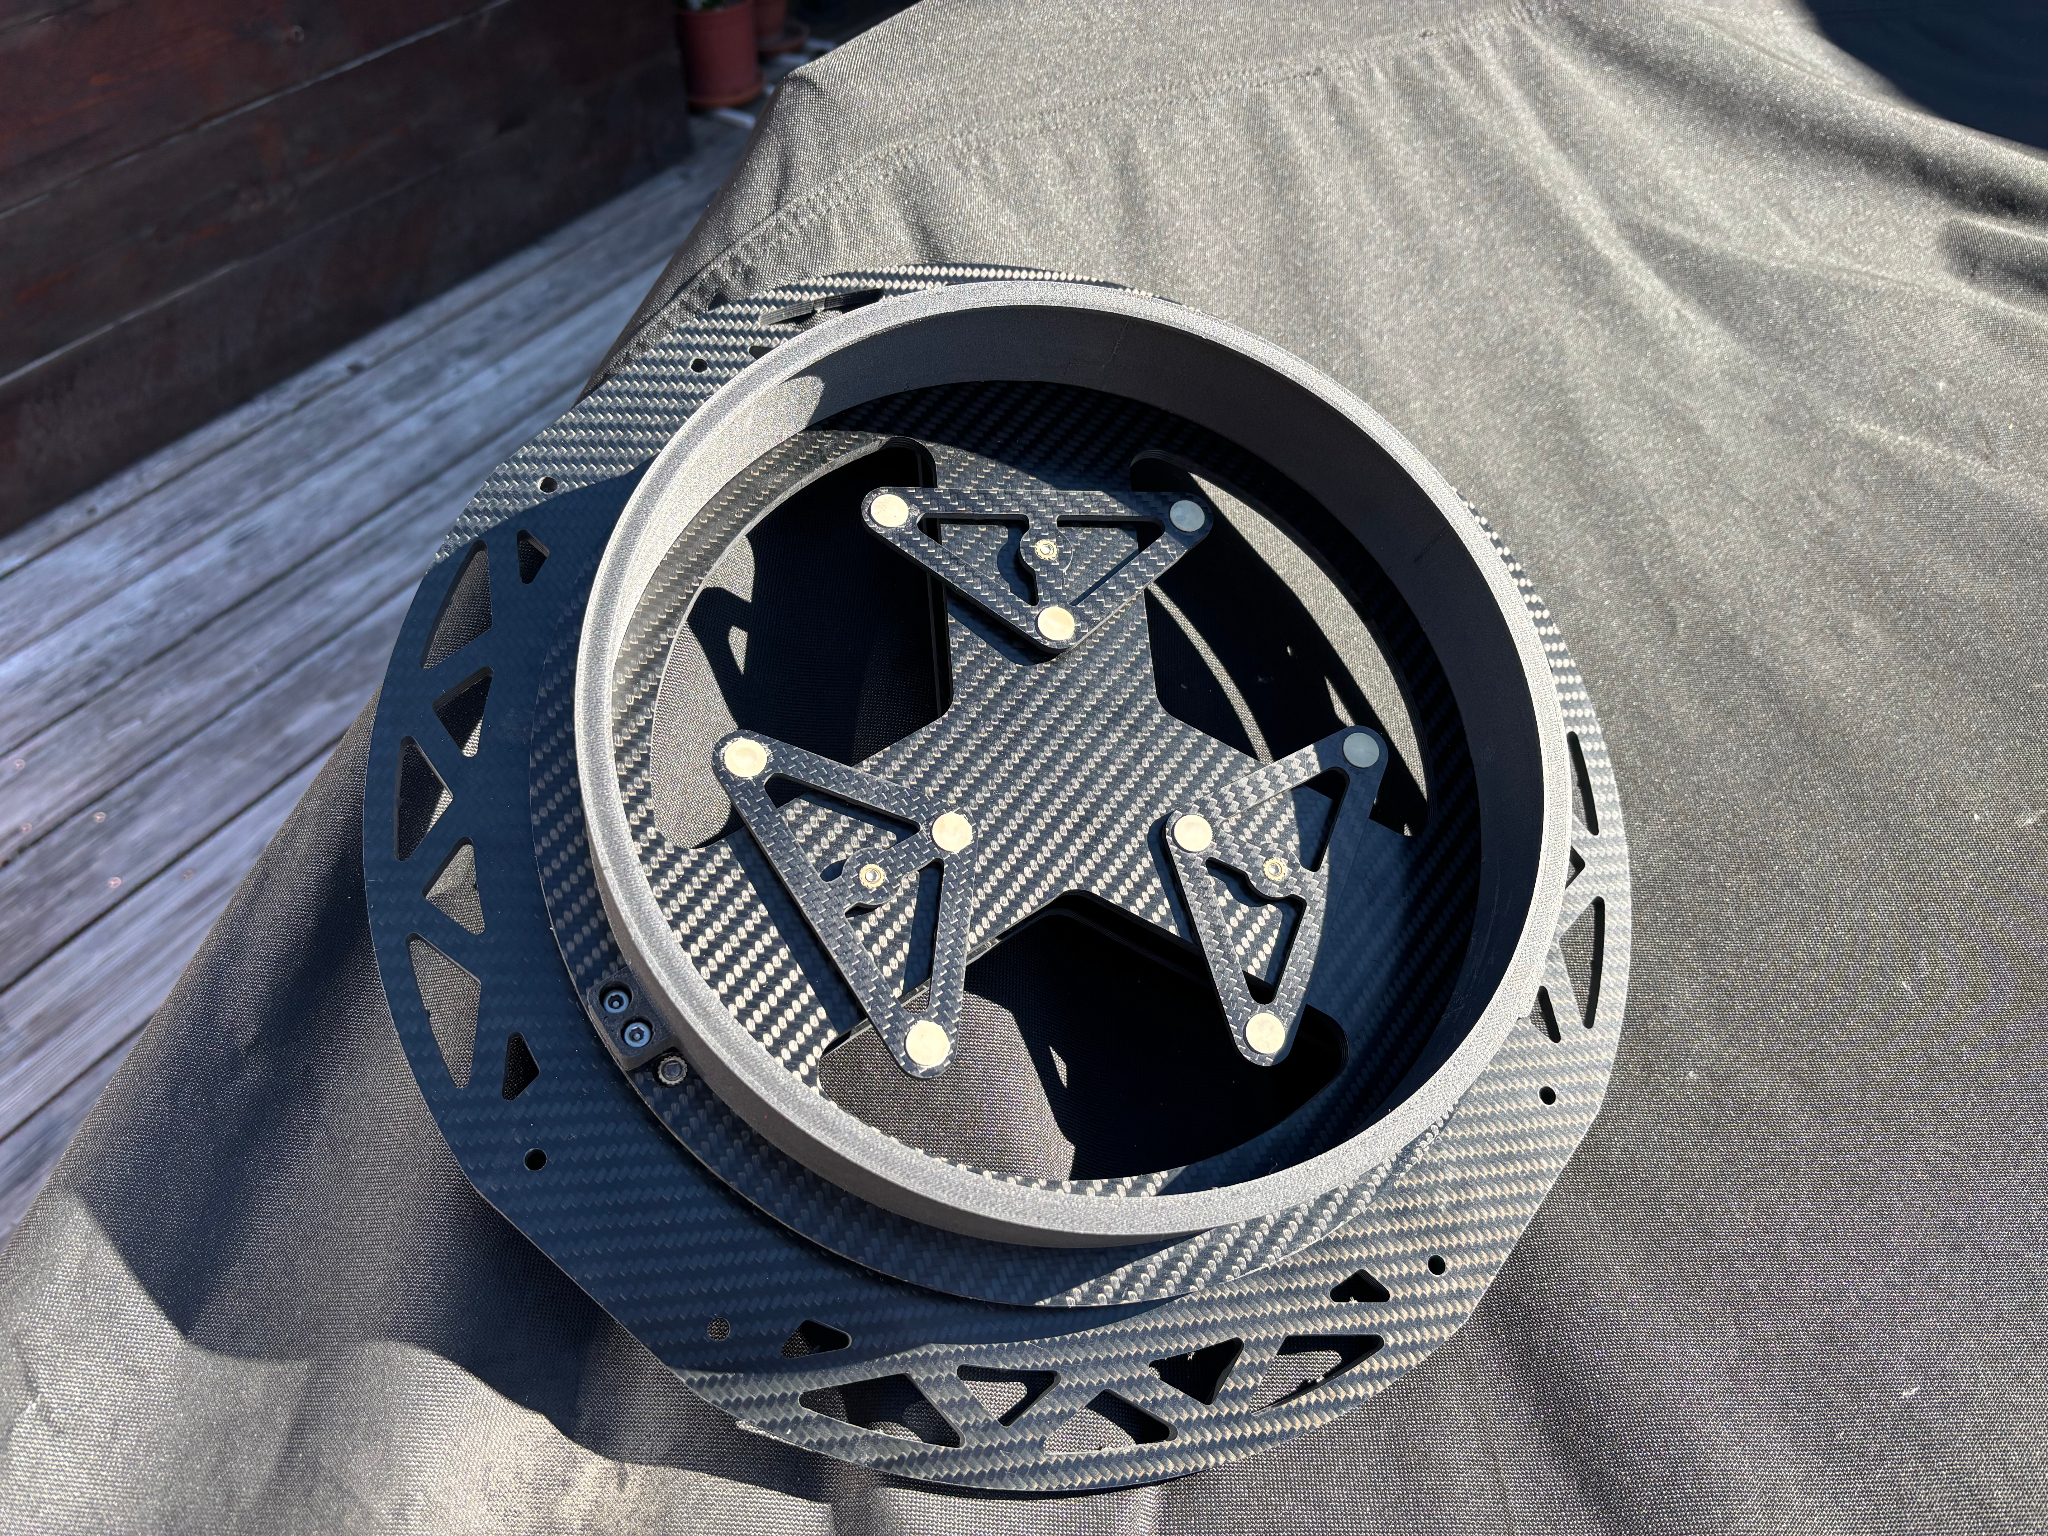
Nur 1,5 kg für die gesamte Spiegelzelle – ein sehr guter Wert für das Lastenheft.
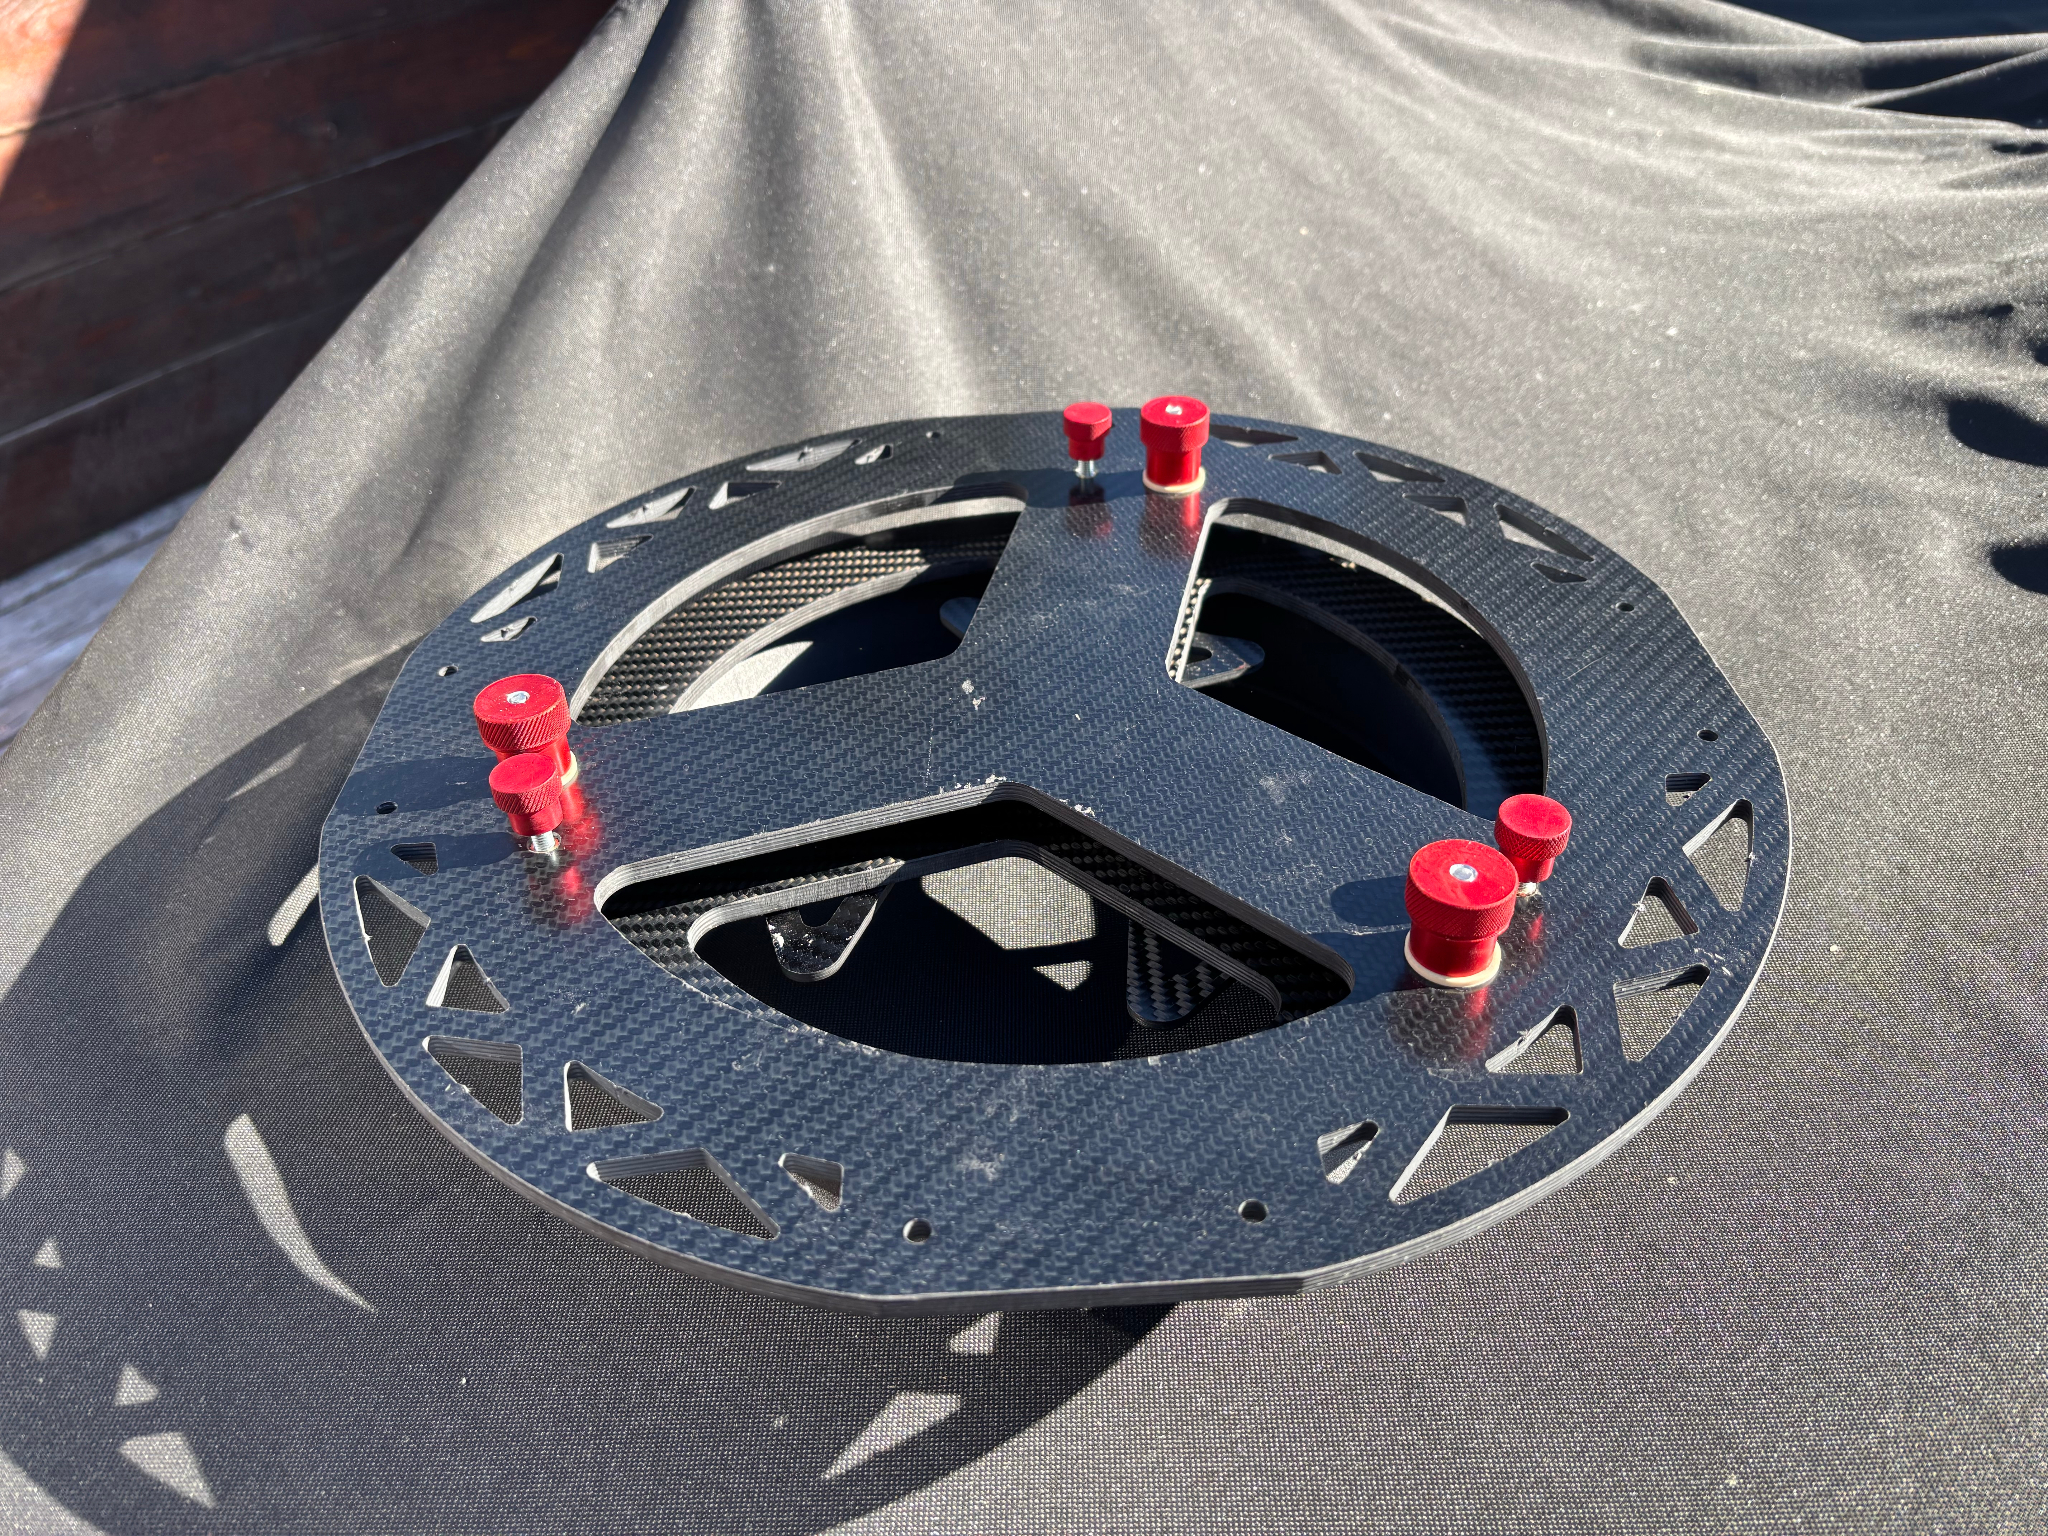
Blick auf die Rückseite der Spiegelzelleneinheit.
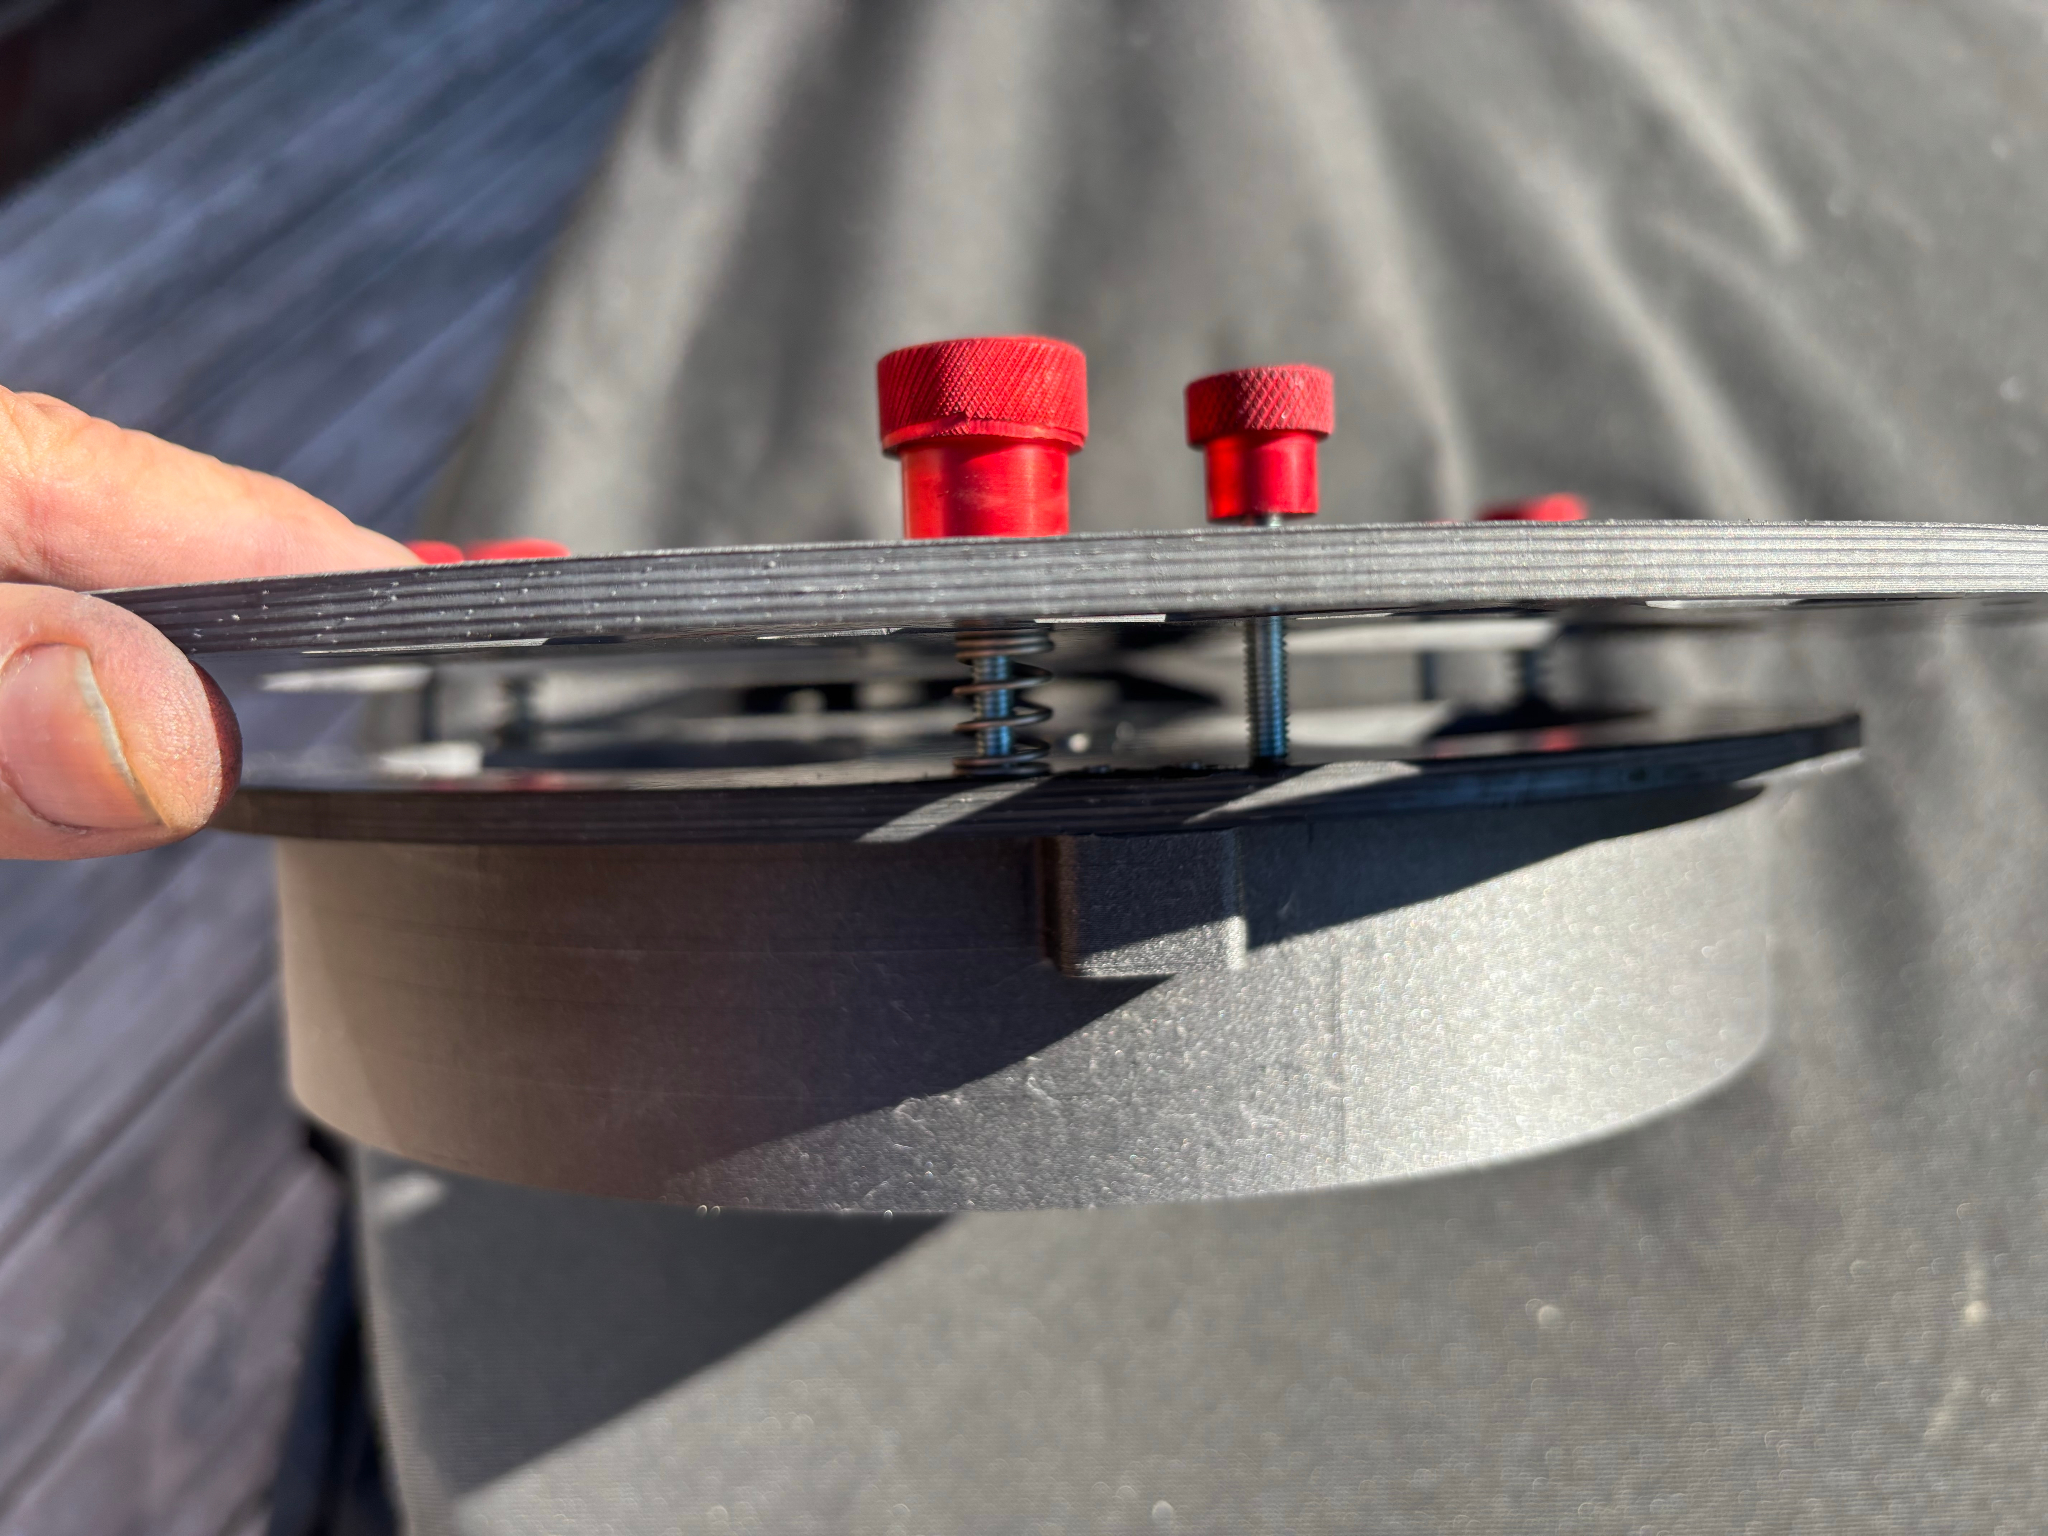
Der Justagemechanismus in der Seitenansicht: Gut zu erkennen ist die starke Druckfeder zwischen den beiden CFK Platten, die für den nötigen Gegendruck sorgt, um den Hauptspiegel spielfrei und kollimationsstabil einzustellen.
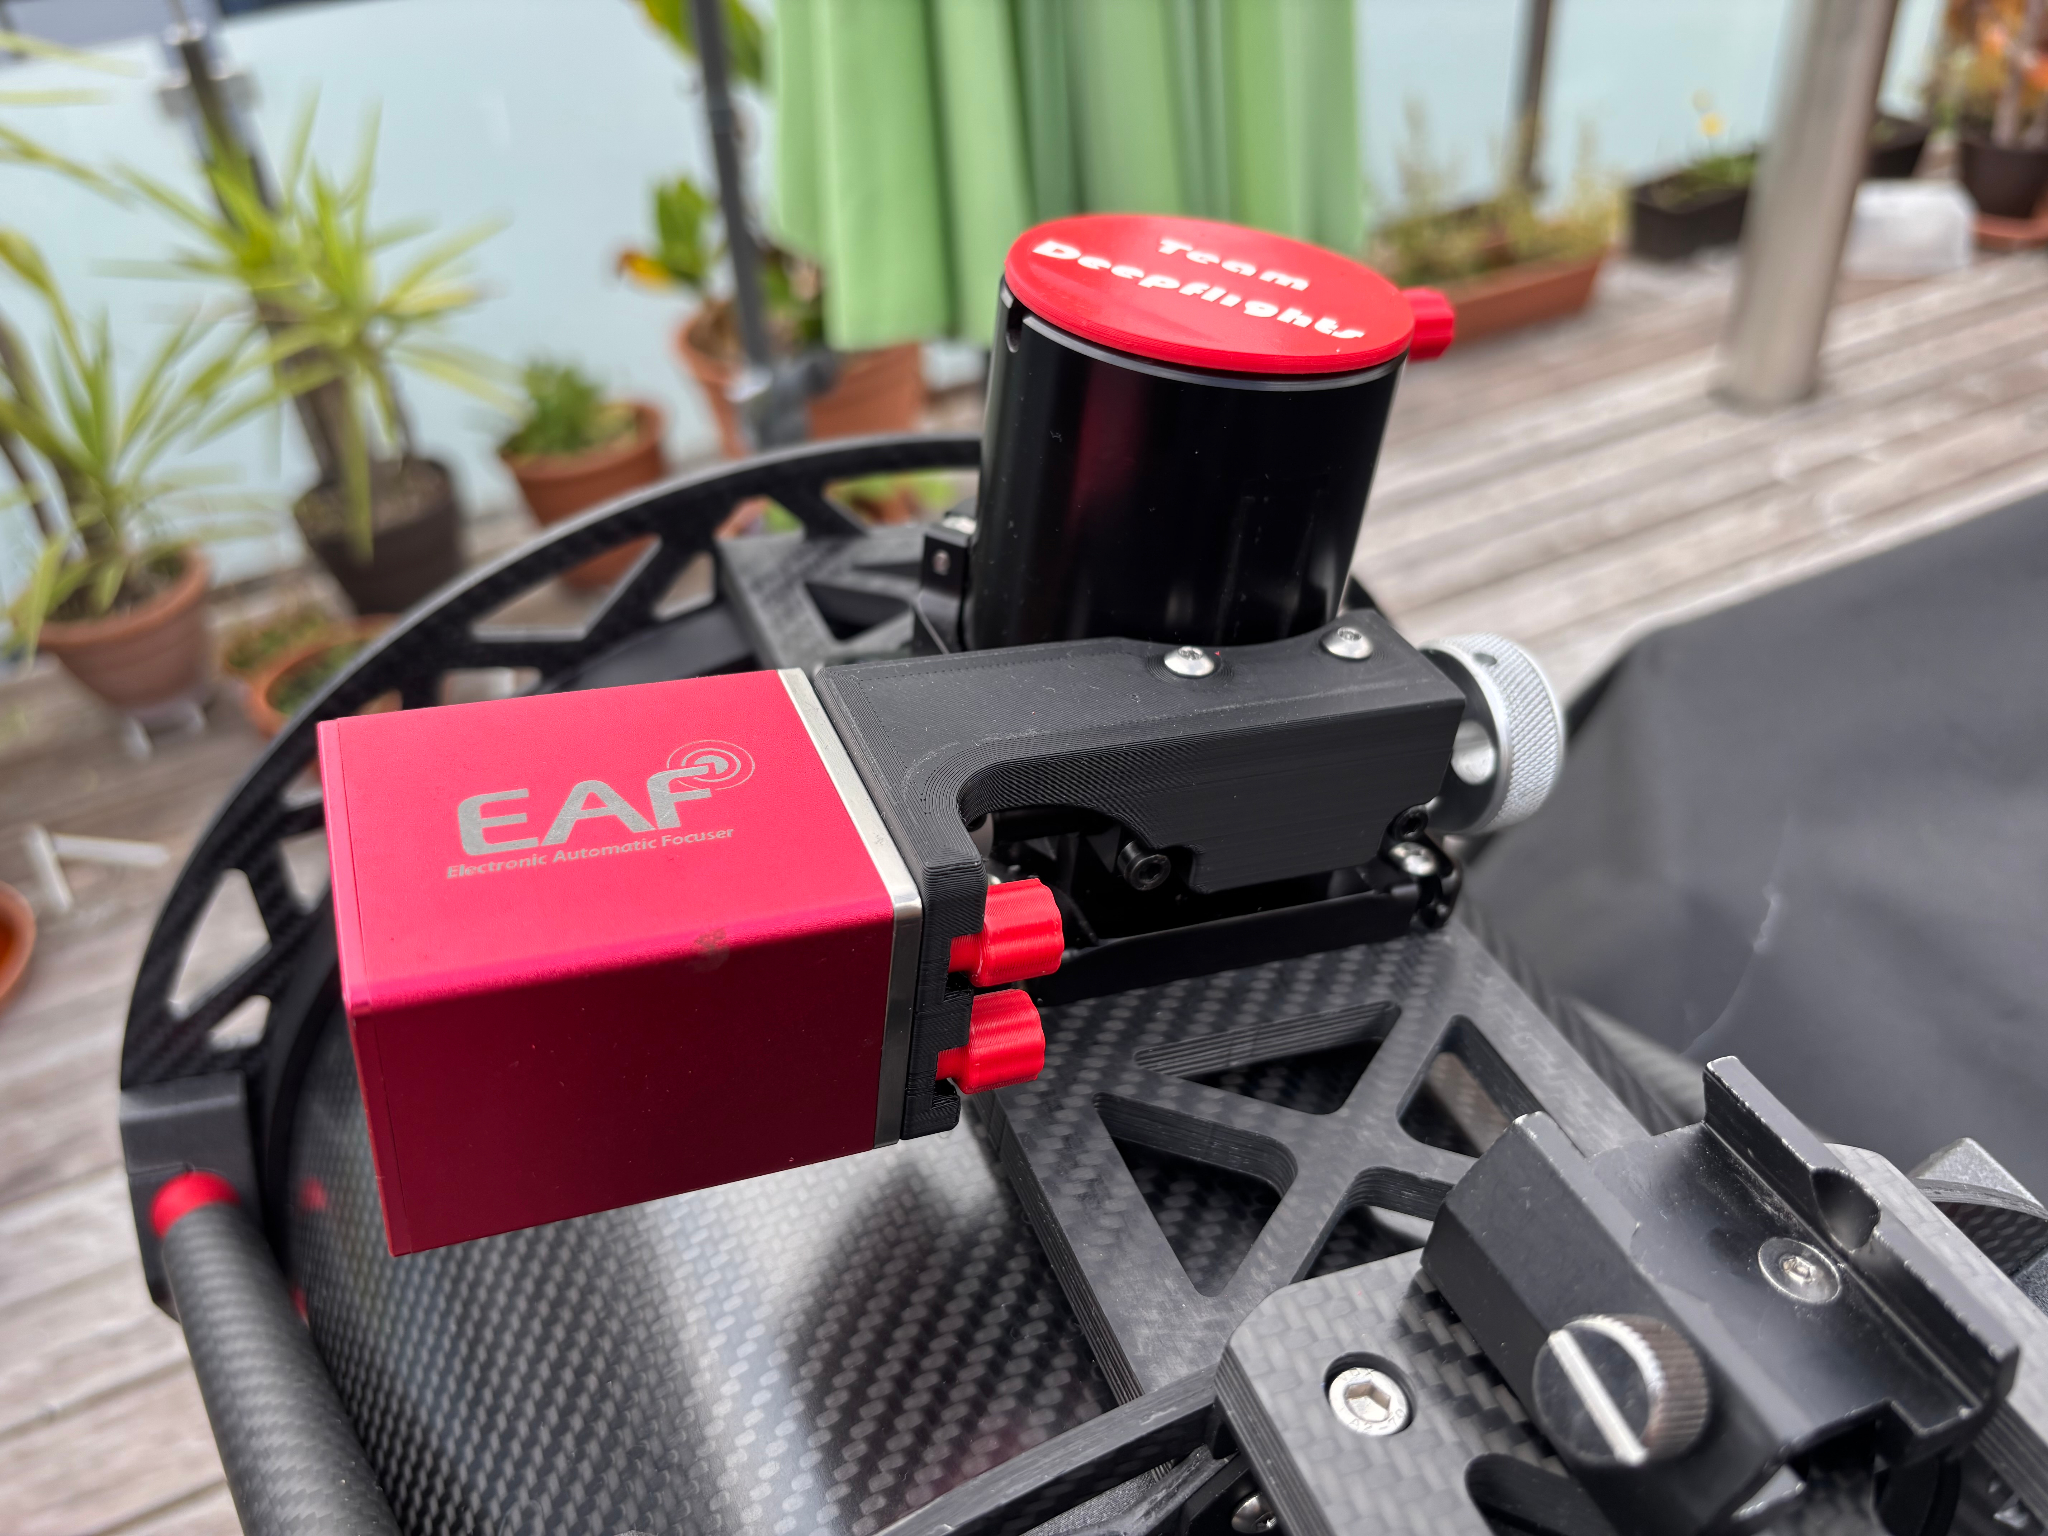
Der additiv gefertigte Carbonadapter bindet den ZWO EAF perfekt und spielfrei an den JMI Okularauszug an.
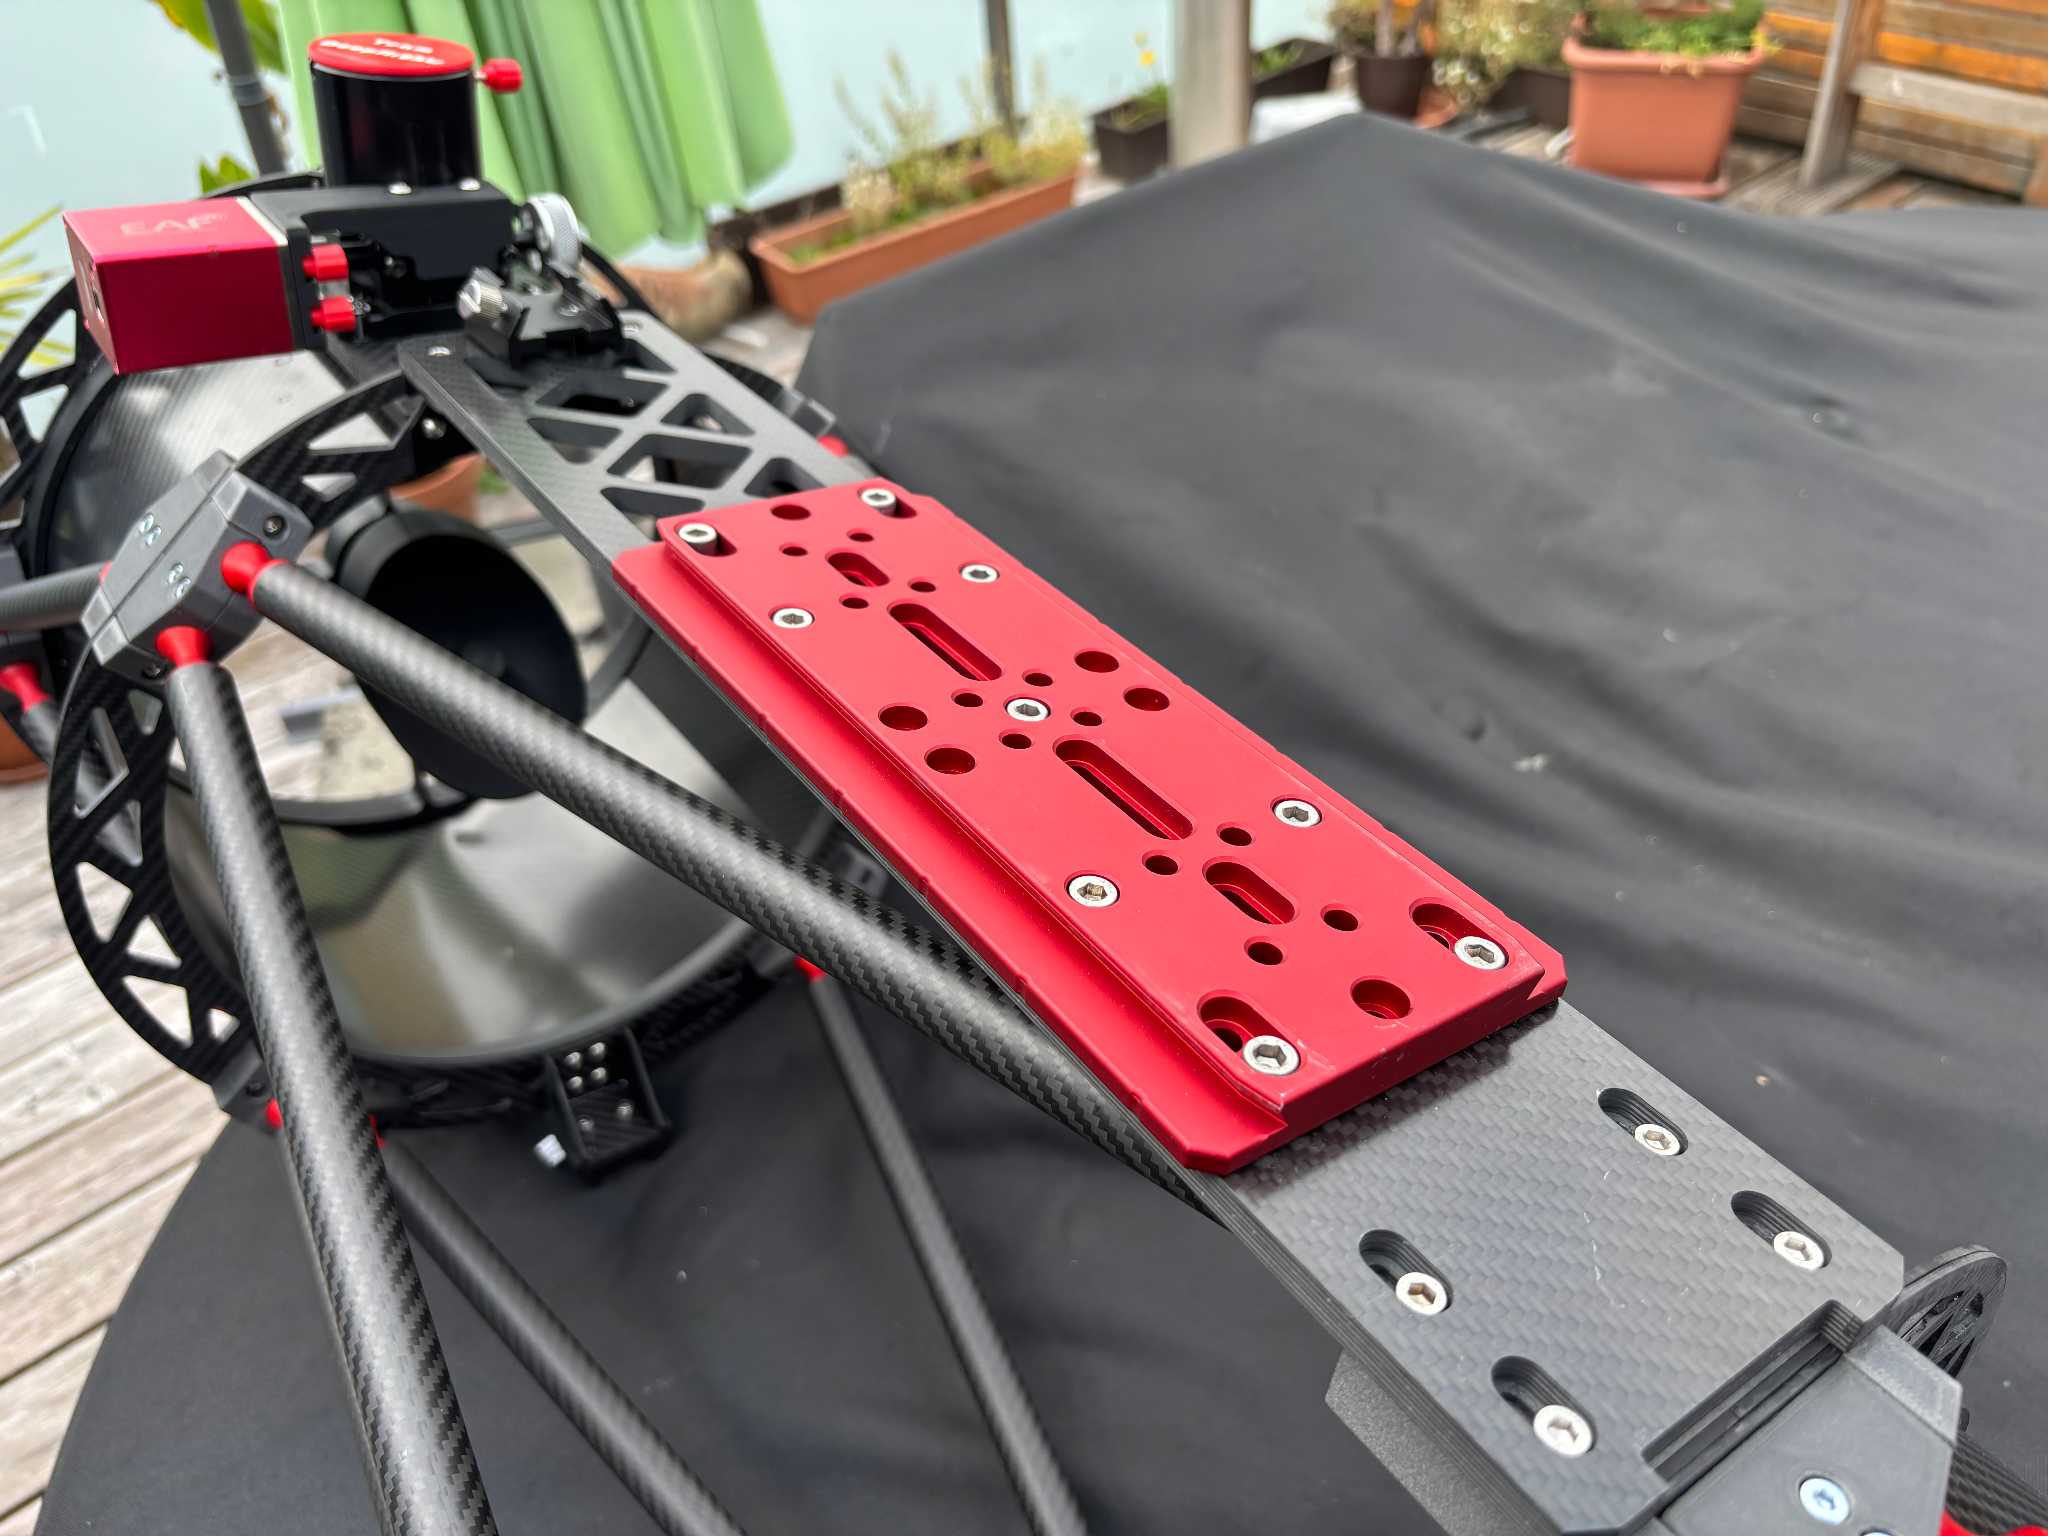
Prismenschiene im Detail: Das mechanische Bindeglied zwischen dem Carbonnewton und der Montierung.
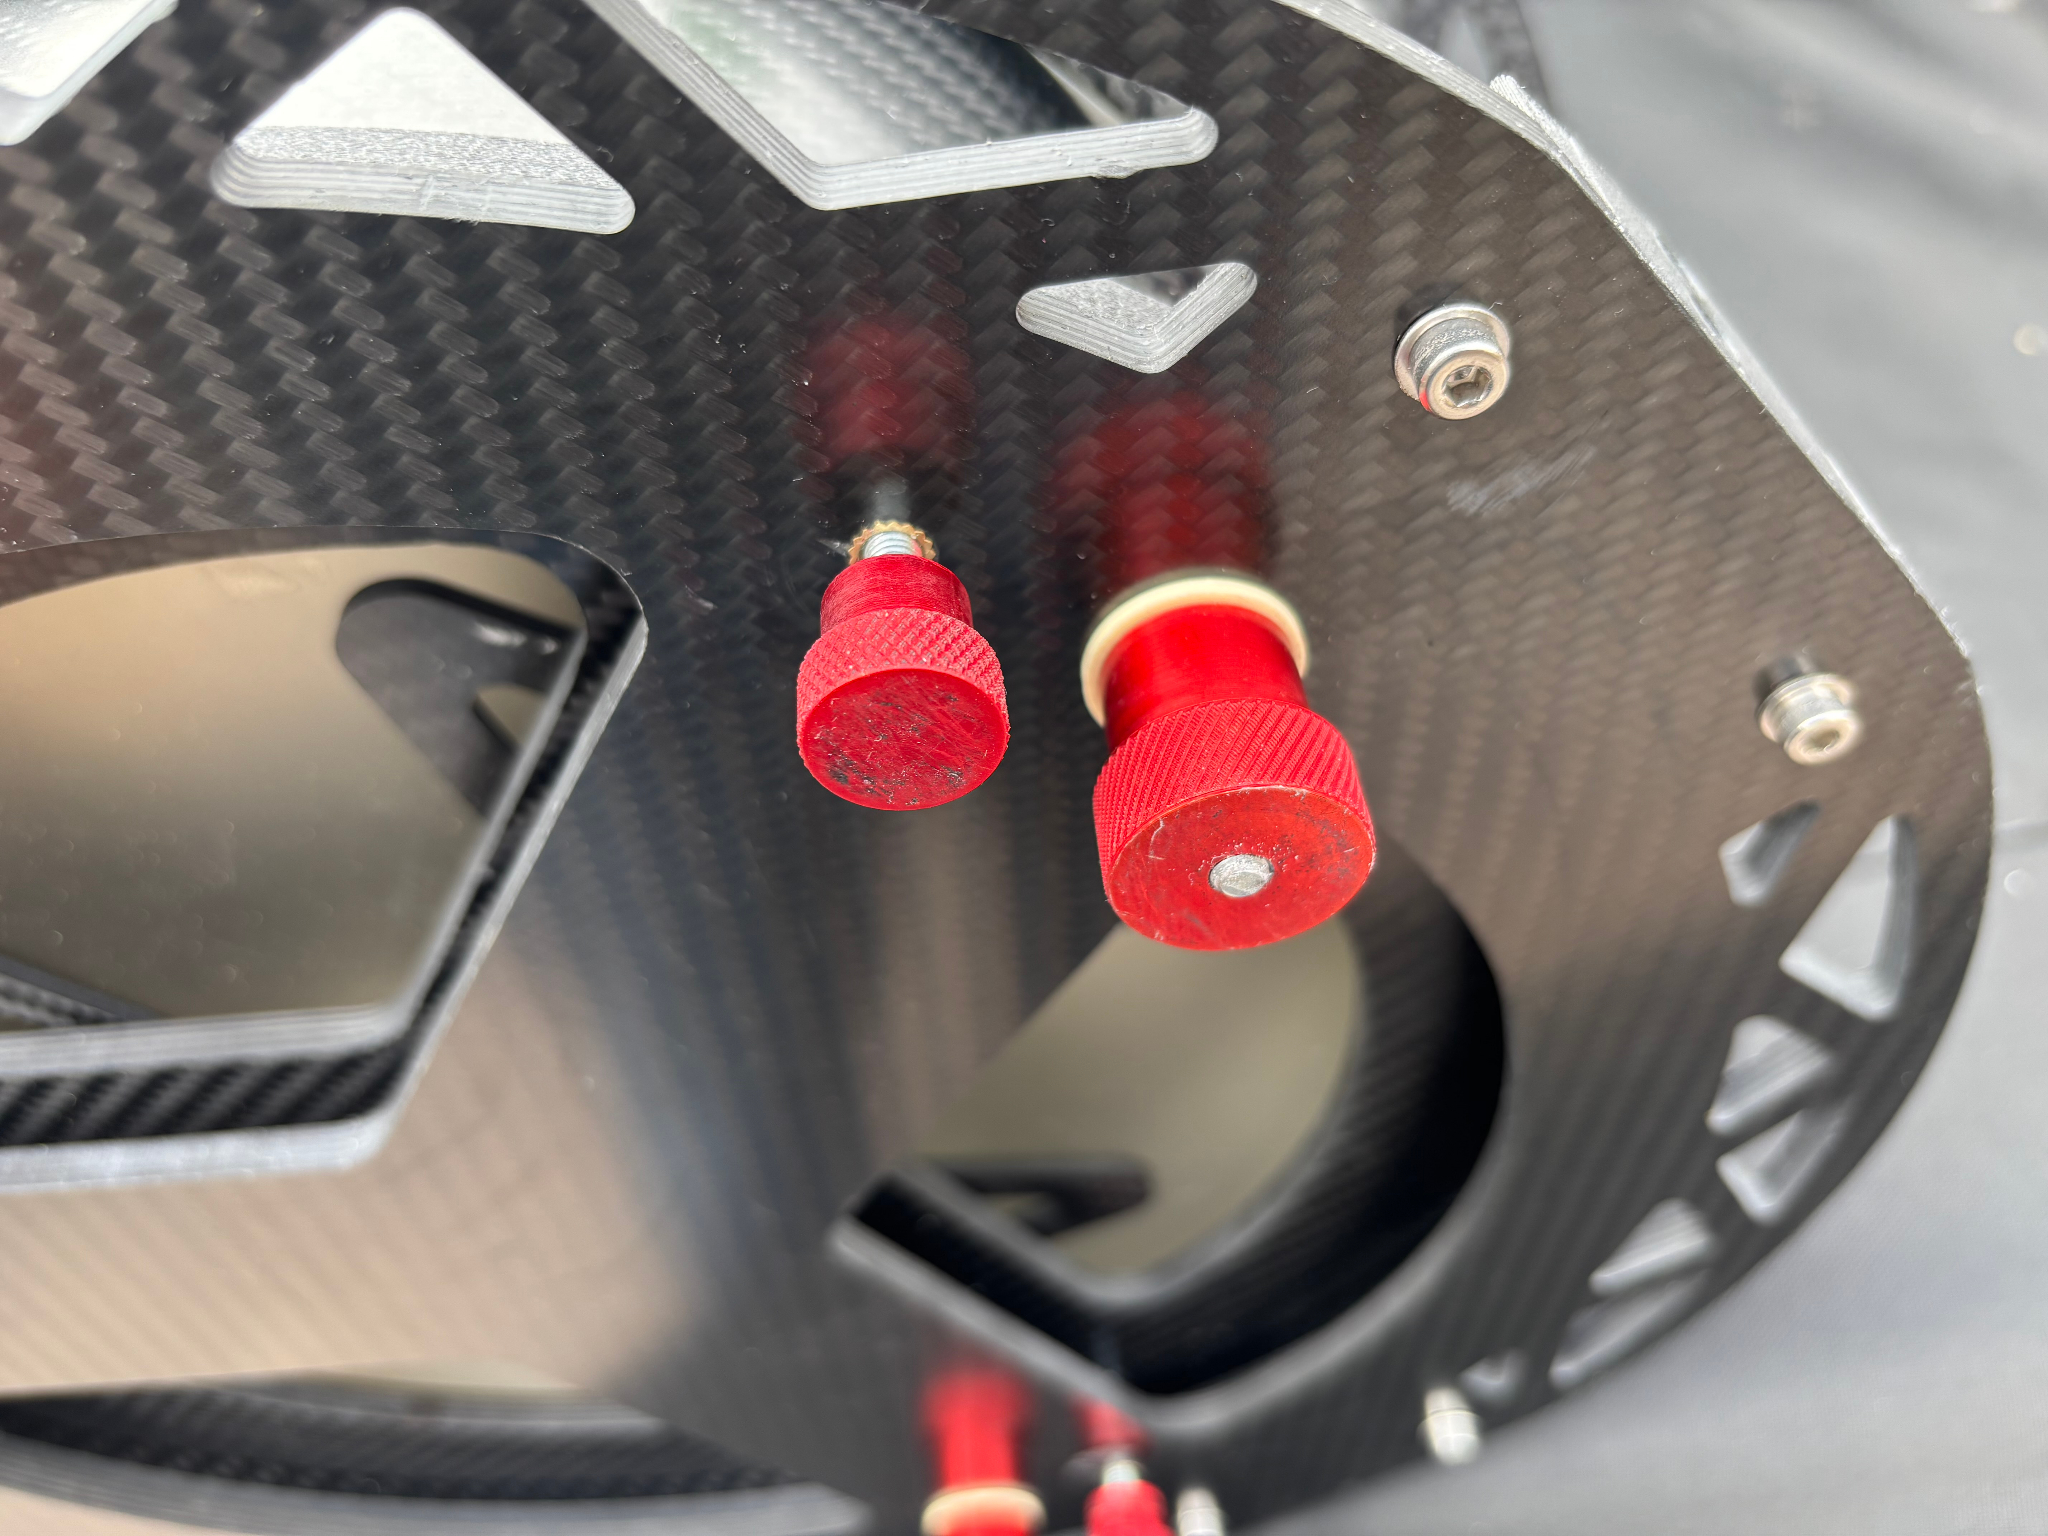
Blick auf die selbstgedrehten und gerändelten Einstellschrauben, die eine feinfühlige Justage ohne Werkzeug erlauben.
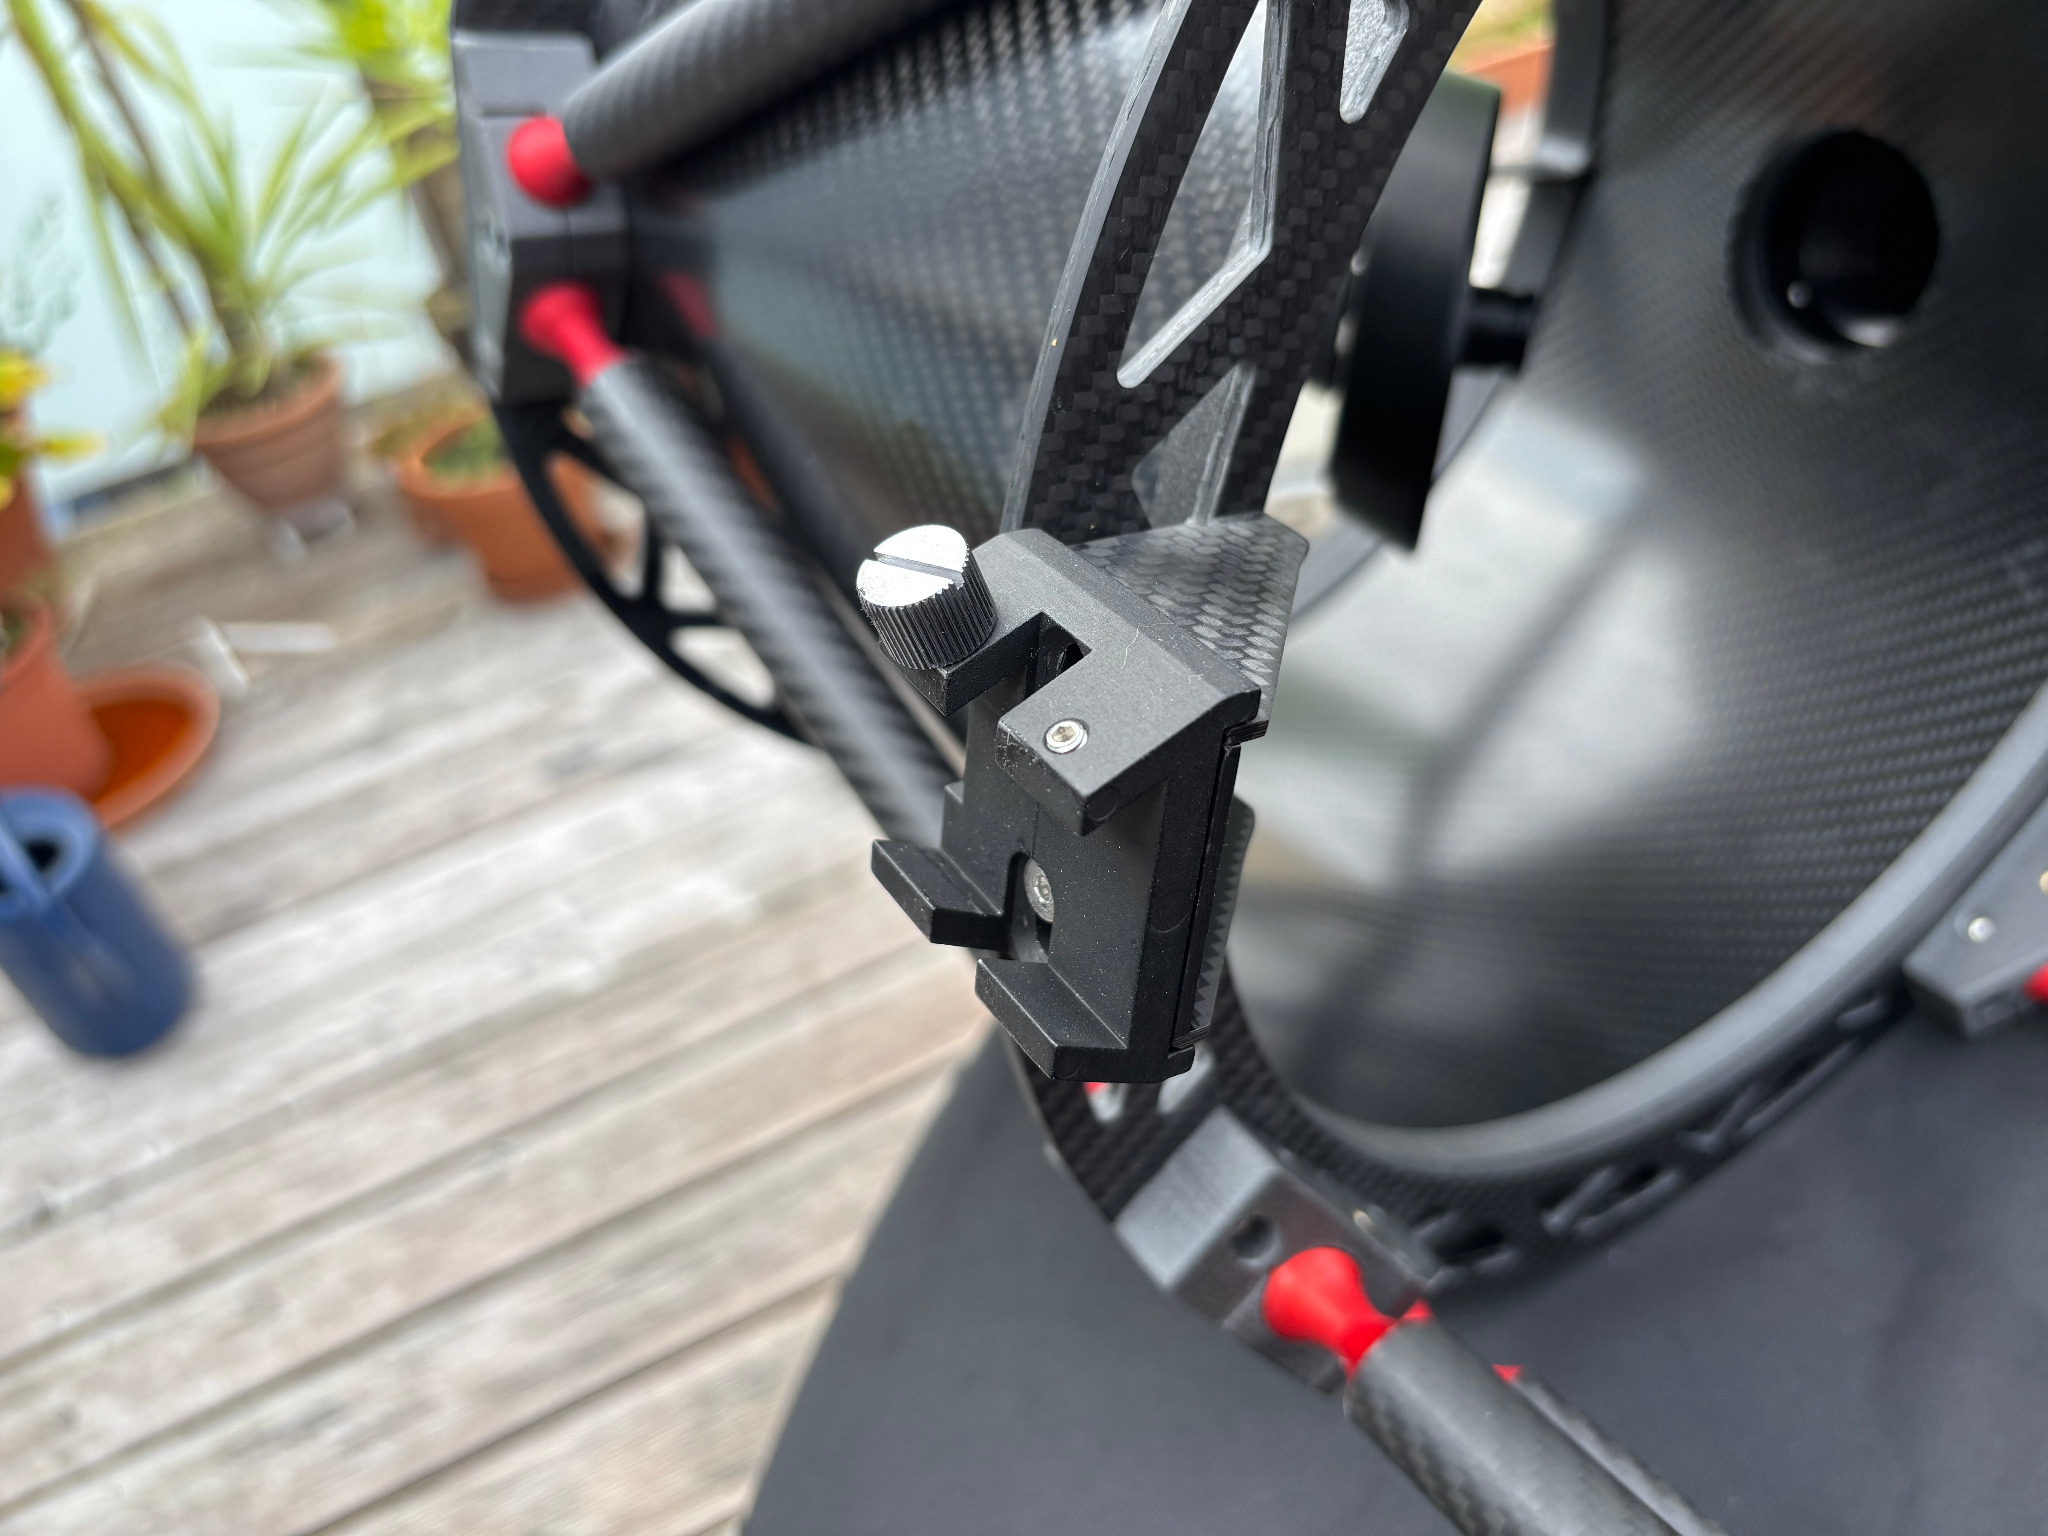
Dass bei diesem Projekt keine faulen Kompromisse eingegangen wurden, zeigt sich selbst an den unscheinbarsten Stellen: sogar der kleine Montagewinkel für den Sucherschuh wurde eigens aus einer CFK Platte gefertigt.
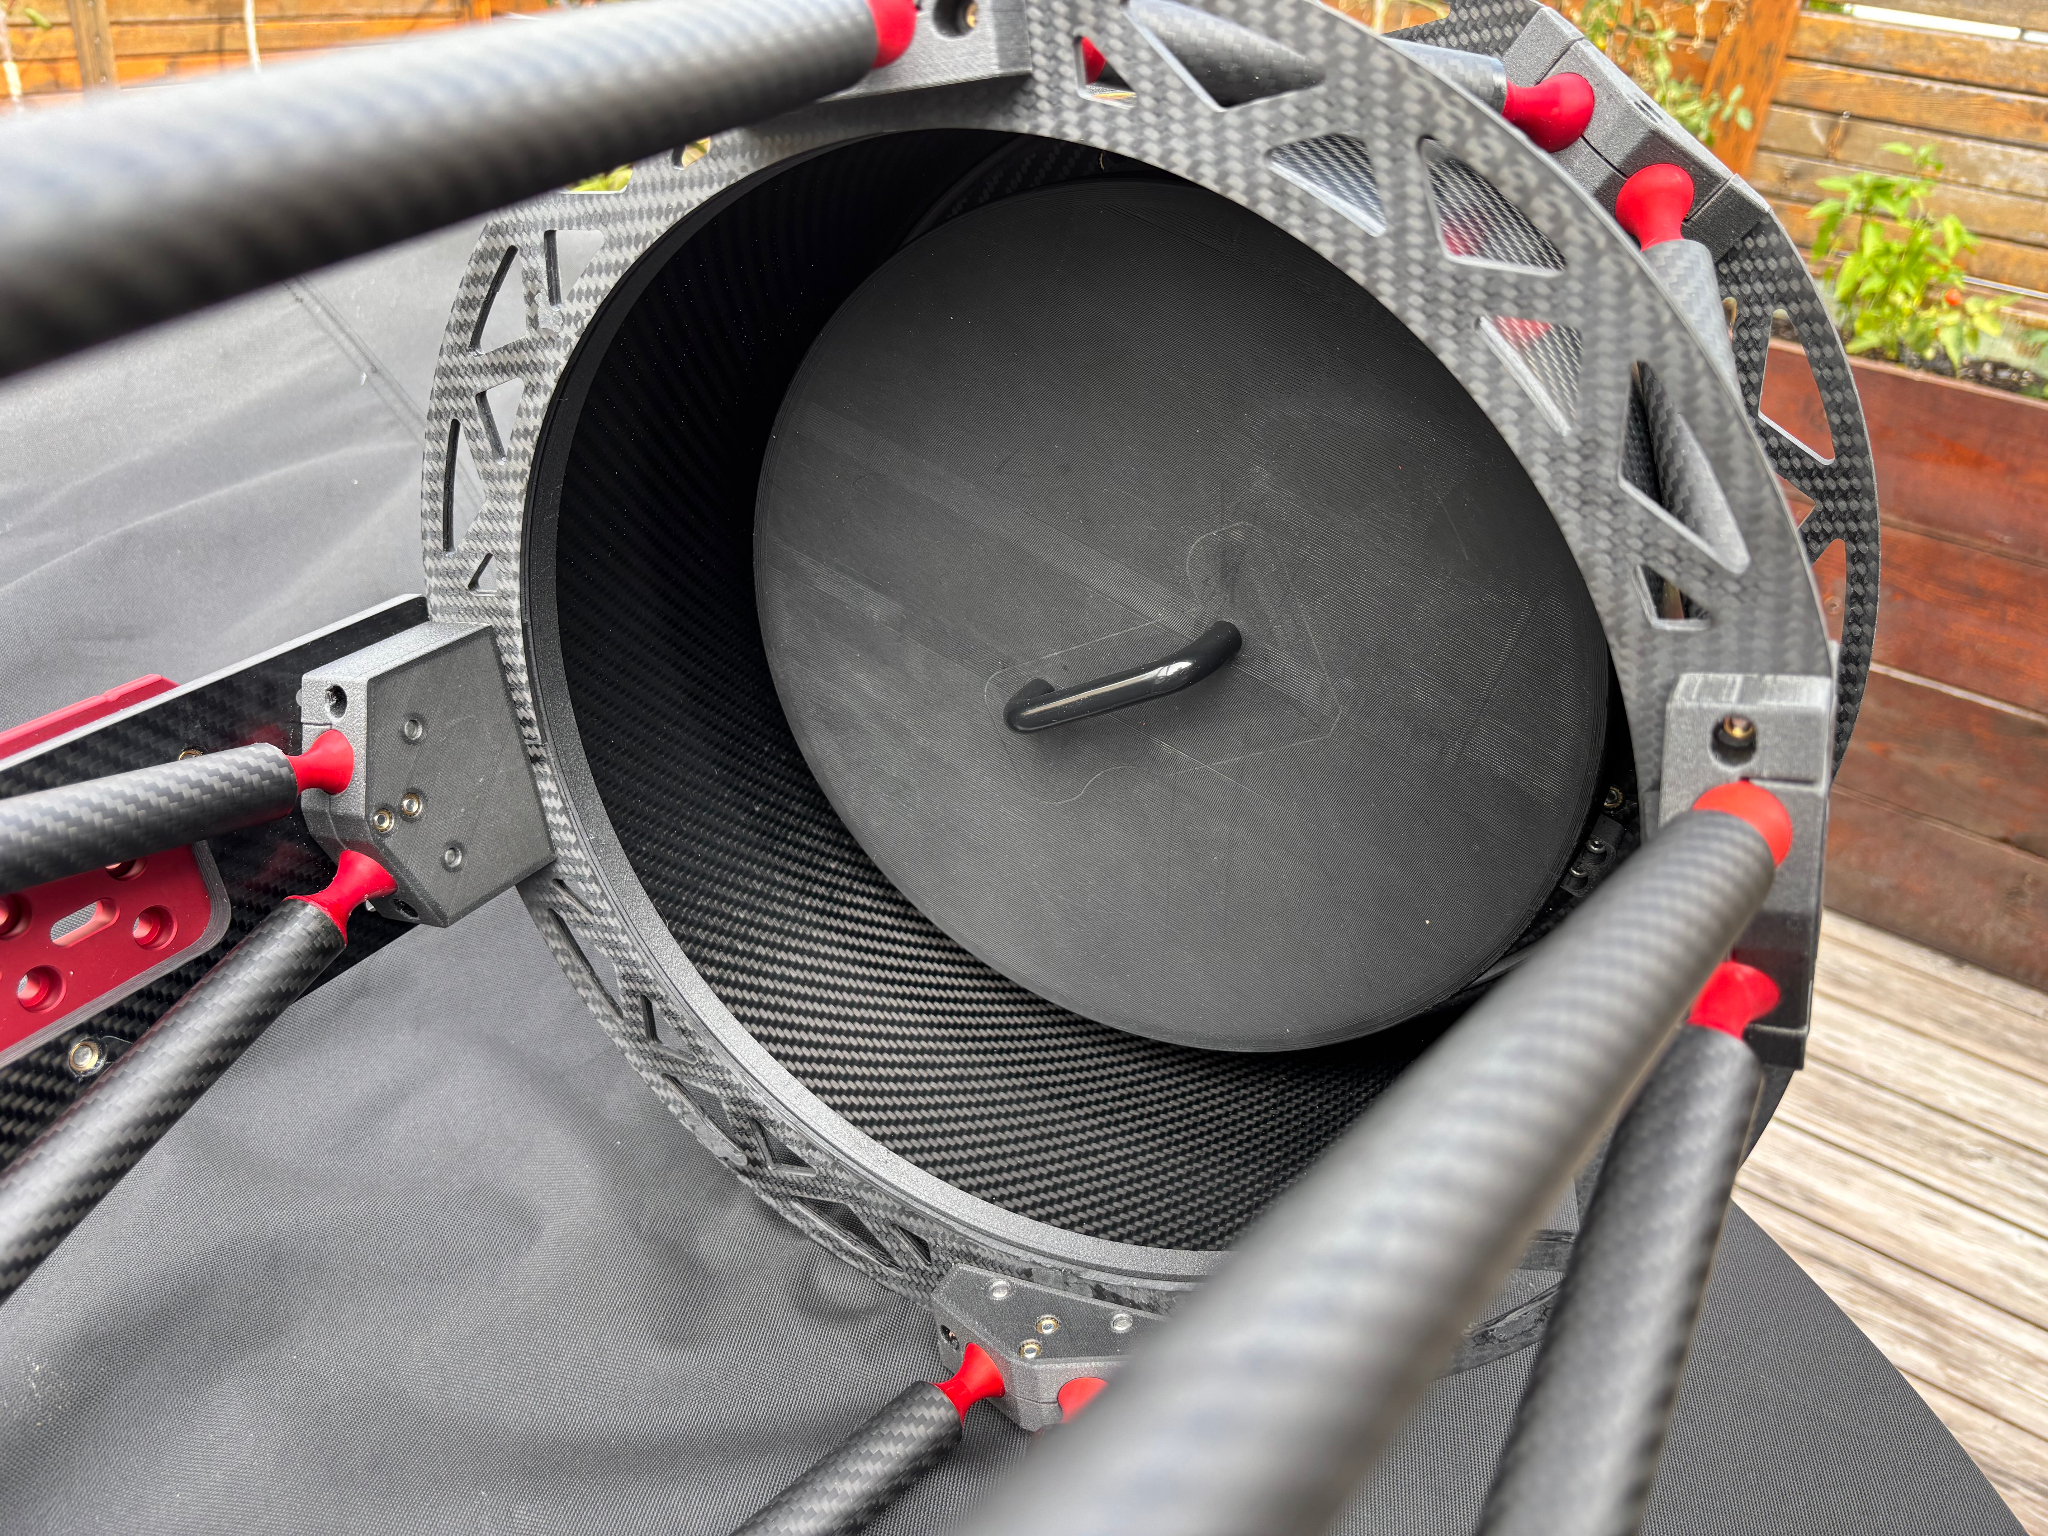
Die passgenaue Abdeckung aus dem 3D Drucker schützt den Spiegel im Tubus und lässt sich dank des integrierten Griffs leicht einsetzen.
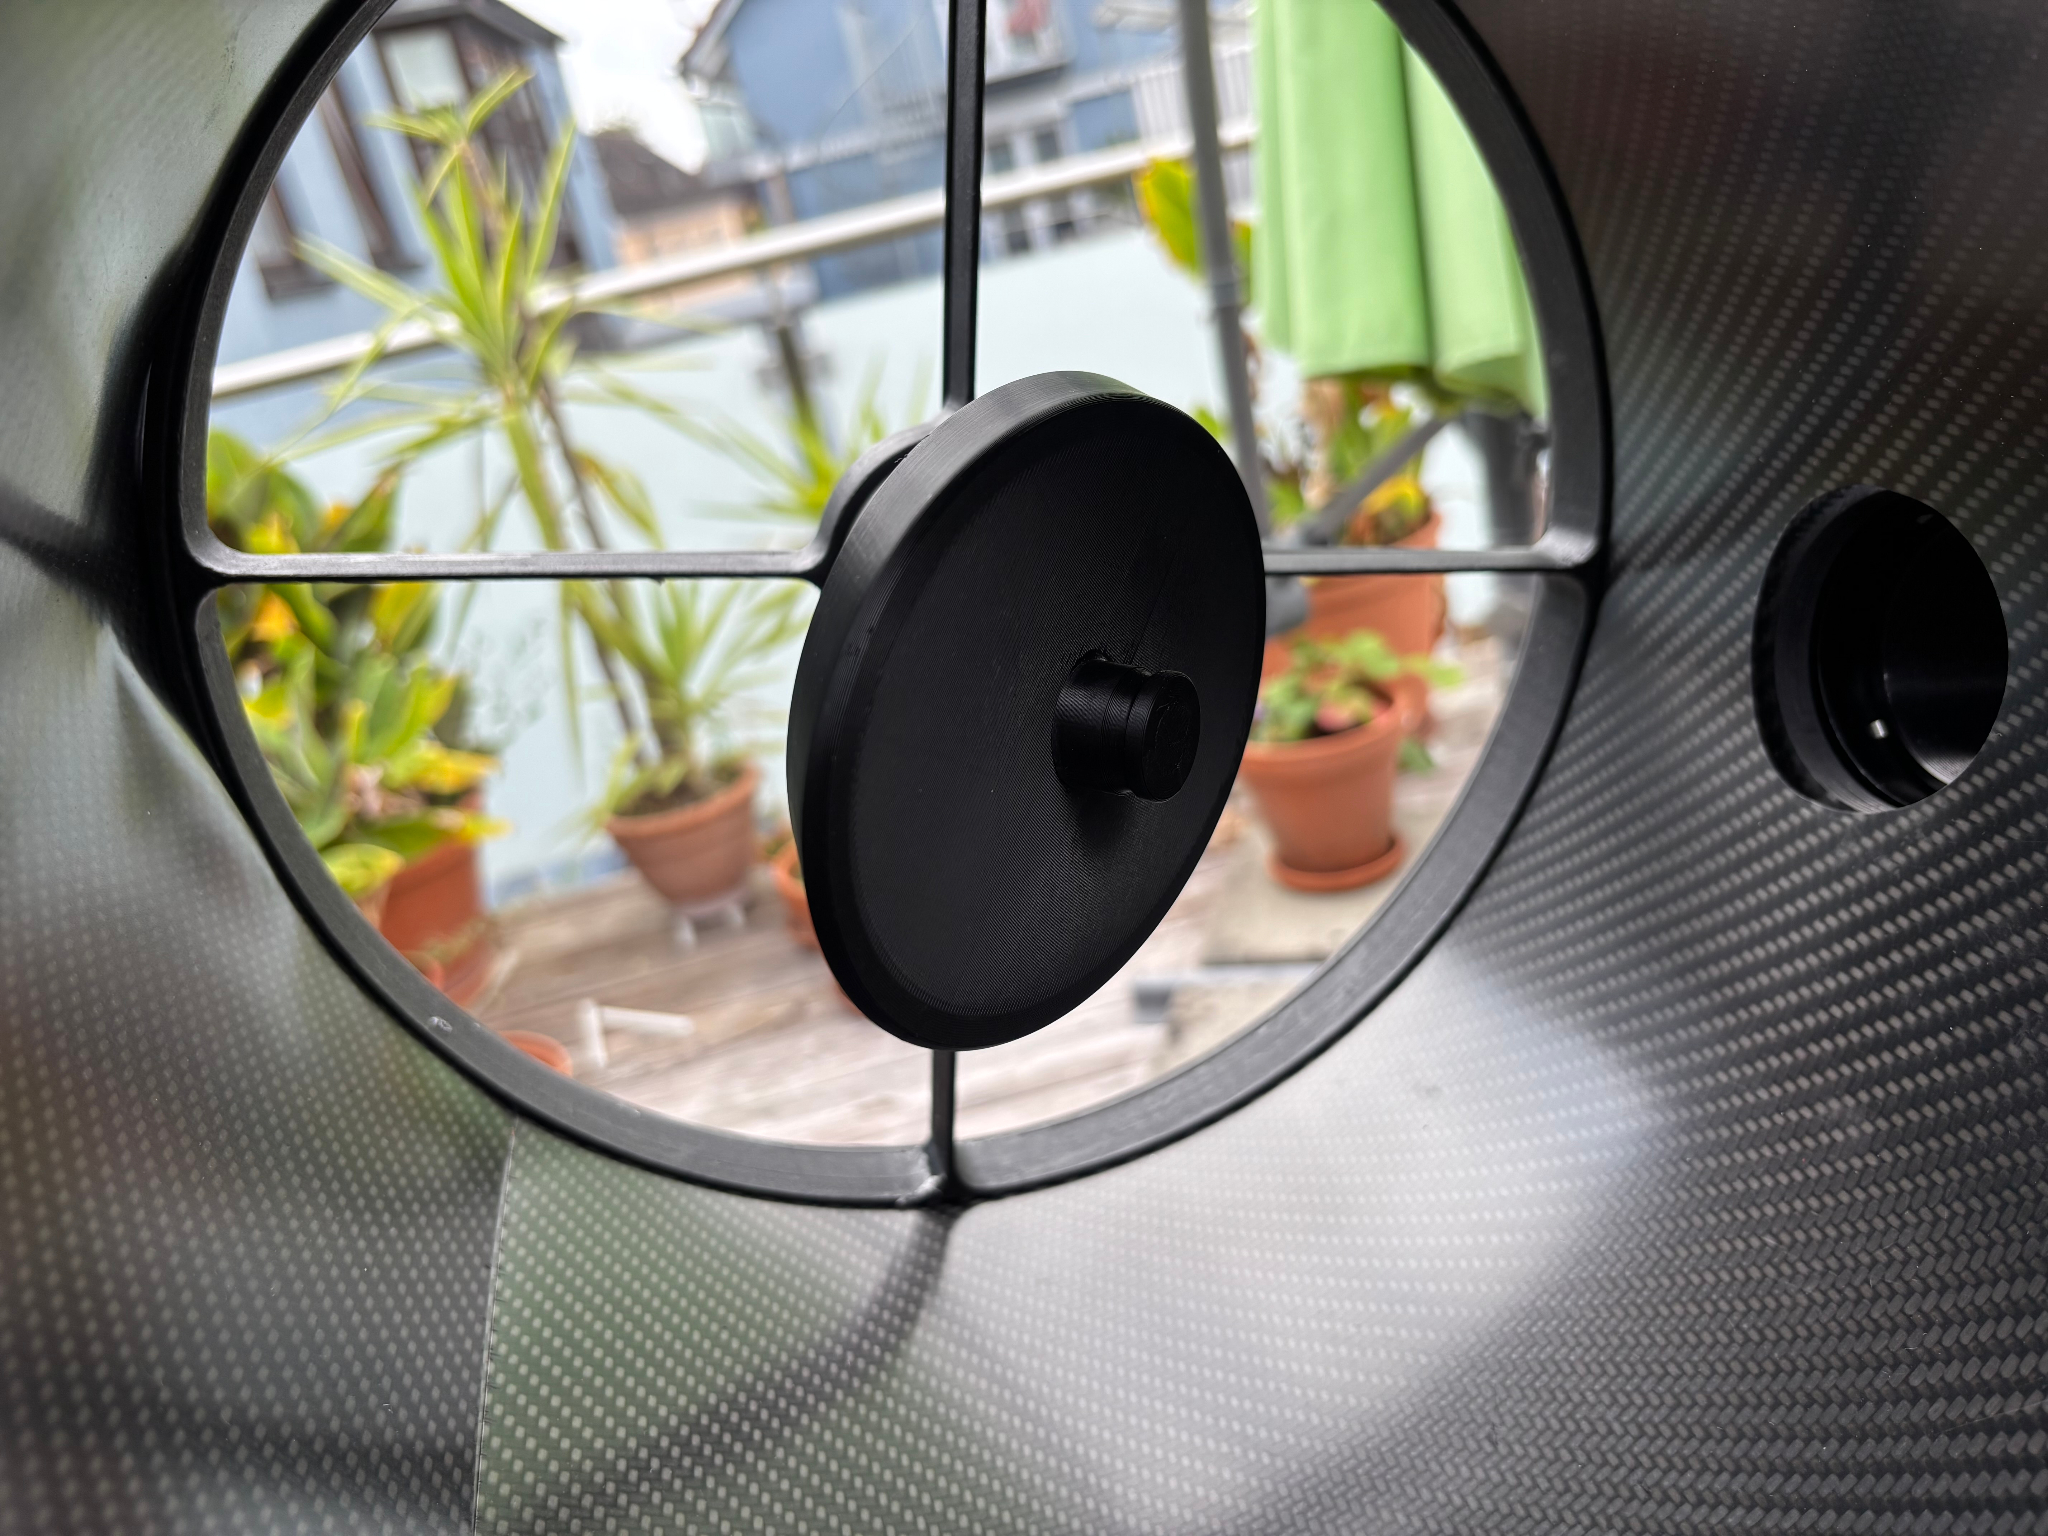
Auch für die Sekundäroptik sorgt ein additiv gefertigtes Funktionsteil für einen sicheren Schutz vor Staub und Berührungen.
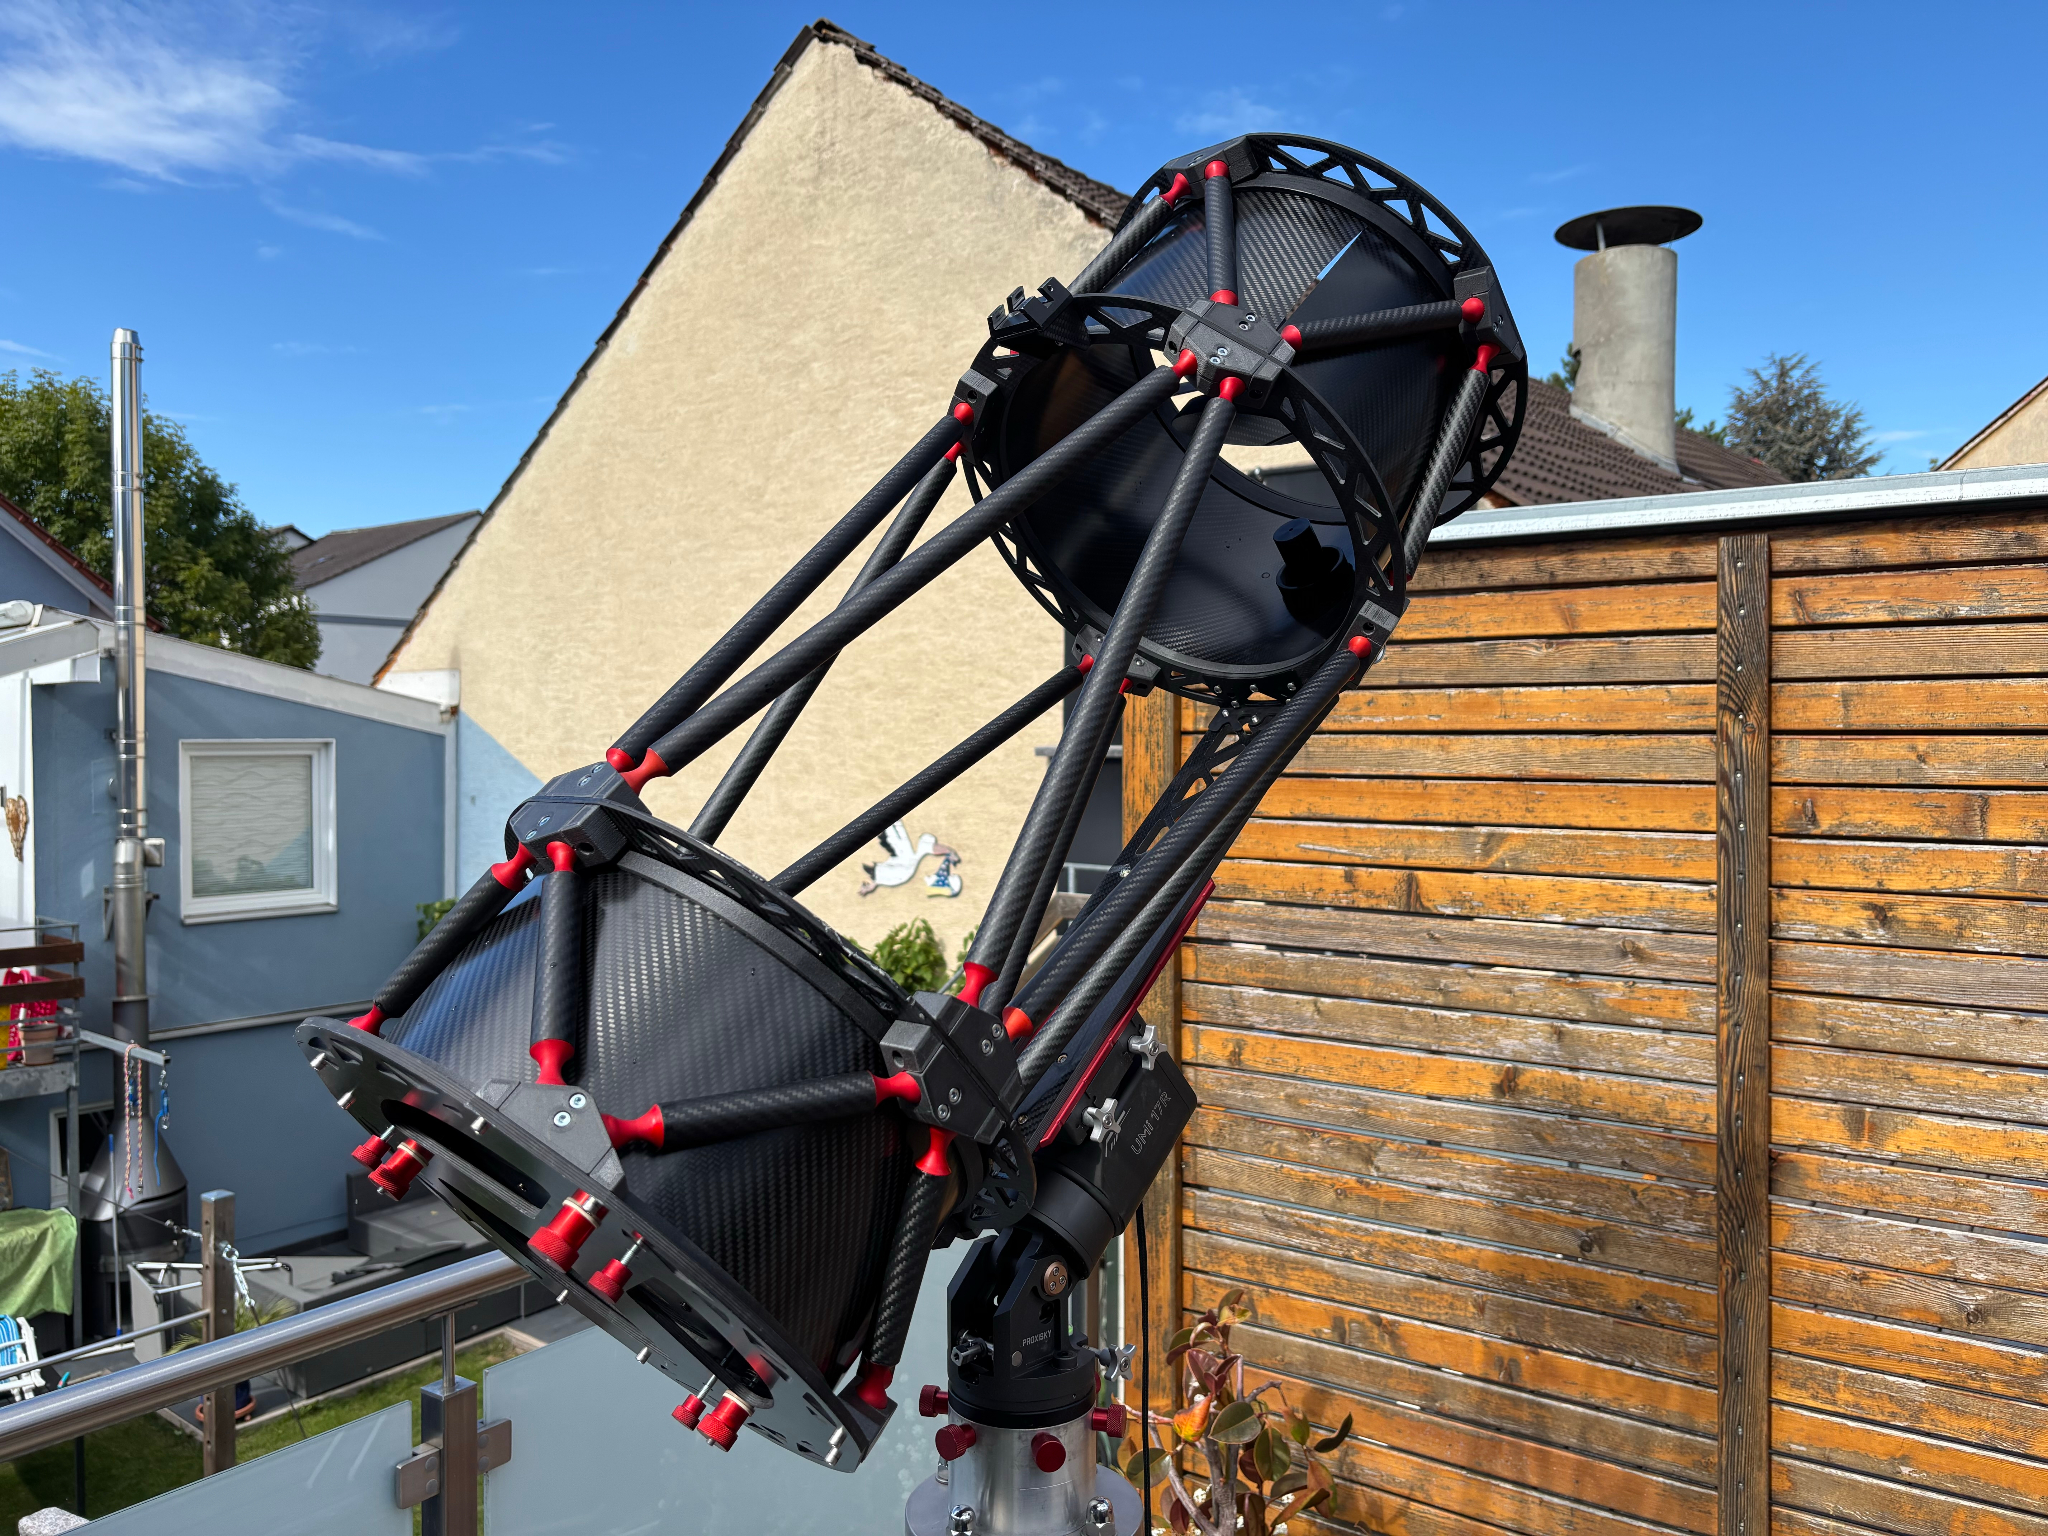
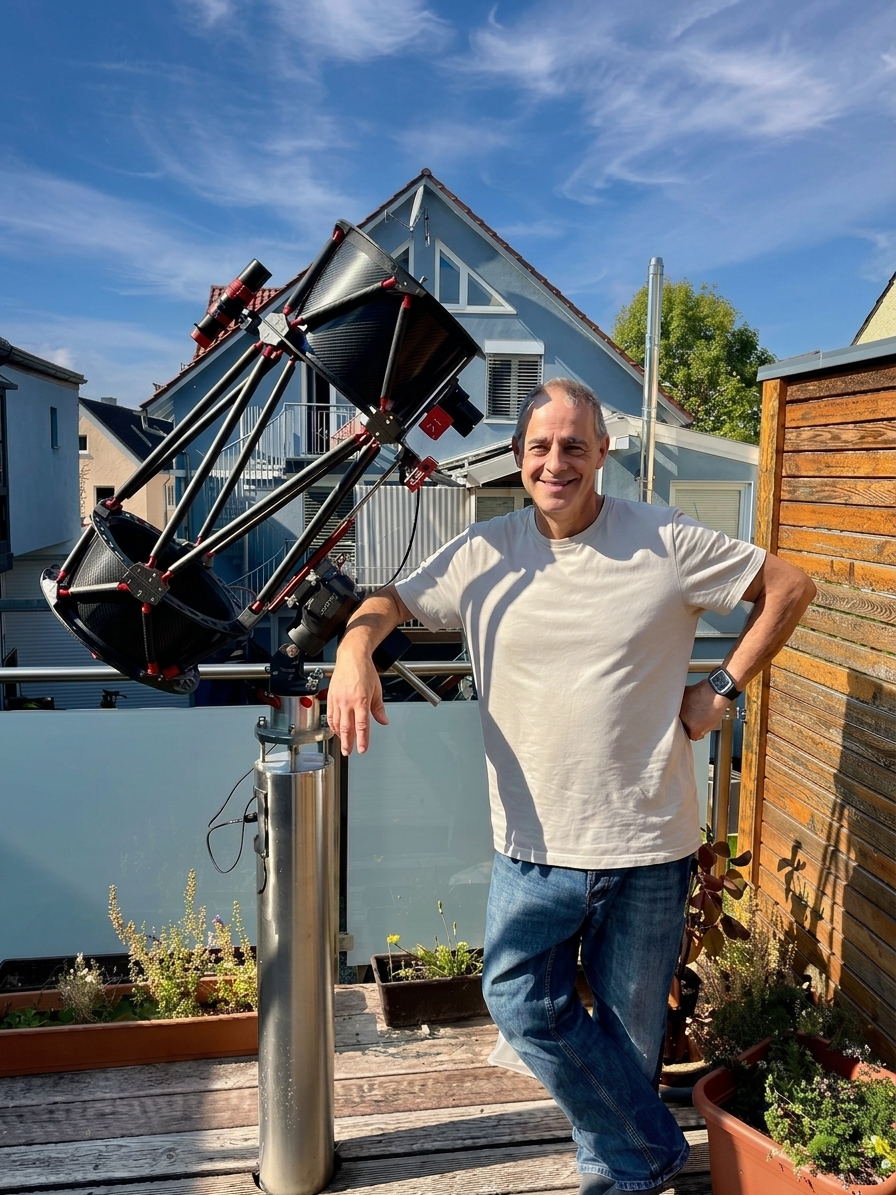
Der fertige Gitterrohrnewton präsentiert sich stolz auf der Montierung. Auch auf der Waage kann es punkten: leichte 10,2 Kg.
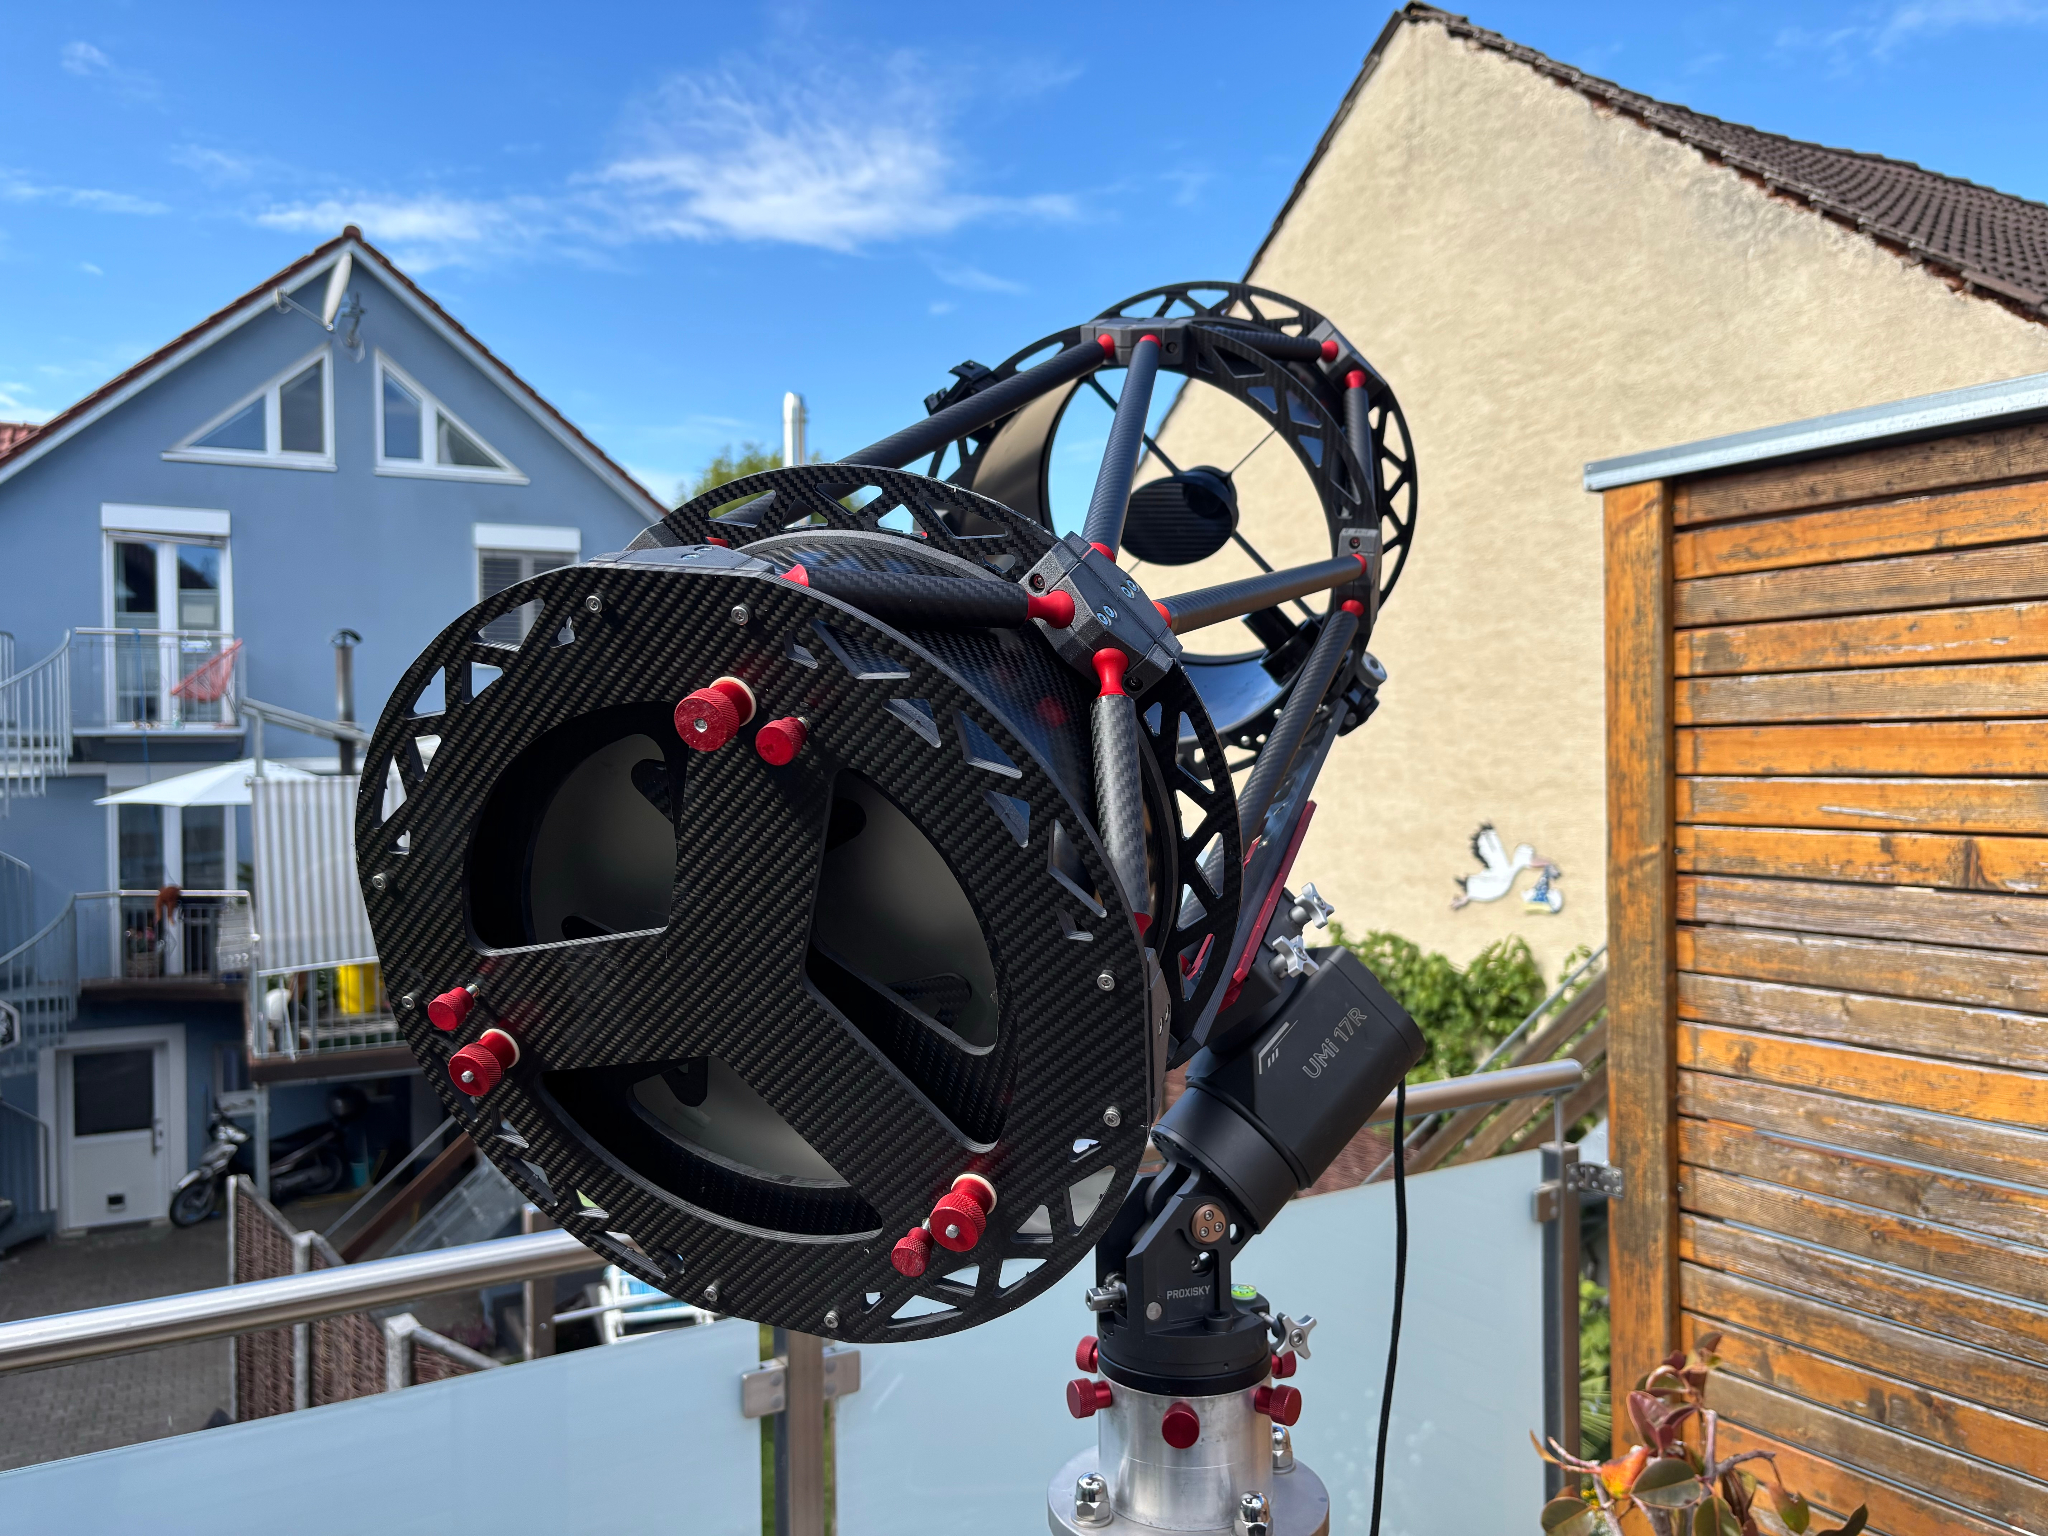
Auch von hinten macht die ultraleichte Konstruktion eine hervorragende Figur.

Das fertige Instrument im Sonnenlicht. Die Harmonie zwischen den selbstgefertigten Leichtbaukomponenten macht jede Minute der Arbeit bezahlt.
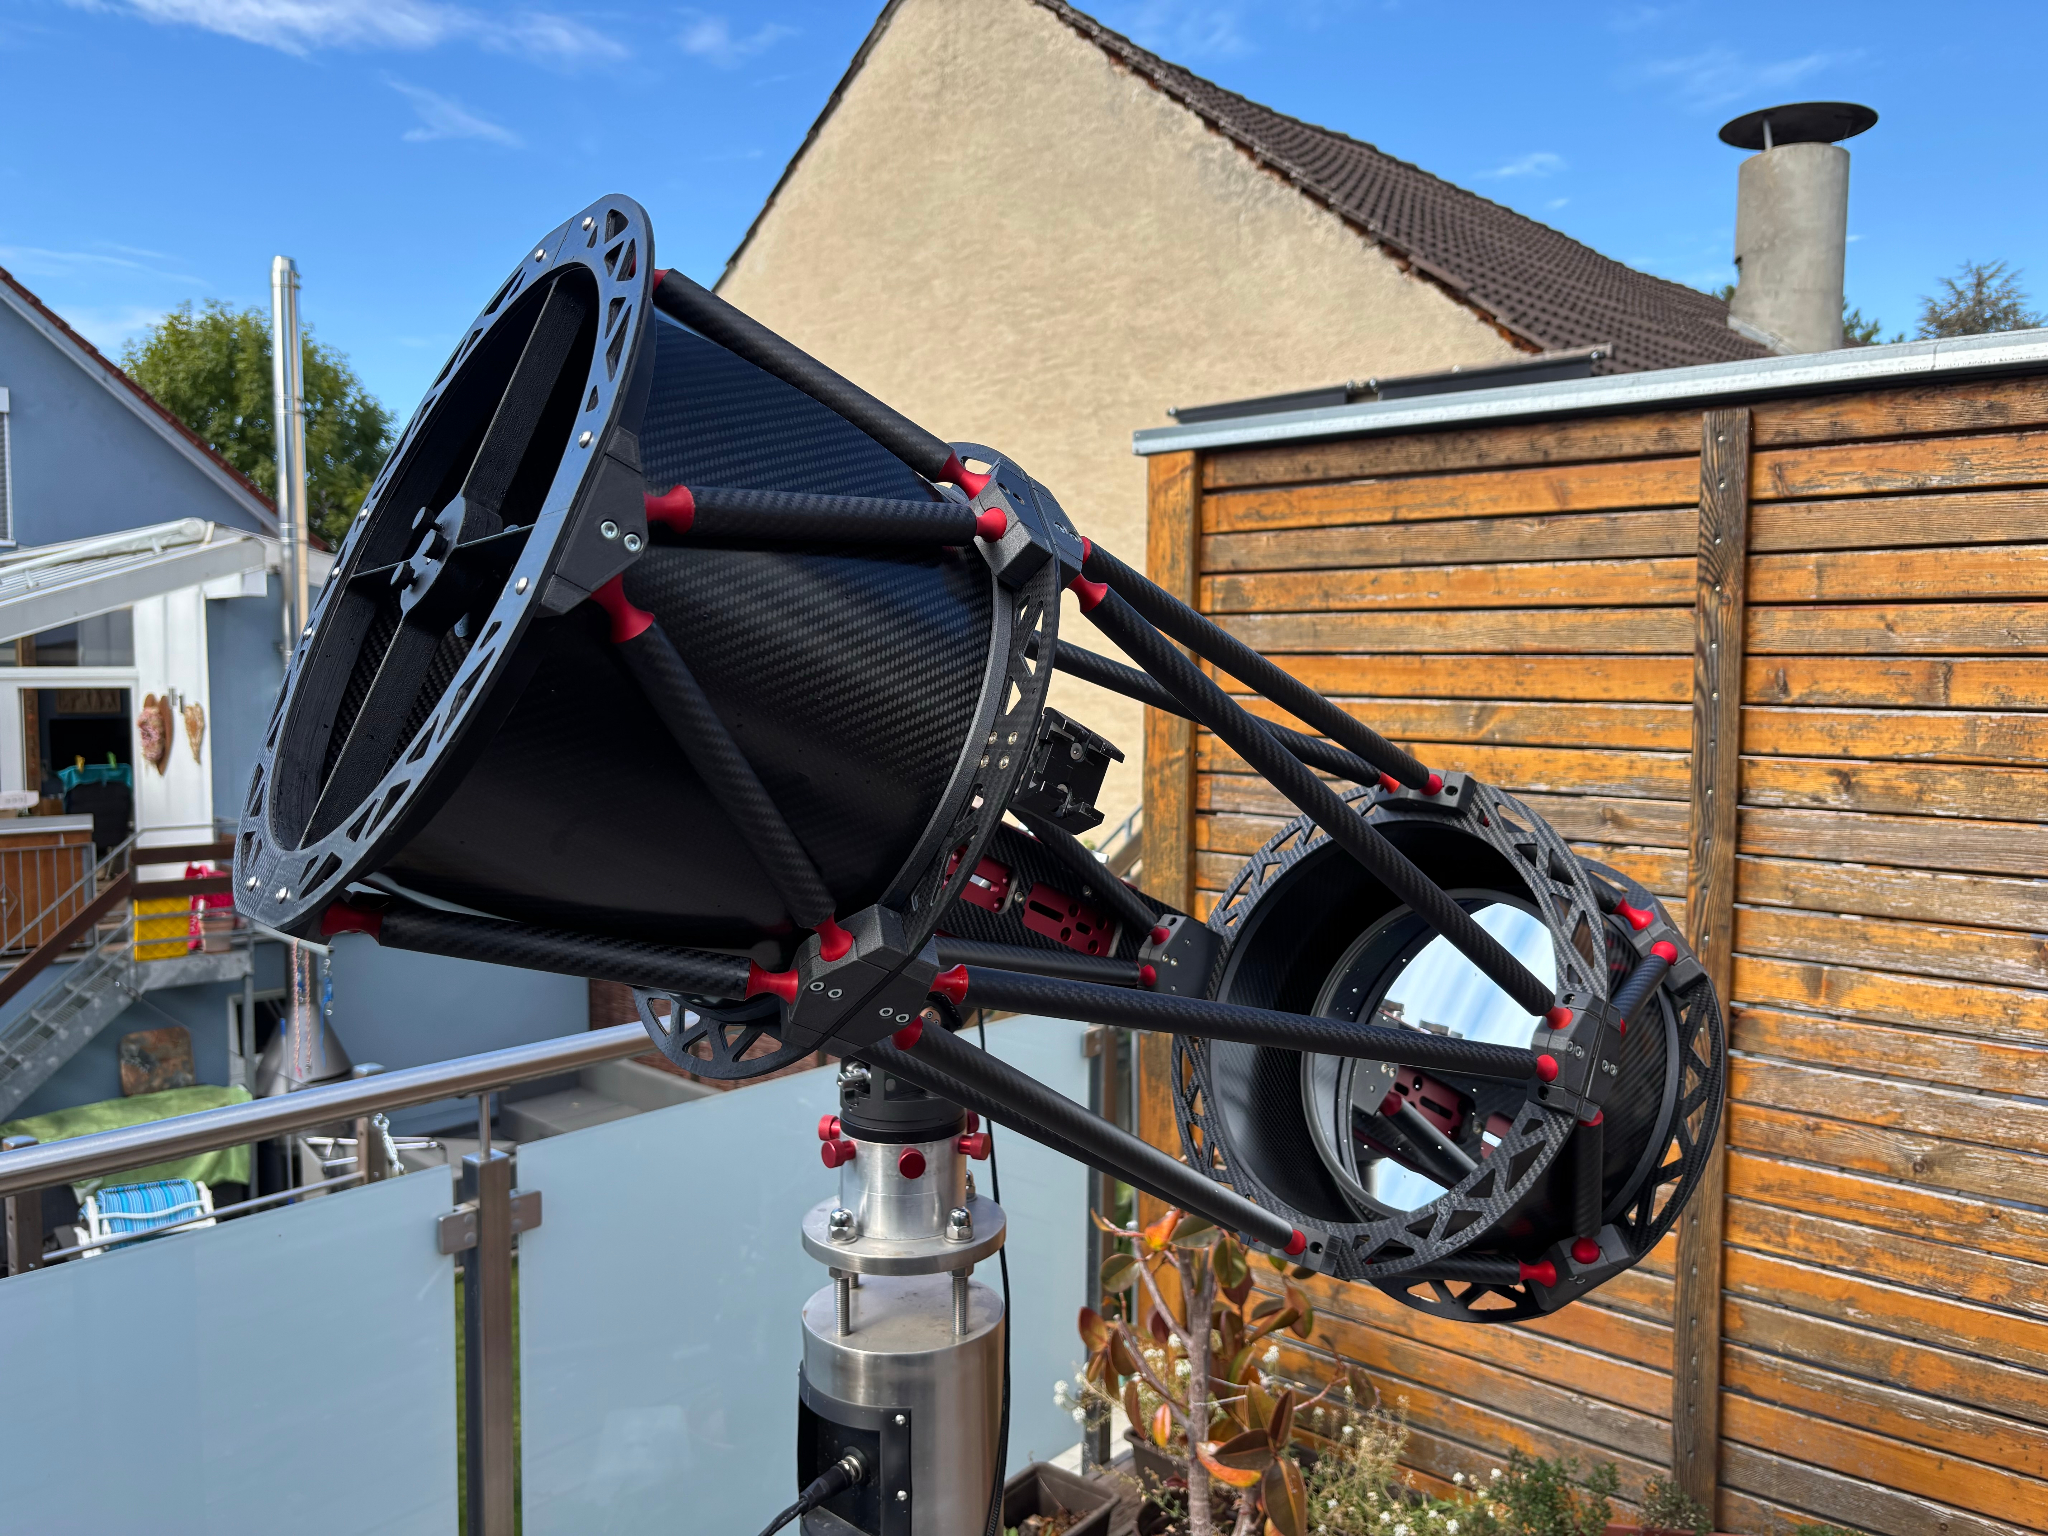
Der freie Blick auf den Hauptspiegel zeigt die offene, kompromisslose Bauweise. Das Projekt ist mechanisch abgeschlossen – das Firstlight kann kommen!

Firstlight: Die Belohnung für die Werkstattstunden

Nach den unzähligen Stunden in der Werkstatt folgte schließlich der spannendste Moment des gesamten Projekts: das Firstlight am echten Nachthimmel. Für den ersten Funktionstest musste das Teleskop zeigen, wie stabil die mechanische Struktur hält und ob die optische Abbildung die Erwartungen erfüllt.

Der erste Schwenk ging zu hellen Referenzsternen für einen kritischen Sterntest. Das Ergebnis übertraf alle Erwartungen: Alles klappte absolut reibungslos. Besonders erfreulich ist die Qualität der Spikes an den hellen Sternen – sie sind messerscharf, exakt definiert und zeigen keinerlei Auffächerung oder Doppelung. Das beweist, dass die additiv gefertigte Carbonfangspinne die Justage perfekt hält und die Rohrklemmen vollkommen verzugsfrei greifen.

Zum Abschluss durfte der Gitterrohrnewton an den ersten Deep Sky Klassikern zeigen, was in ihm steckt. Sowohl bei der Sternendichte eines Kugelsternhaufens als auch bei den schwachen Nebelstrukturen liefert das System knackscharfe Sterne bis in die Ecken. Als Erbauer bin ich mit diesem Einstand mehr als hochzufrieden – der kompromisslose Leichtbau hat den Praxistest mit Bravour bestanden!
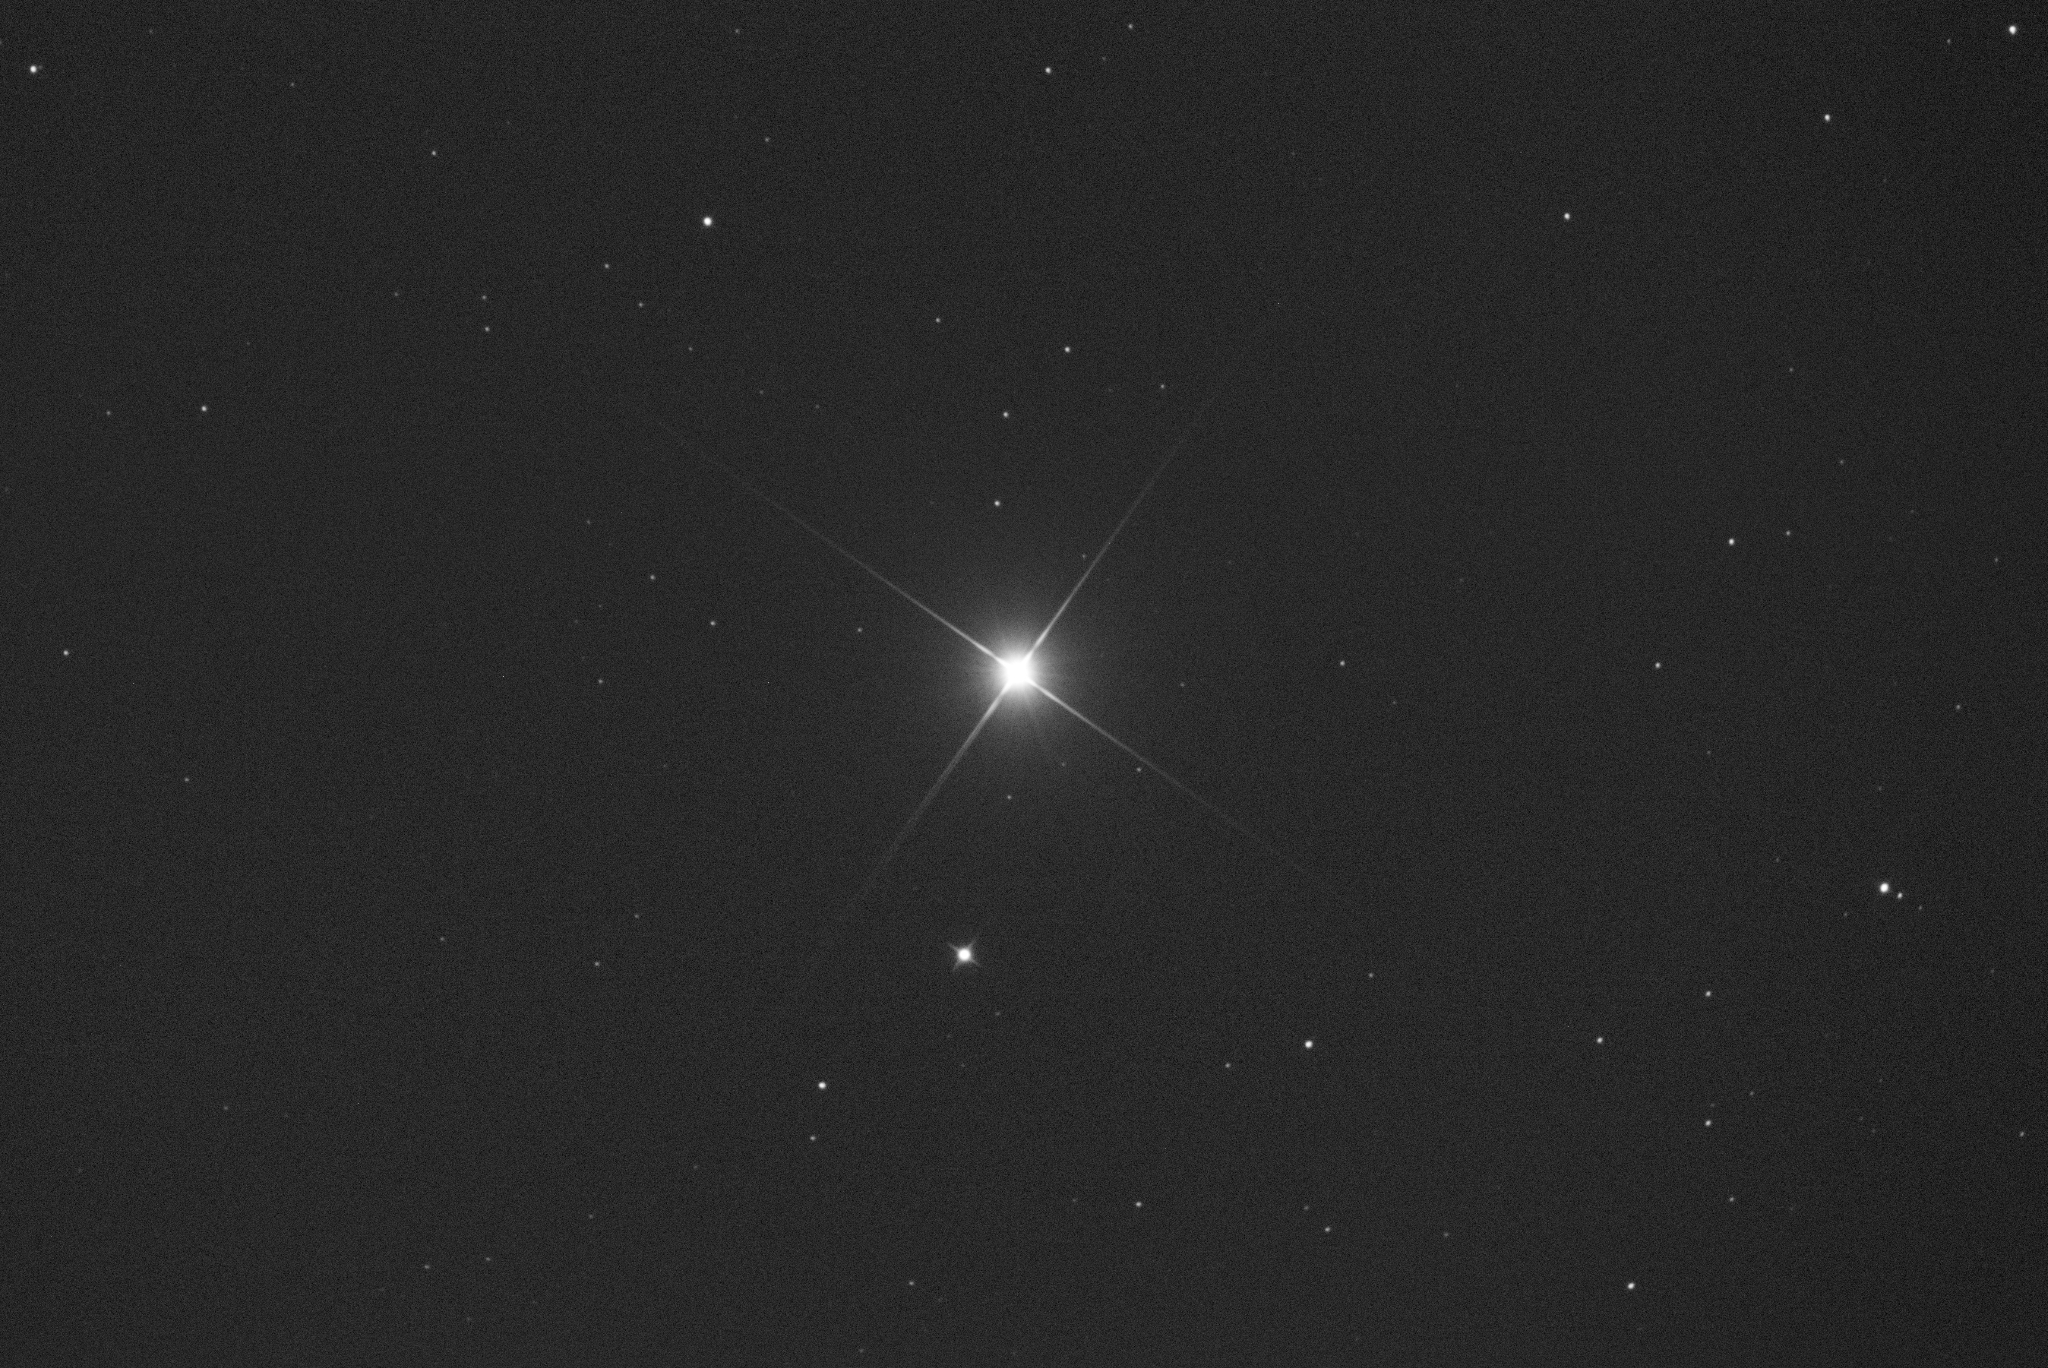
Sterntest an Wega

Wega (α Lyrae): Messerscharfe, perfekt definierte Spikes zeigen die exakte Geometrie der Spinne.
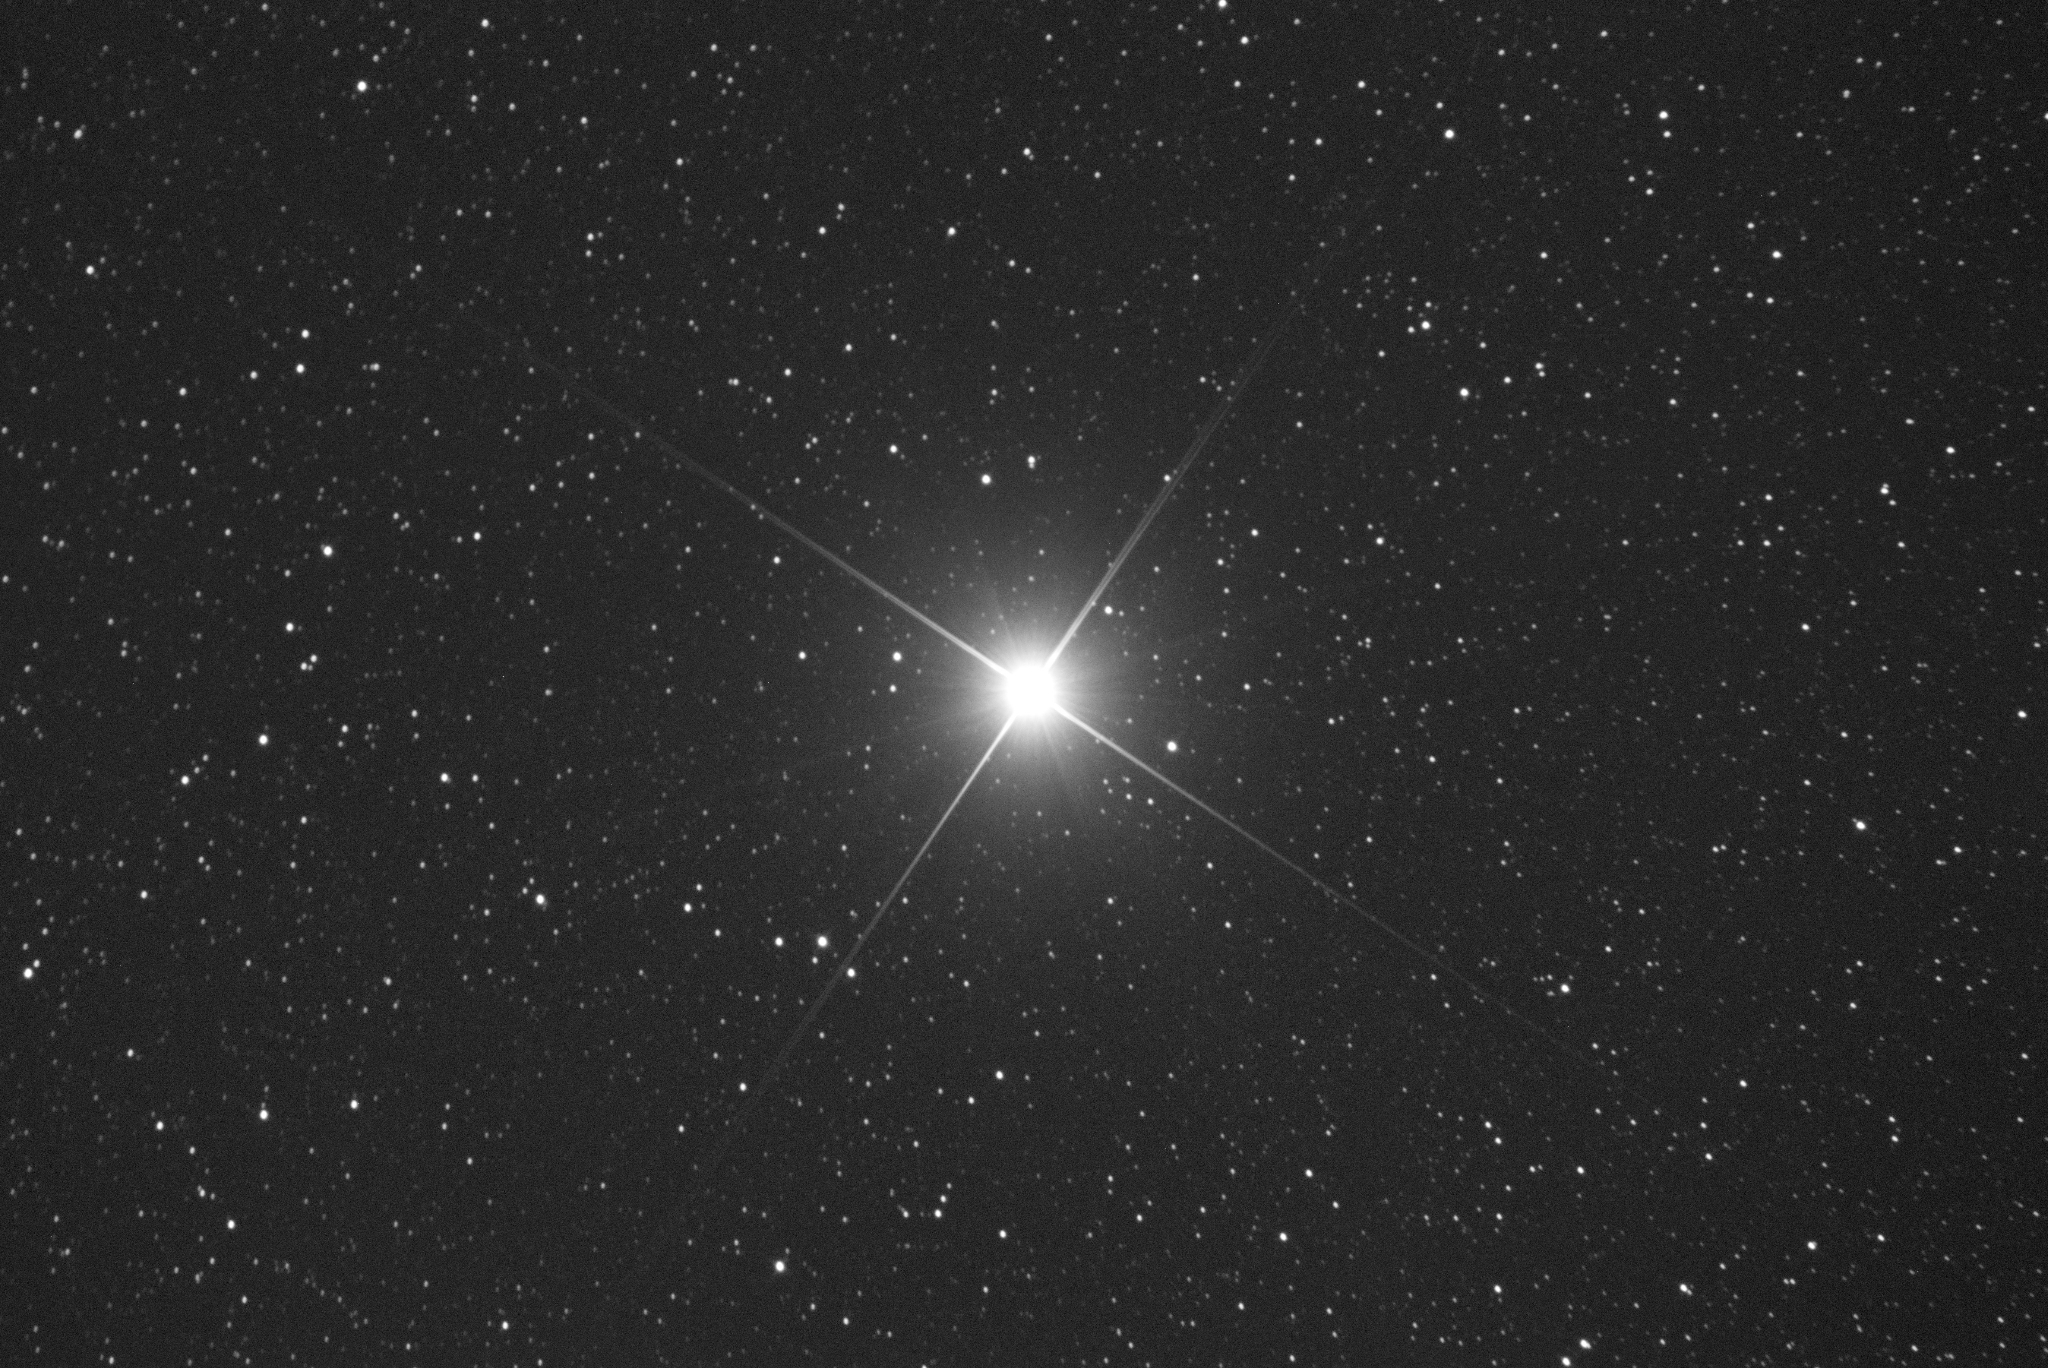
Sterntest an Arktur

Arktur (α Bootis): Symmetrische Abbildung ohne störende Reflexionen am hellen Riesenstern.
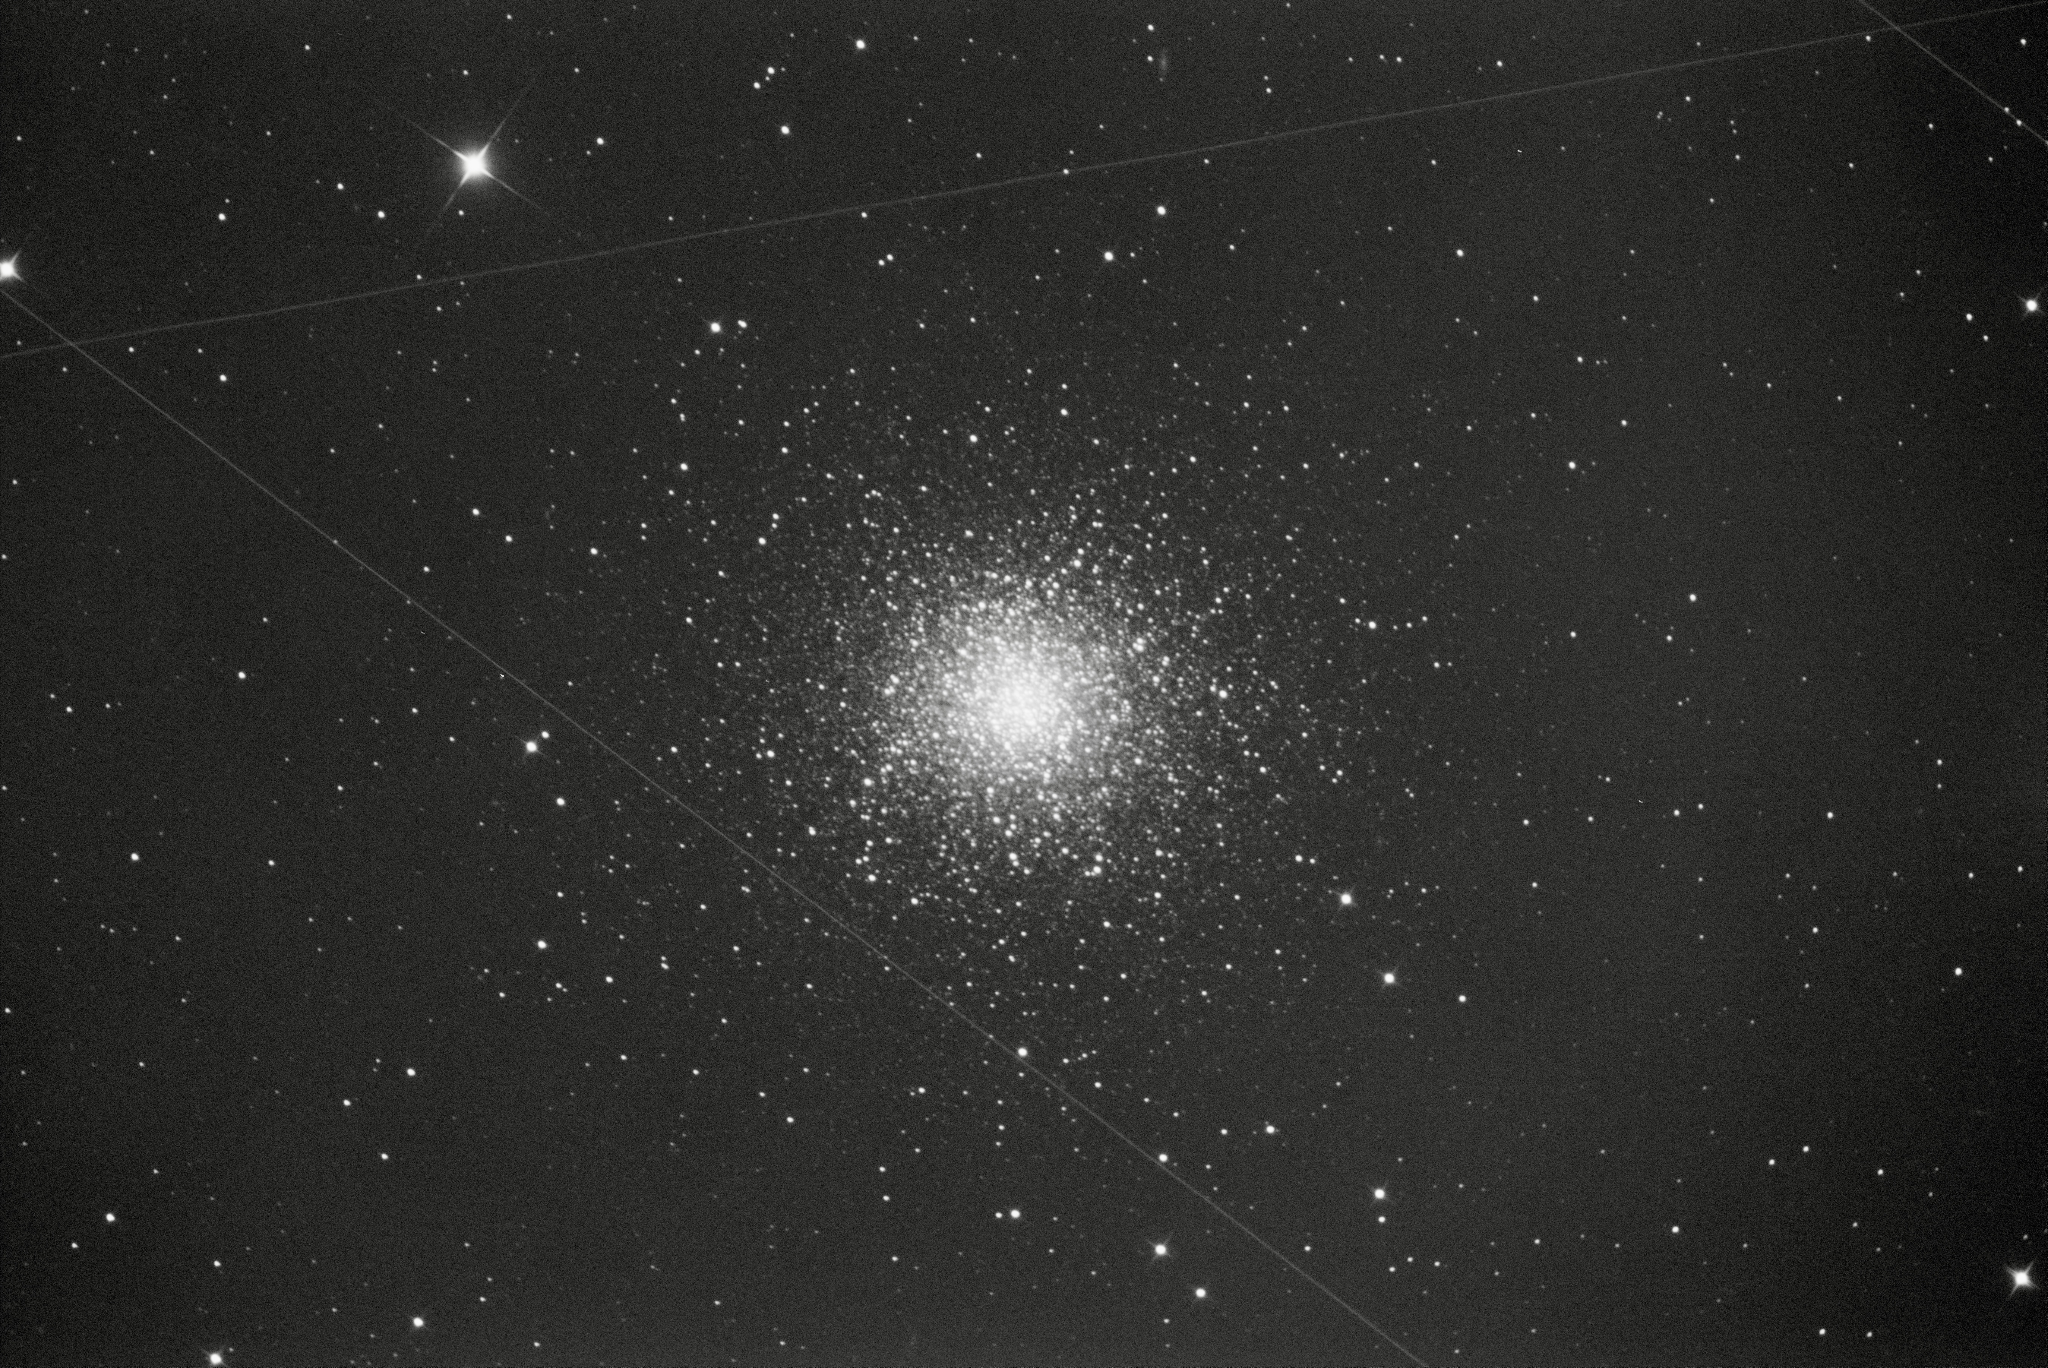
Messier 13 Herkules-Kugelsternhaufen

Messier 13: Der Herkules Kugelsternhaufen überzeugt mit punktförmigen Sternen bis tief ins Zentrum.
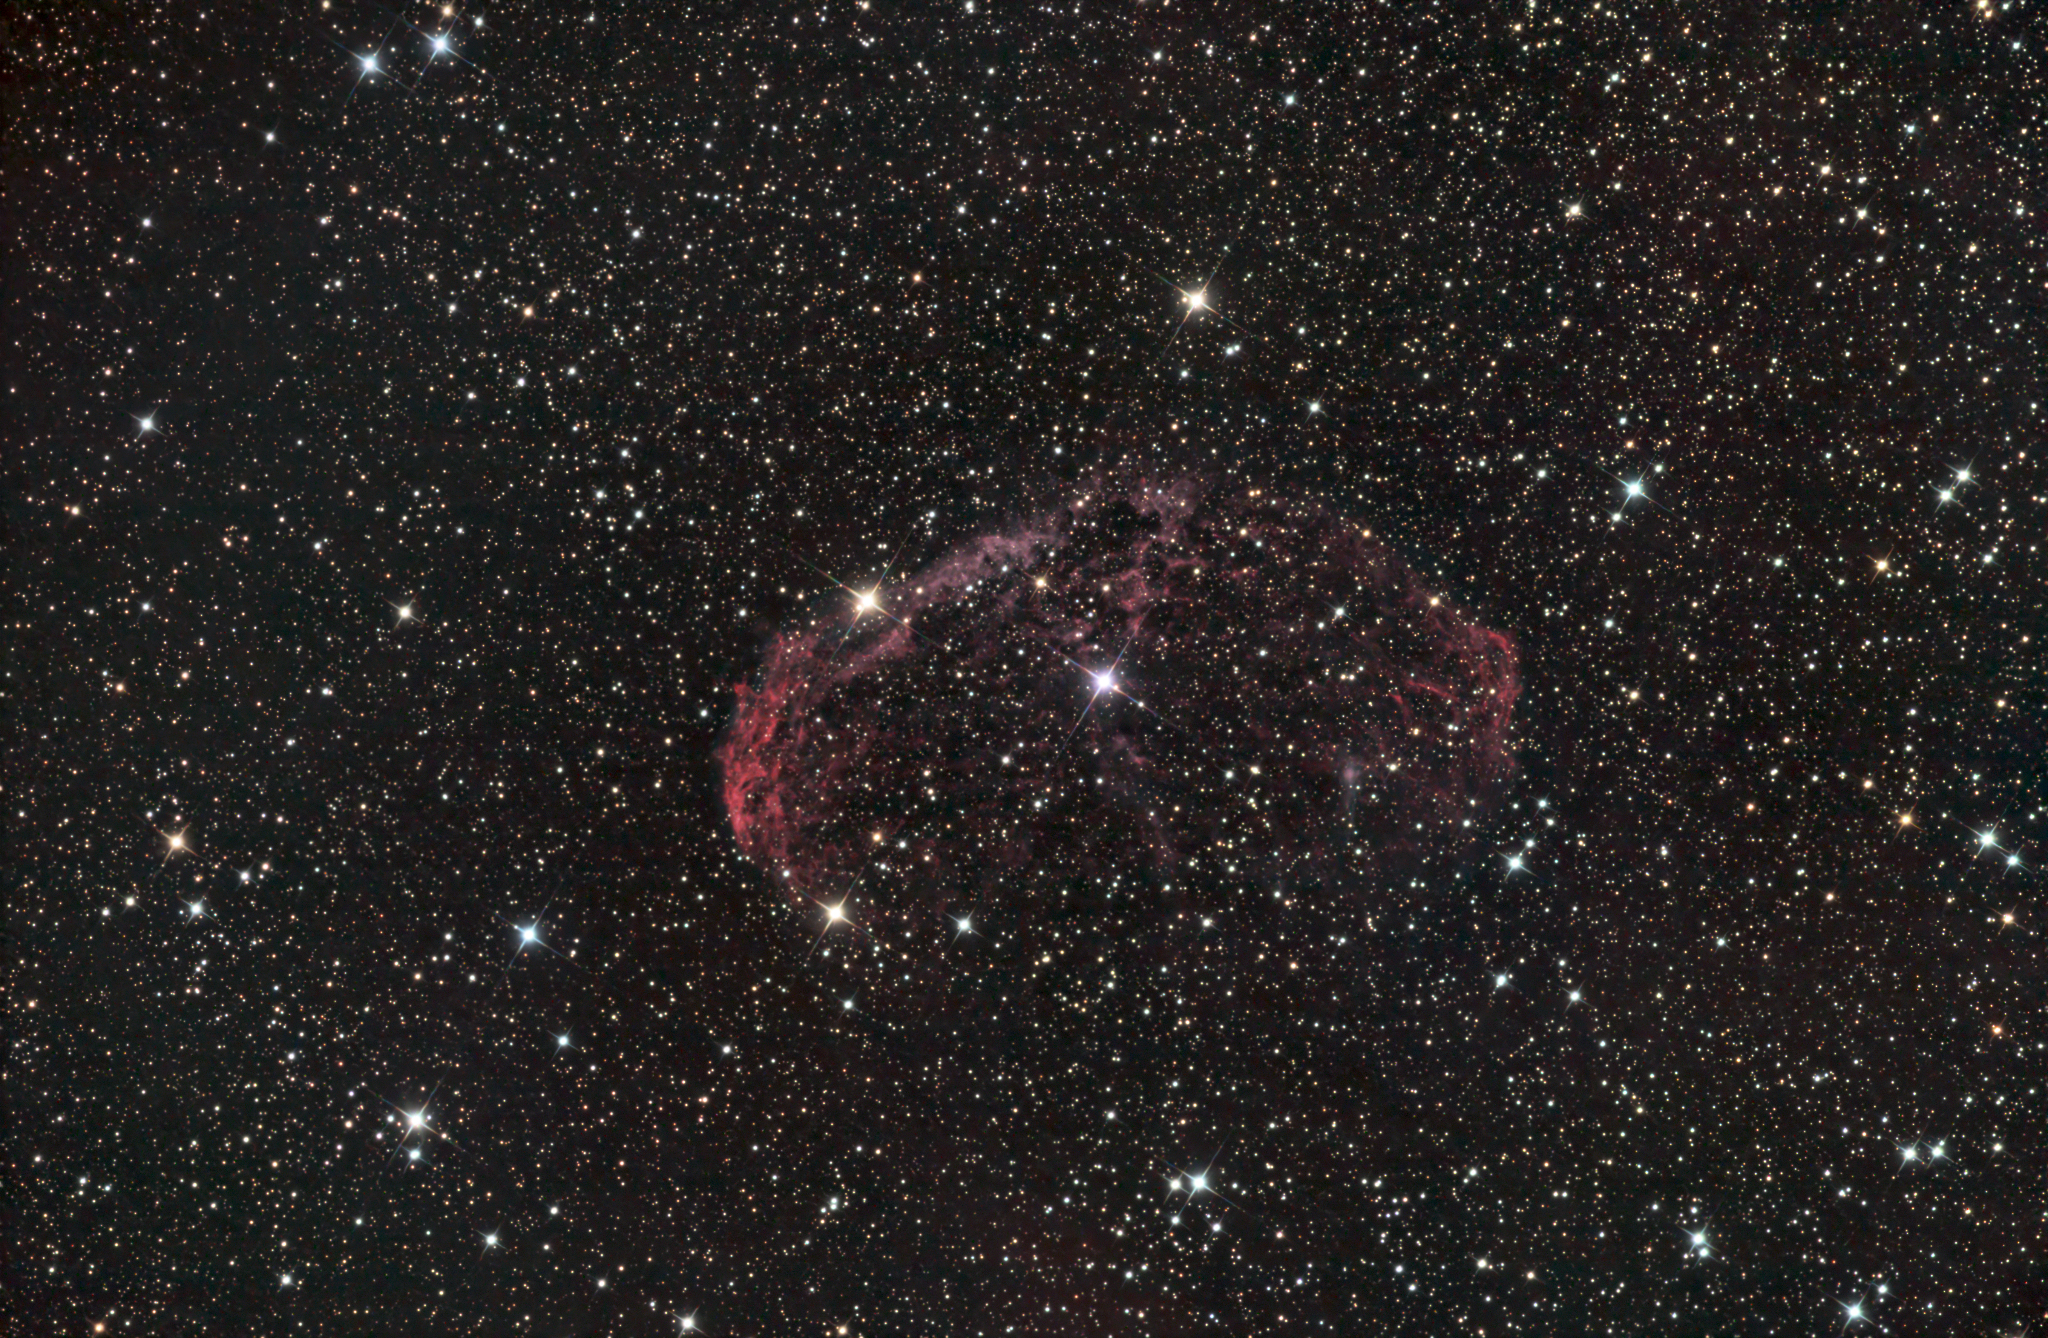
NGC 6888 Crescent Nebel

NGC 6888: Das finale Firstlightfoto zeigt die feinen Gasmassen im tiefen Rot des Crescentnebels – das f/4-System liefert.

Alle Bilder wurden mit der ZWO 183MM PRO aufgenommen. Die Sternenbilder sind Einzelbilder mit 15s. Belichtungsdauer. NGC 6888:Jeweils 100 x 15s. LRGB.
Fazit: Ein Traum aus Carbon und Aluminium wird Realität
Rückblickend war der Bau dieses 10" f/4 Gitterrohr Newtons eine enorme Herausforderung, die ohne meine sehr gut ausgestatteten Hobbywerkstatt nicht realisierbar gewesen wäre. – von der akribischen CAD-Planung über das tagelange CNC Drehen und Fräsen unter Wasser bis hin zum chemischen Eloxieren und dem 3D Druck mit Kohlefaserfilament.
Jedes einzelne Bauteil stand unter dem strengen Diktat von maximaler Steifigkeit bei minimalem Gewicht. Dass das Gesamtsystem beim Firstlight auf Anhieb so fehlerfrei und stabil abgeliefert hat, entlohnt für jede investierte Stunde in der Werkstatt. Der Newton ist nicht nur ein optisches Hochleistungsinstrument geworden, sondern auch der Beweis, dass man mit Geduld, den richtigen Fertigungsverfahren und kompromisslosem Leichtbau ein Teleskop schaffen kann, das kommerziellen Systemen in nichts nachsteht. Das Projekt ist abgeschlossen – die Reise in den Nachthimmel beginnt jetzt erst richtig.
Wie immer, bei Fragen nutzt gerne unser Kontaktformular.
Danke für den Besuch!